
 —
 —
Иллюстрации, графики и схемы — Ларрин Томас, если в подписи не указано иное.
Содержание статьи
Видео
У этой статьи есть и видеоверсия.
Какие свойства приходится совмещать
От ножевой стали мы можем хотеть очень многого:
- высокой твёрдости;
- вязкости;
- износостойкости;
- коррозионной стойкости;
- невысокой стоимости;
- хорошей ковкости;
- хорошей шлифуемости;
- удобства полировки;
- простой заточки;
- доступности;
- привлекательности для покупателей.
Часть этих свойств важна прежде всего владельцу ножа, часть — производителю. Твёрдость, вязкость, износостойкость, коррозионная стойкость и удобство заточки напрямую отражаются на использовании клинка. Низкая стоимость важна обеим сторонам, но складывается для них по-разному. Для производителя значительная доля расходов приходится на шлифование и финишную обработку. Сама сталь может быть недорогой, но трудной в обработке — и в итоге дорогой в готовом изделии.
О некоторых качествах мы задумываемся реже — например, о доступности стали и о том, насколько легко убедить покупателя в её достоинствах. Иногда неизвестная марка даёт преимущество: можно подчеркнуть её исключительность. Но обычно сталь с известным именем и хорошей репутацией продвигать проще. Чтобы объяснить покупателям, почему необычная или уникальная сталь — хороший выбор, нужно приложить усилия.
Покупатели ножей обычно не думают и о доступности стали. За многие годы было создано множество марок, значительную часть которых уже не выпускают. Запись в каталоге ещё не означает, что нужную сталь можно купить. Даже если её производят, она часто недоступна в размерах, необходимых для ножей: далеко не все предприятия горячей прокаткой получают настолько тонкую полосу.
Одни стали широко доступны в определённых странах или определённым покупателям, а другим их приобрести трудно. Меня долго просили испытать распространённую китайскую 8Cr13MoV. Но её в основном продают ножевым компаниям, а не отдельным мастерам, причём в Китае, где я не живу. Поэтому, хотя дешёвых ножей из 8Cr13MoV очень много, частному покупателю в США найти полосу этой стали не так просто.
Импорт из другой страны означает дополнительные расходы на доставку и пошлины. А если компания или мастер хочет продавать ножи с маркировкой «Made in USA», то будет стремиться использовать американскую сталь. Иначе придётся указывать: «Сделано в США из иностранных материалов».
Идеальная сталь получила бы десять баллов по каждому параметру: максимальную твёрдость, вязкость, износостойкость и коррозионную стойкость, легко ковалась, шлифовалась и полировалась, а стоила бы очень дёшево. Такой стали не существует. Разработка всегда сводится к компромиссам и к выбору свойств, которыми мы готовы пожертвовать.
Метод согласованного набора
Покупатели ножей иногда слишком глубоко погружаются в различия между близкими марками. Выбор между Elmax и S30V — это выбор внутри одной категории. Гораздо важнее понять, что требуется в целом: высокая вязкость, чтобы клинок сопротивлялся излому и сколам, или высокая износостойкость ради длительного реза.
Первой сталелитейной компанией, которая, насколько мне известно, ясно сформулировала этот подход, была Carpenter. В 1935 году она представила Matched Set Method, «метод согласованного набора». Он упоминается в журнале Machinery за 1935 год (том 42, страница 64) и описан в книге Tool Steel Simplified, вышедшей в 1937 году.
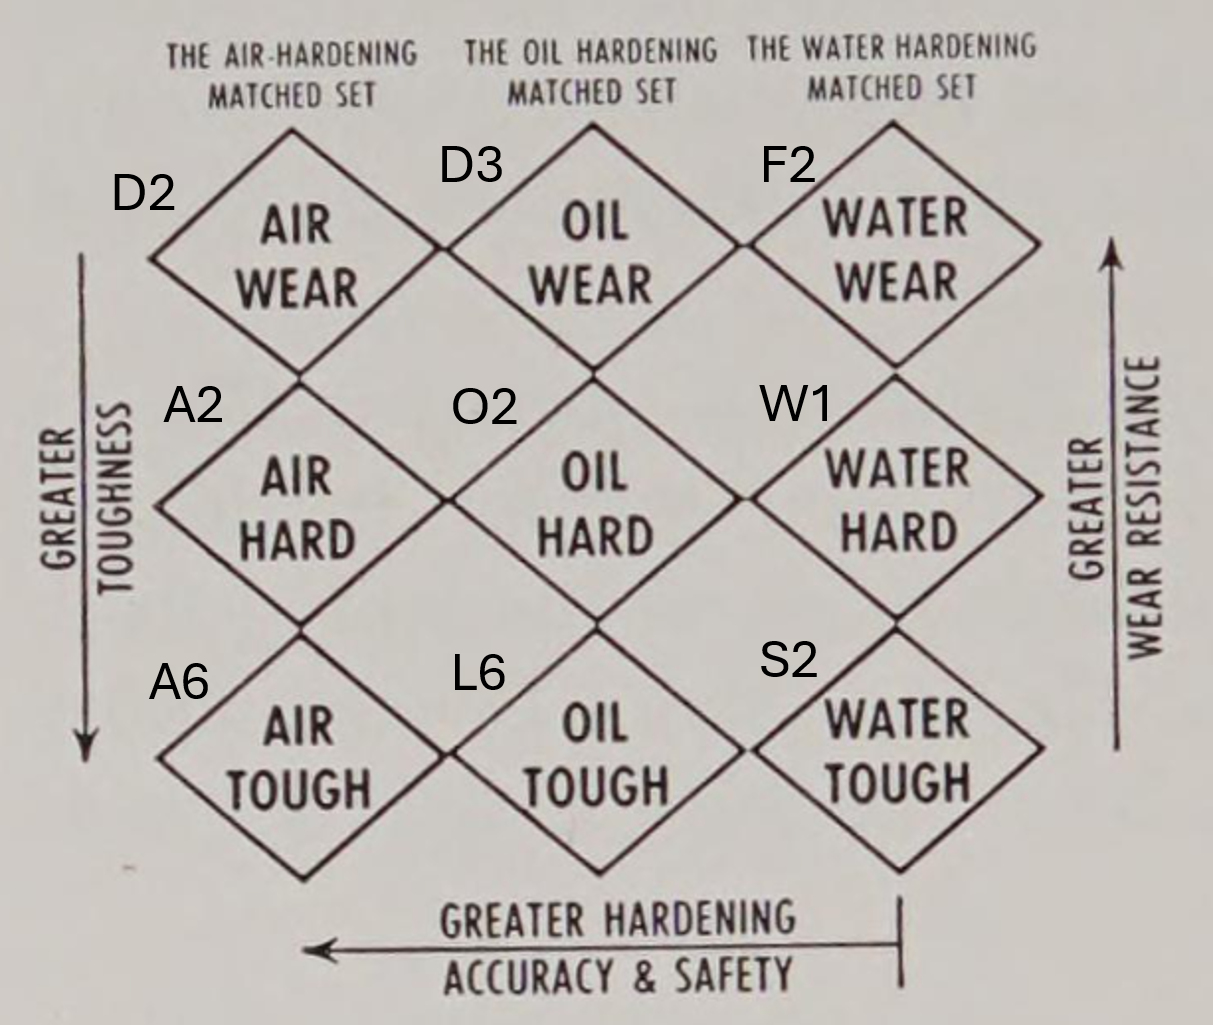
На схеме я добавил обозначения AISI — A2, D2 и другие. В остальном она осталась такой же, как в 1937 году. Стали распределены по трём категориям: высокая износостойкость (wear), высокая вязкость (tough) и сбалансированные свойства (hard). Чтобы повысить износостойкость, приходится уступать в вязкости, и наоборот.
Отдельно стали разделены по прокаливаемости: от неё зависит, насколько быстро нужно охлаждать сталь при закалке, чтобы получить полную твёрдость. В качестве закалочной среды здесь указаны вода, масло и воздух.
Стали, закаливаемые в воде, стоили дешевле, но требовали быстрого охлаждения. Это повышало риск коробления и мешало применять их для крупных инструментов, которые нужно прокалить насквозь. В ножевой сфере стали с закалкой в воде или масле особенно популярны у кузнецов: их легче ковать.
Прорывы между поколениями сталей
Я, конечно, не хочу сказать, что незачем улучшать стали внутри отдельных категорий или создавать марки с промежуточными свойствами. Уже появлению первого «согласованного набора» предшествовали изменения, которые можно назвать сменой поколения.
До конца XIX века стали были углеродистыми: практически единственным элементом, который в них целенаправленно добавляли, оставался углерод. Инструментальную F2, обозначенную на схеме как Water Wear, разработали, добавив 3,5% вольфрама. Он образует твёрдые карбиды и повышает износостойкость. Значительные добавки хрома позволили получить стали, закаливаемые на воздухе, а образовавшиеся карбиды хрома также увеличили износостойкость.
Открытие легирования стало одним из главных поворотных моментов в истории стали. Подробнее я рассказываю об этом в книге The Story of Knife Steel. Появление высокохромистых составов затем привело к разработке нержавеющих сталей, столь важных для ножей. Первая нержавеющая сталь, получившая коммерческое применение, предназначалась именно для ножевых изделий. Рассмотрим несколько таких прорывов: они помогут понять, какие улучшения возможны в будущем.
Следующий крупный переход произошёл в 1960–1970-х годах с развитием порошковой металлургии. В обычном слитке расплав медленно затвердевает в изложнице, из-за чего карбиды успевают вырасти и распределяются неравномерно. При порошковом процессе струю расплава распыляют газом: мелкие капли быстро затвердевают и превращаются в порошок. Затем порошок помещают в стальную капсулу и уплотняют при высокой температуре и давлении — этот процесс называется горячим изостатическим прессованием, или HIP.
Crucible развивала эту технологию в штатах Нью-Йорк и Пенсильвания. Более тонкая и равномерная структура заметно повышала вязкость без потери износостойкости.
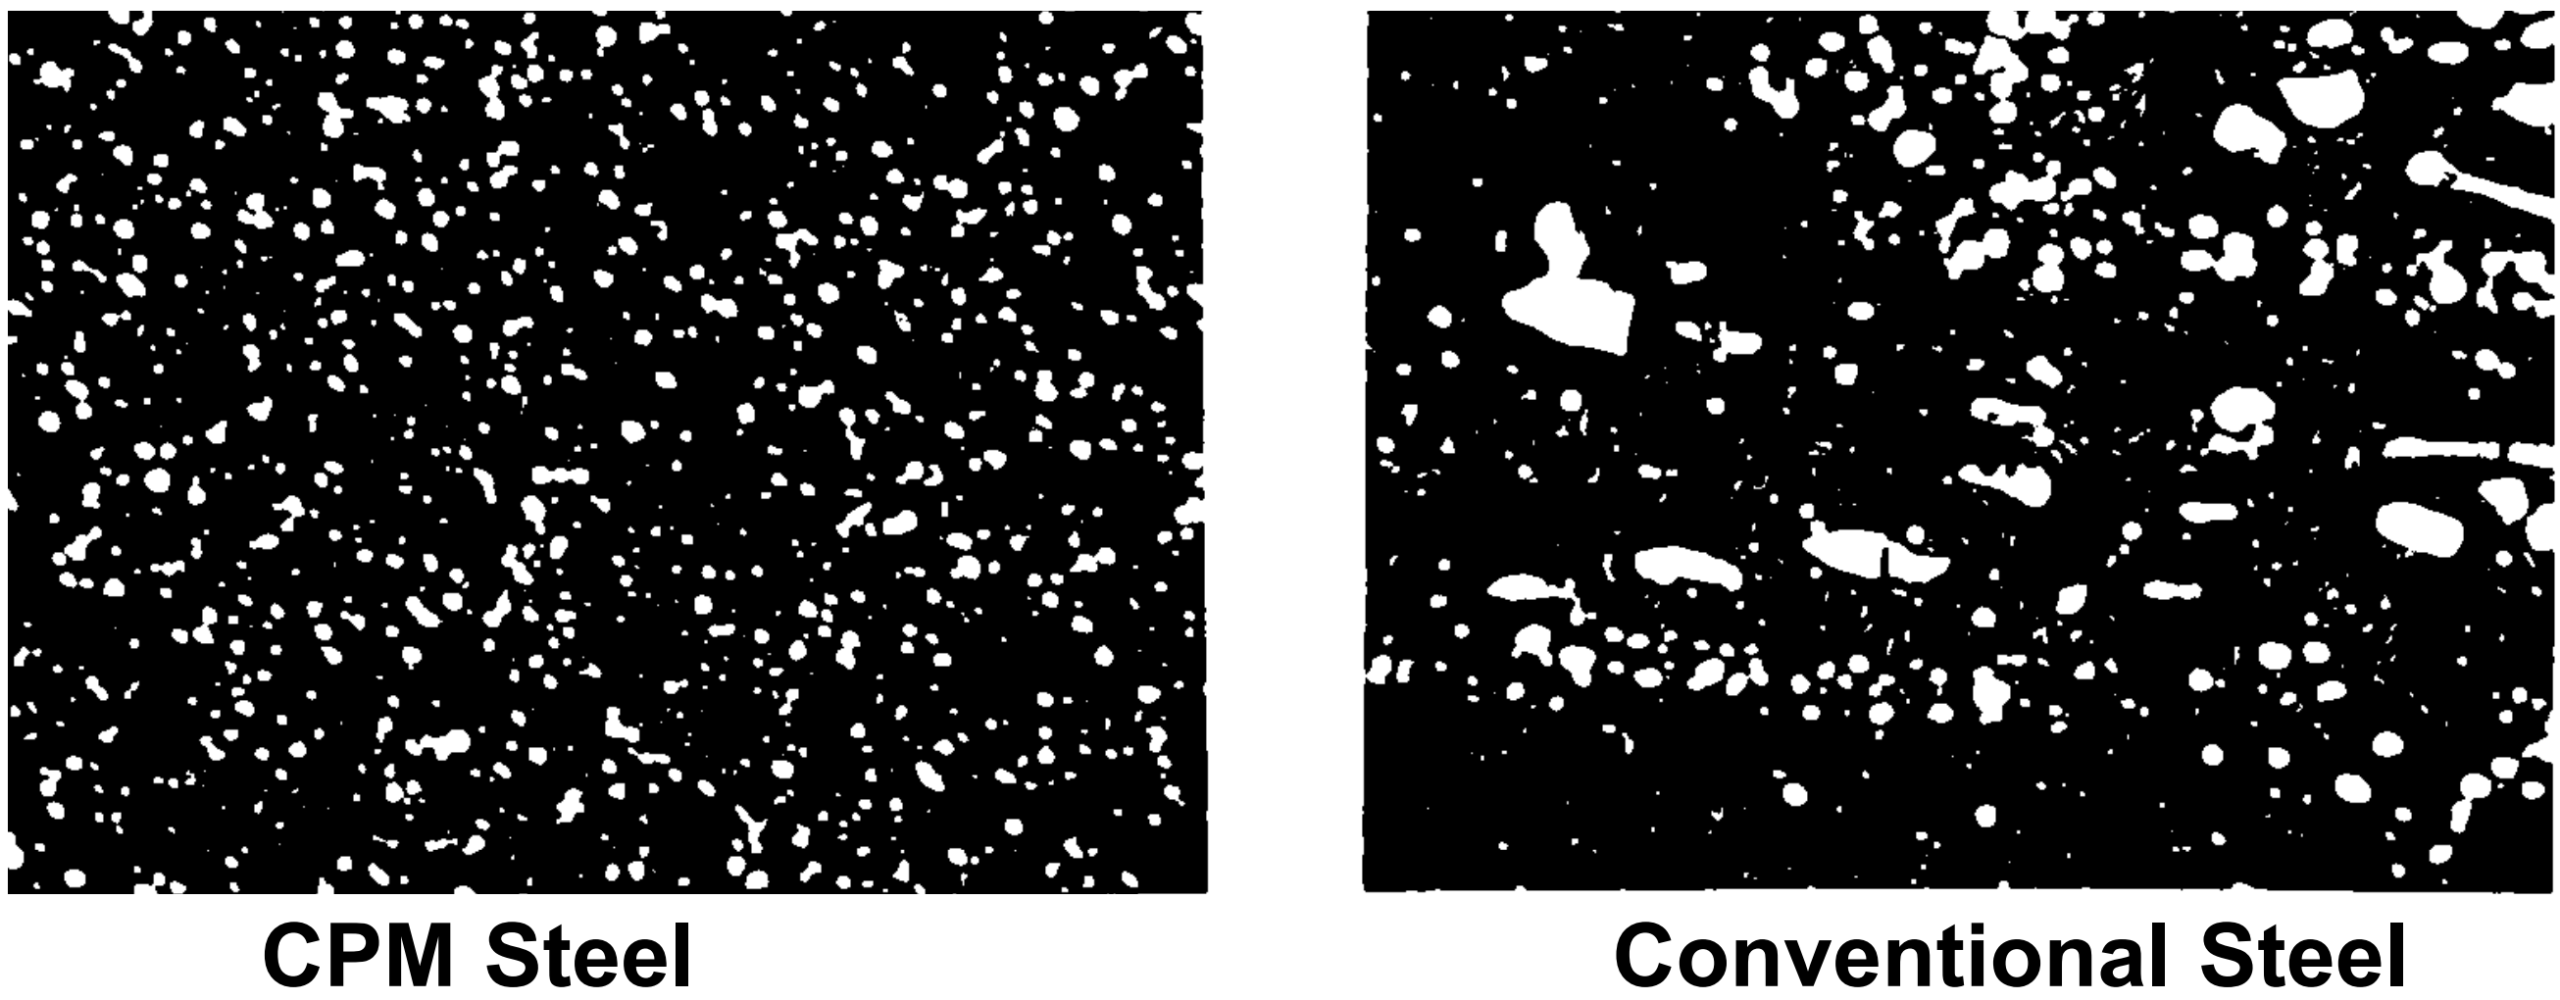
Однако дело было не только в новой технологии. Оказалось, что для порошкового процесса можно подбирать специальные составы: лучшие сплавы для него отличаются от составов, рассчитанных на обычное производство. Впервые это заметили на быстрорежущей M4. Среди сталей обычного производства она относилась к наименее вязким, а после перехода на CPM стала самой вязкой быстрорежущей сталью этого семейства.
Высокое содержание ванадия из недостатка превратилось в преимущество. При обычном затвердевании карбиды ванадия образуются при высокой температуре и вырастают до крупных, хрупких частиц. Порошковый процесс сохраняет их мелкими на этой стадии, поэтому дальше определяющей становится скорость их роста при горячем изостатическом прессовании и горячей прокатке.
Карбиды ванадия стабильнее карбидов хрома типов M₇C₃ и M₂₃C₆ и карбидов молибдена и вольфрама типа M₆C, поэтому при высокотемпературной обработке растут медленнее. Кроме того, они относятся к самым твёрдым карбидам и сильнее повышают износостойкость. Их высокая твёрдость отвечает за износостойкость, а малый размер помогает сохранить вязкость.
Сочетание твёрдых и при этом мелких карбидов позволило создавать стали с высокой износостойкостью и хорошей вязкостью. Так в 1978 году появилась CPM-10V — инструментальная сталь примерно с 10% ванадия, чрезвычайно износостойкая, но не уступающая популярной D2 по вязкости.
Порошковые нержавеющие стали
Опыт работы с ванадием Crucible применила в CPM-440V, которая теперь называется CPM-S60V. Это модификация 440C с 6% ванадия и дополнительным углеродом; её выпустили примерно в 1983 году. Однако особенно высокой вязкости получить не удалось: в структуре оставалось много сравнительно крупных и мягких хромистых карбидов, ухудшавших сочетание вязкости и износостойкости.
В 1995 году появилась CPM-420V, теперь известная как CPM-S90V. В запатентованном Уильямом Стаско, Кеннетом Пинноу и Джоном Хаузером составе содержание хрома уменьшили с 17 до 14%, а ванадия увеличили с 6 до 9%. По сравнению с S60V выросли и вязкость, и износостойкость.
В CPM-S30V, выпущенной в 2002 году, использовали ту же идею, но уменьшили содержание ванадия до 4%: вязкость выросла, а износостойкость снизилась. Молибдена стало 2% вместо 1%, а часть углерода заменили азотом — его содержание составило около 0,2%. Оба изменения улучшили коррозионную стойкость. Эти решения рассматривались ещё в патенте на S90V, но в её серийном составе их не применили.
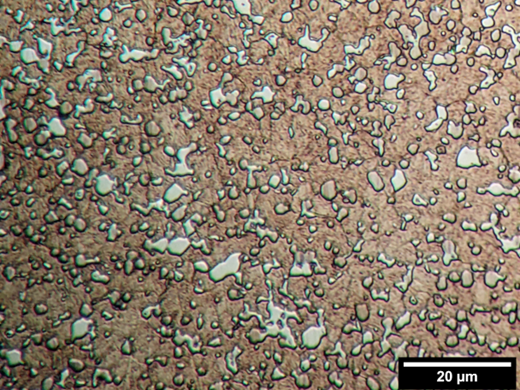
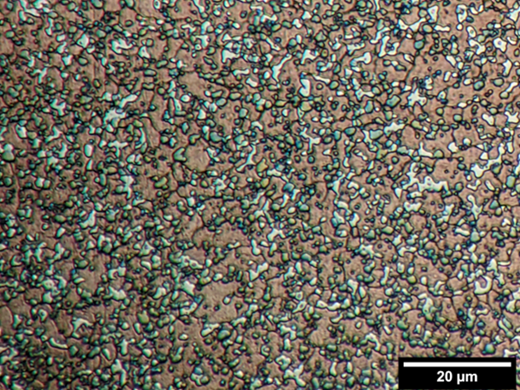
CPM-S110V и CPM-S35VN появились примерно в 2009–2010 годах. В них использовали ниобий для измельчения микроструктуры. В S110V он также улучшил коррозионную стойкость: в отличие от ванадия, ниобий не увеличивает количество карбидов хрома. Ниже видно, насколько мельче карбидная структура S110V по сравнению с S90V.
MagnaCut: ещё один шаг в той же цепочке
При разработке MagnaCut я использовал все перечисленные идеи и добавил ещё одну — дополнительно снизил содержание хрома. В рассмотренных выше сталях около 10–12% хрома находилось в твёрдом растворе: эта часть не связана в карбидах и обеспечивает коррозионную стойкость. При общем содержании 14% хрома его в стали всё ещё было больше, чем требовалось для этой задачи. Кроме того, я знал, насколько улучшились свойства при снижении содержания хрома в переходе от S60V к S90V.
Я намеренно заложил в MagnaCut достаточно хрома для хорошей коррозионной стойкости, а остальные элементы сбалансировал так, чтобы избежать образования карбидов хрома. Износостойкость обеспечивают мелкие твёрдые карбиды ванадия и ниобия. Они значительно мельче карбидов высокохромистых нержавеющих сталей, что дало заметный прирост вязкости.
Коррозионная стойкость тоже существенно выросла благодаря отсутствию карбидов хрома. Вокруг таких карбидов образуются участки, обеднённые хромом в твёрдом растворе, — именно там легче начинается коррозия.
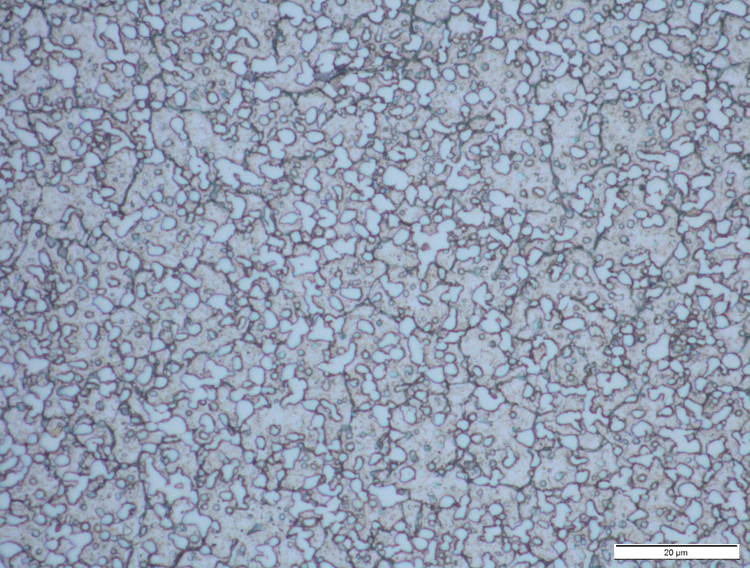
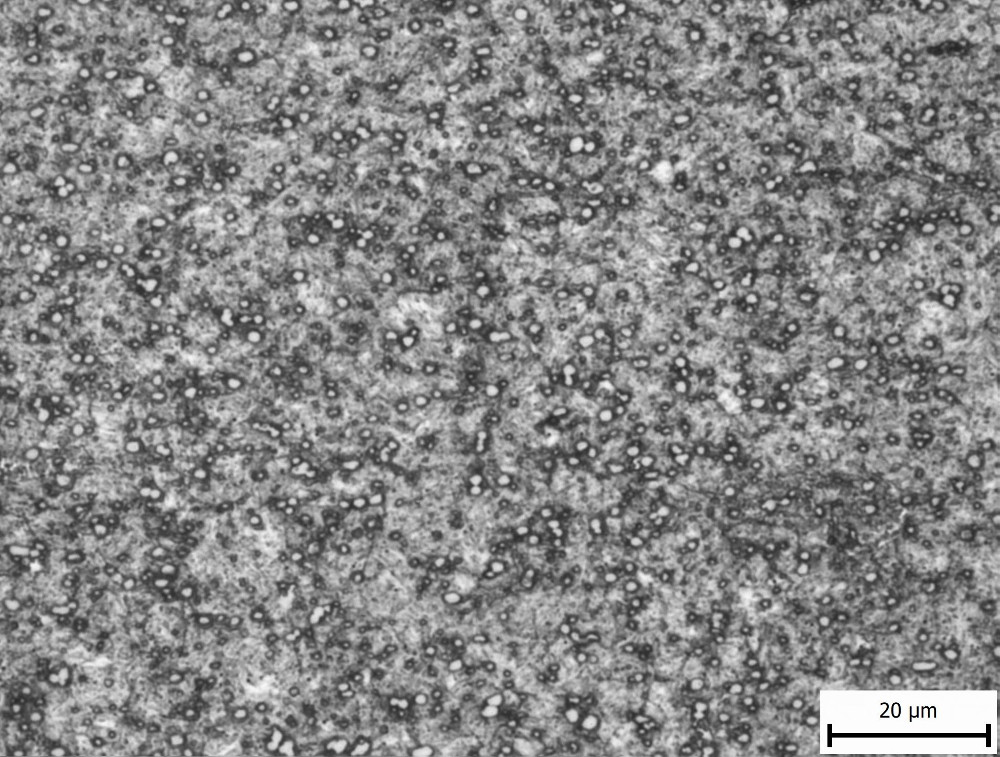
Благодаря такой микроструктуре MagnaCut получила сочетание вязкости и износостойкости, сопоставимое с лучшими ржавеющими порошковыми сталями.
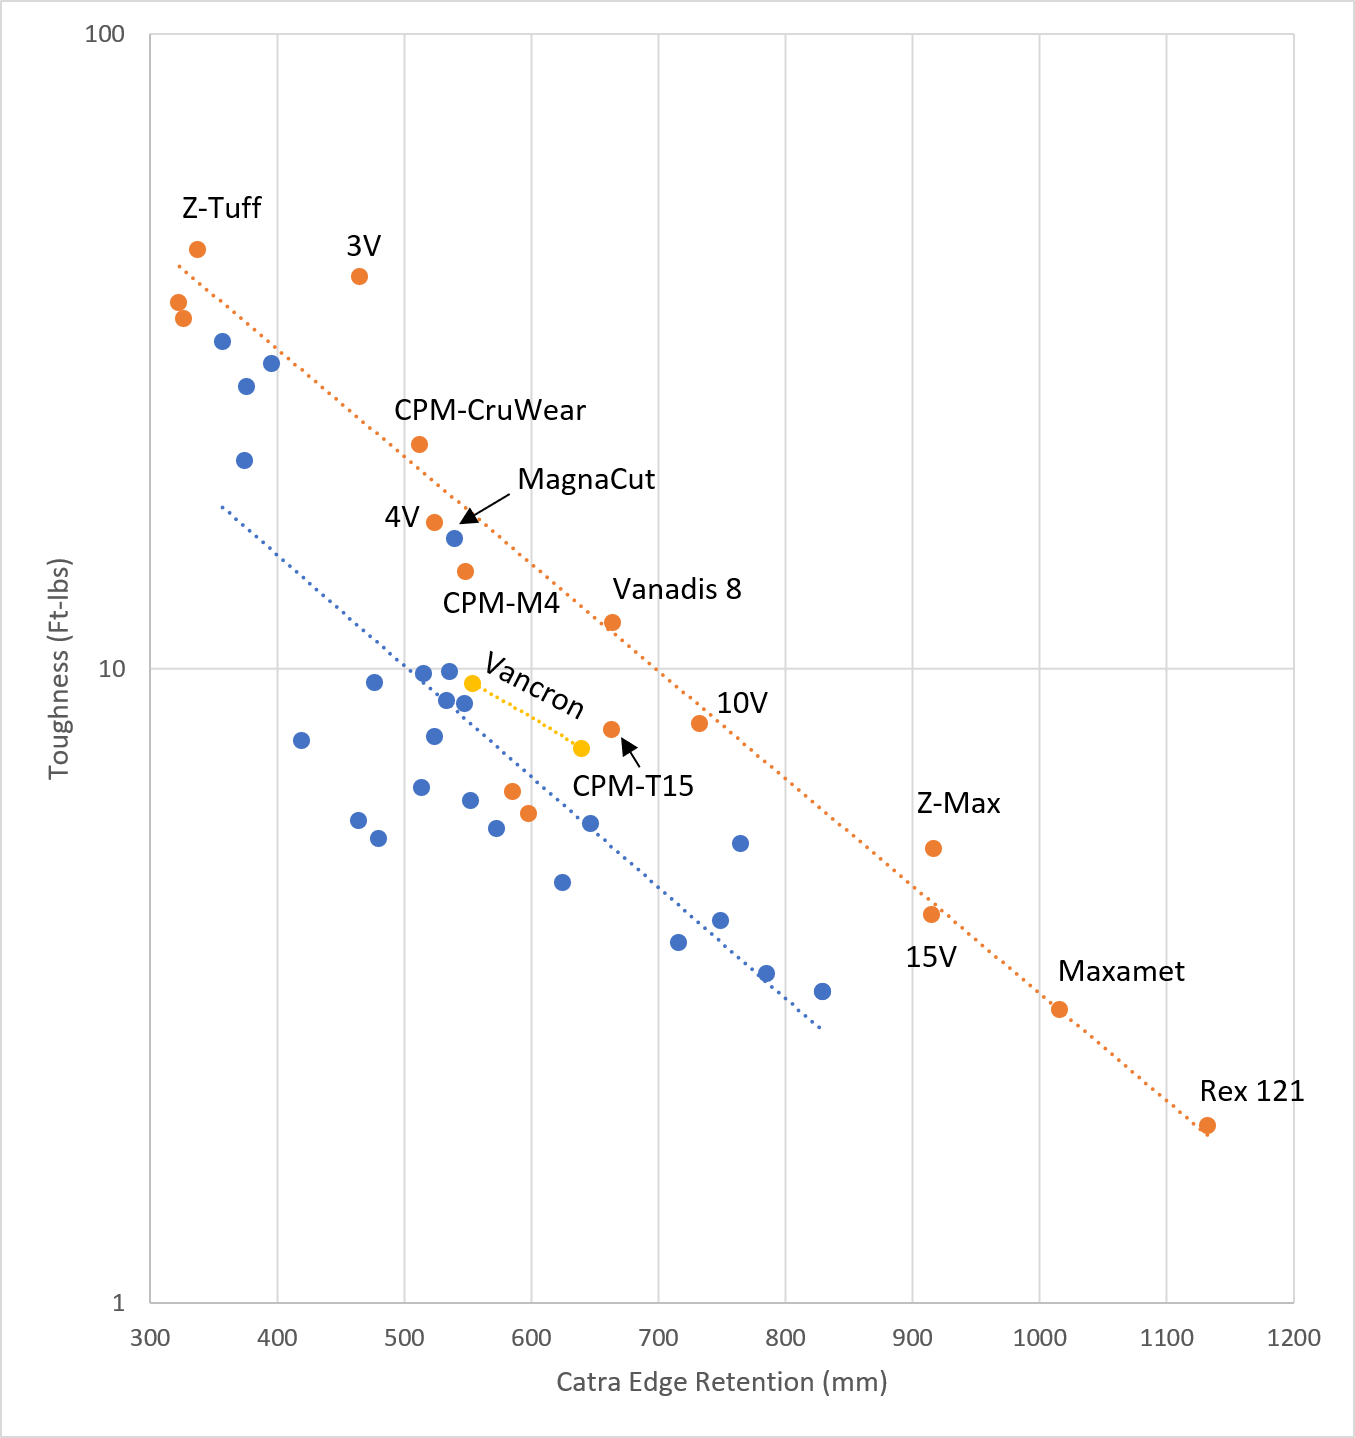
Оранжевыми точками на графике показаны ржавеющие стали, синими — порошковые нержавеющие. При одинаковом удержании кромки в испытании CATRA вязкость нержавеющих сталей заметно ниже. Исключение — MagnaCut, которая преодолела этот прежний разрыв в свойствах. К такому результату привела последовательность улучшений, которую упрощённо можно записать так: 420 → 440A → 440C → S60V → S90V и S30V → S110V и S35VN → MagnaCut.
Крупный шаг вперёд происходит, когда на таком графике удаётся переместиться одновременно вверх и вправо — повысить и вязкость, и износостойкость. Если добавить ещё одно требование, например коррозионную стойкость или сохранение твёрдости при высоких температурах, добиться лучшего сочетания становится сложнее. В The Story of Knife Steel есть схемы развития разных типов сталей. Вот одна из них — для нержавеющих ножевых сталей.
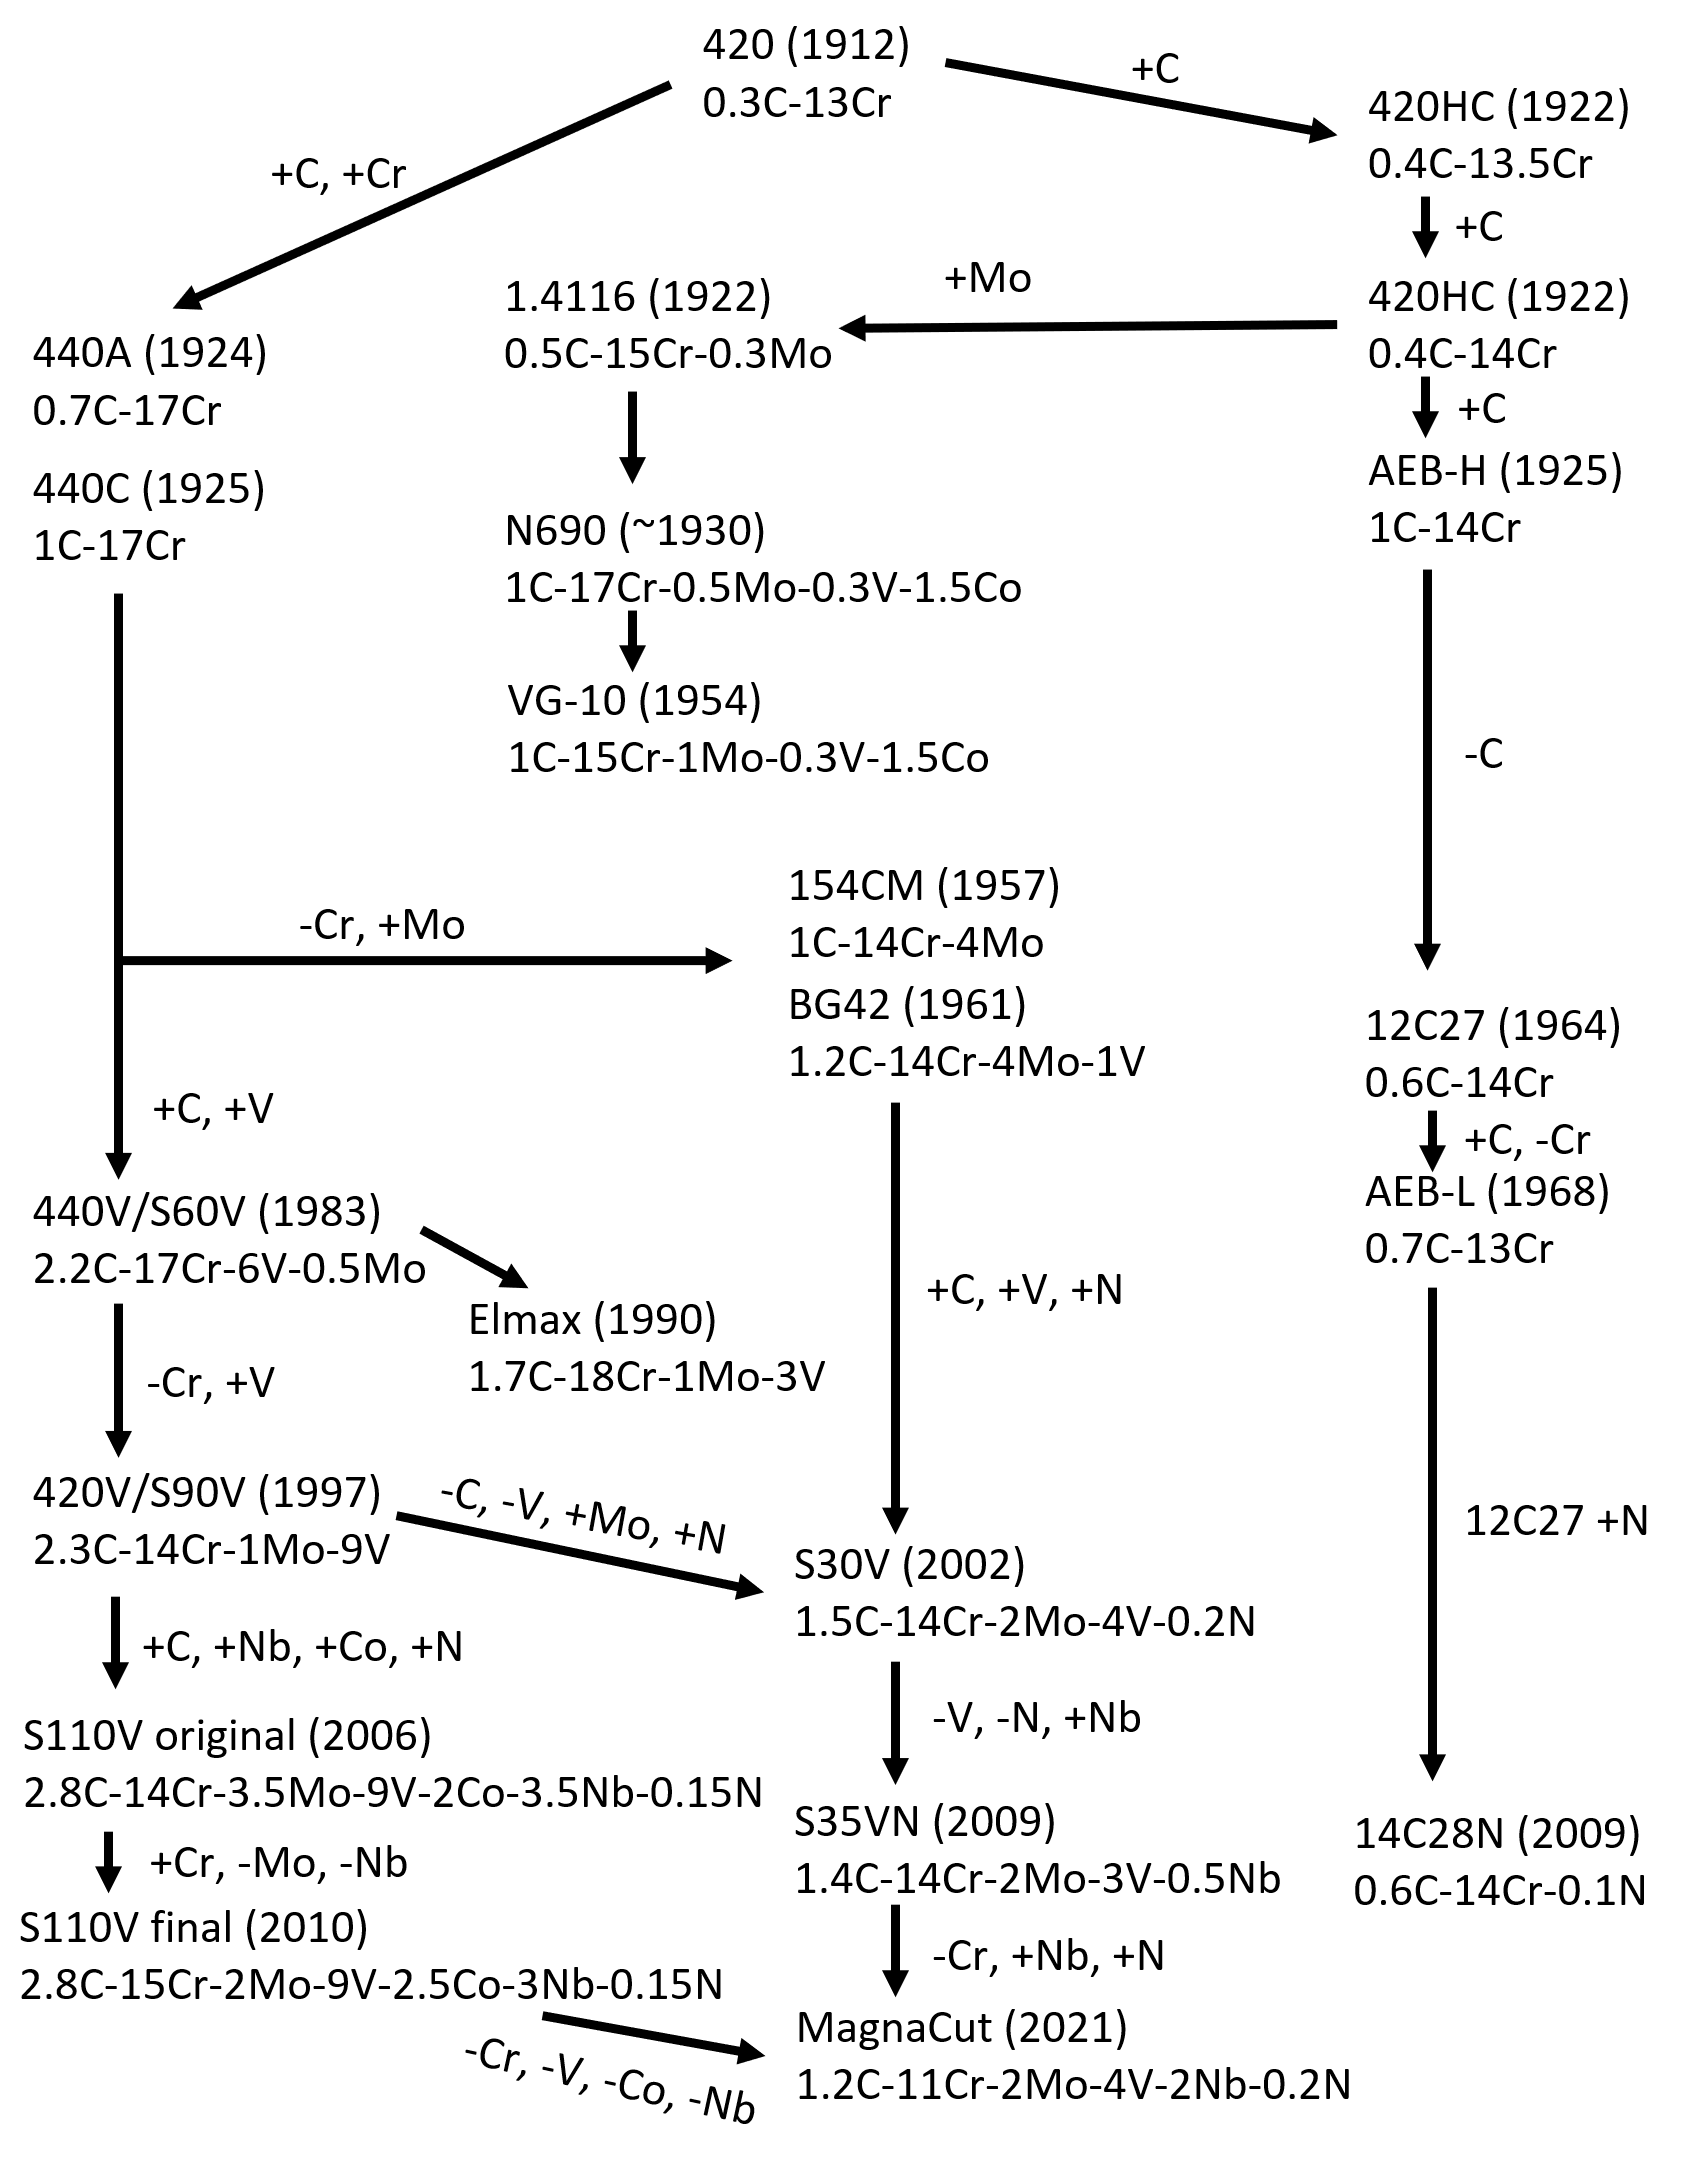
Не каждая из этих марок, например S60V, улучшала все свойства сразу. Но в целом сочетание вязкости, износостойкости и коррозионной стойкости со временем становилось лучше. Повысить все три характеристики — или даже две из них, не ухудшив третью, — трудно.
Настоящий переход к новому поколению происходит, когда инженерам удаётся преодолеть прежние ограничения. Именно так MagnaCut достигла сочетания вязкости и износостойкости, которое раньше было характерно для ржавеющих порошковых сталей.
MagnaMax и возможное семейство Magna
Я решил сделать MagnaCut сбалансированной сталью, близкой по сочетанию вязкости и износостойкости к CPM-4V и CPM-CruWear. Так она заняла прежде свободную нишу. Но тот же принцип — отсутствие карбидов хрома и использование только твёрдых карбидов ванадия и ниобия — можно применить к другим сочетаниям этих свойств.
Когда я впервые предложил MagnaCut компаниям Crucible и Niagara, я также сказал, что по тому же принципу можно создать нержавеющий аналог CPM-10V. В итоге появилась недавно выпущенная MagnaMax. В ней вдвое больше карбидов, чем в MagnaCut, поэтому износостойкость значительно выше.
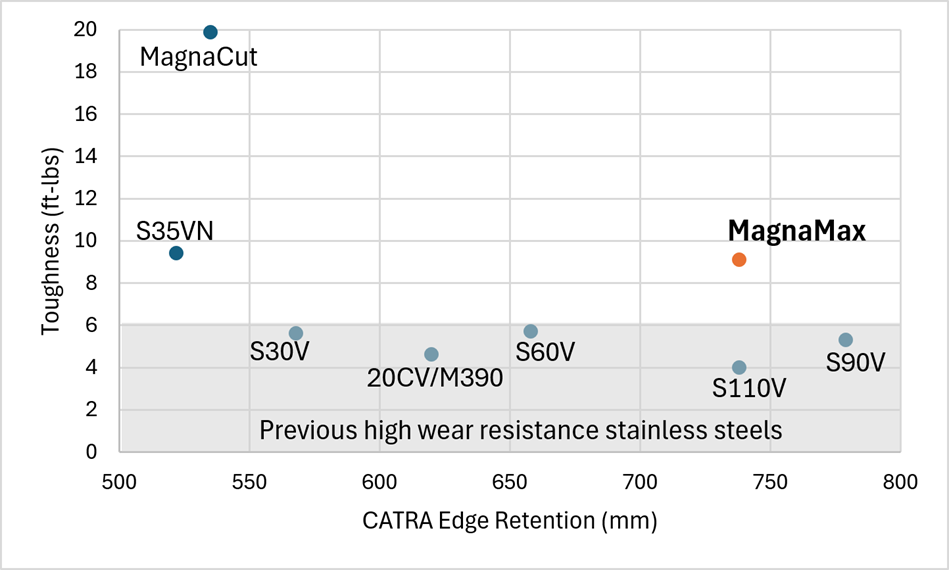
MagnaMax стала первым дополнением к «семейству Magna». Пока в нём всего две марки, но сам подход допускает много вариантов. Сразу уточню: сейчас я не анонсирую новые стали, и в ближайшее время их не будет. Теоретически можно было бы разработать, например, более вязкую версию MagnaCut — движение в сторону, противоположную MagnaMax.
Есть и ещё одно соотношение, которое я пока не затрагивал: твёрдость и коррозионная стойкость.
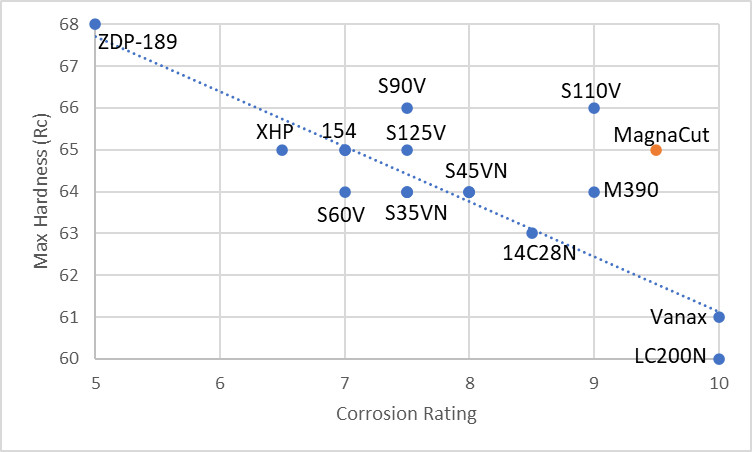
На графике видно: более высокая твёрдость обычно сочетается с меньшей коррозионной стойкостью, и наоборот. Но это верно при сравнении разных сталей, а не разных значений твёрдости одной стали. Как я уже объяснял раньше, термообработку можно подобрать так, чтобы одновременно получить максимальные твёрдость и коррозионную стойкость.
Отсутствие карбидов хрома позволило MagnaCut достичь более высокой твёрдости при её уровне коррозионной стойкости. Изменяя состав, можно было бы получить либо более высокую твёрдость ценой коррозионной стойкости, либо большую коррозионную стойкость ценой части твёрдости. Так возник бы новый «согласованный набор» для возможного семейства Magna.
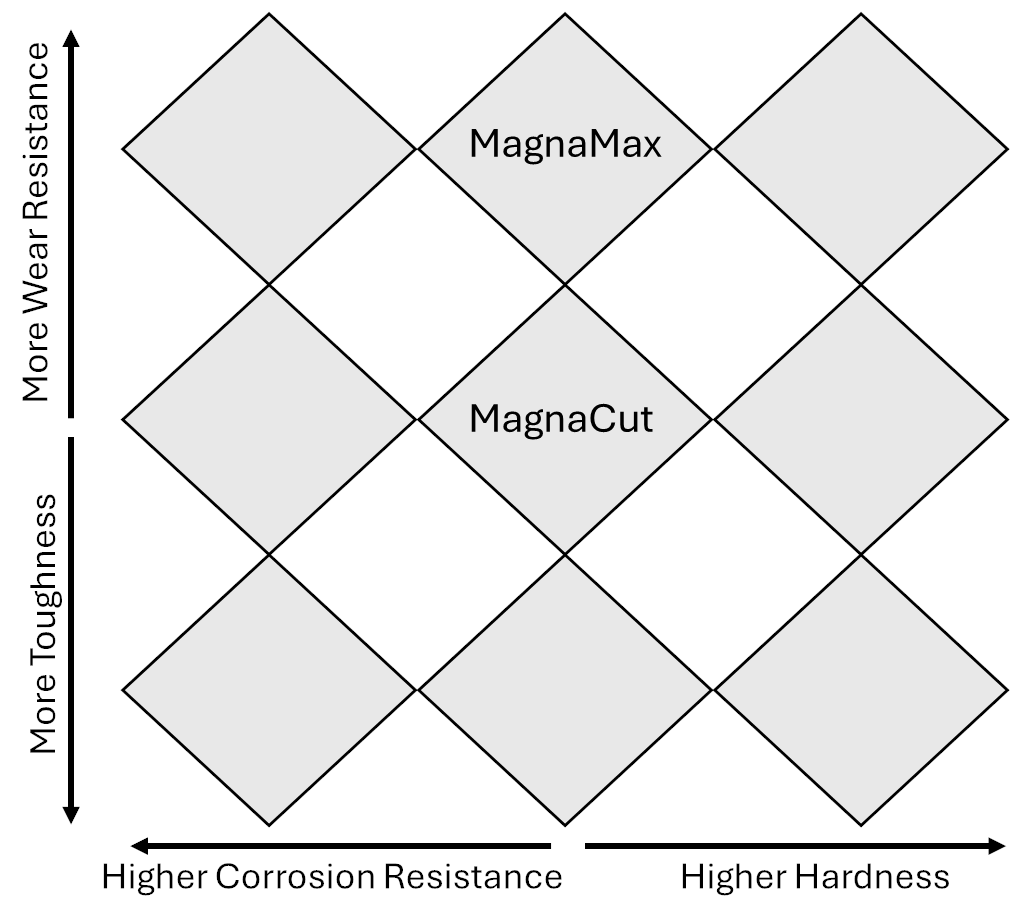
Я не думаю, что все позиции этой матрицы когда-либо станут серийными продуктами. Возможно, в производстве останутся только центральные MagnaCut и MagnaMax: их баланс твёрдости и коррозионной стойкости уже очень удачен. Но крайние варианты могли бы найти применение как высокотвёрдые нержавеющие либо как улучшенные стали для солёной воды.
Насколько узкую нишу имеет смысл закрывать
Как я уже говорил о возможных вариантах MagnaCut, возможность заполнить нишу ещё не означает, что мы сможем или должны это сделать. Слишком большое число марок запутывает покупателей и усложняет логистику. К сожалению, я не могу убрать старые стали и заменить их новыми, более совершенными, чтобы упростить выбор на рынке.
При таком изобилии марок некоторые узкоспециализированные продукты просто невыгодно выпускать. Разработка стоит денег, а при небольших продажах вложения могут не окупиться. Поэтому у числа сталей, которые можно разработать и вывести на рынок, есть вполне реальные ограничения.
Копии и небольшие изменения
Когда я вижу жалобы на «слишком много новых ножевых сталей», часто причина отчасти в путанице. Многие «новые» марки существуют уже несколько лет или дольше, но раньше не были широко известны в ножевой сфере. Другие представляют собой старую сталь под новым названием — от другой компании или из другой страны. Покупателям трудно уследить за всеми названиями и составами и понять, когда перед ними одна и та же сталь.
Я не раз встречал на форумах и в соцсетях подобные ошибки: небольшую разницу в опубликованном содержании кремния или отсутствие в таблице второстепенного элемента, например марганца, принимали за признак другого состава. Но и за пределами прямого копирования многие новые стали лишь немного отличаются от прежних продуктов.
Вот несколько марок последнего десятилетия, без сталей, которые разработал я:
- Nitro-V (2017) — небольшая модификация AEB-L;
- S45VN (2019) — S35VN с дополнительными хромом и азотом;
- M398 (2019) — M390 с большим содержанием углерода и ванадия;
- SPY27 (2020) — эксклюзивная для Spyderco порошковая нержавеющая сталь CPM с 1,5% кобальта;
- AR-RPM9 (2020) — китайская спрейформованная версия 9Cr18MoV семейства 440;
- XEOS (2022) — модифицированная Takefu сталь семейства 440 с повышенным содержанием молибдена;
- H2 (2022) — замена прежней аустенитной нержавеющей H1 у Spyderco;
- STRIX (2023) — порошковая нержавеющая сталь Takefu для твёрдости 64–65 HRC;
- K888 (2024) — CPM-1V с добавлением кобальта;
- Nitro-X7 (2024) — развитие Nitro-B с повышенным содержанием углерода;
- A-421 (2025) — нержавеющая сталь Carpenter обычного производства с небольшим количеством карбида титана;
- AIGAMI (2025) — нержавеющая сталь Hitachi (ныне Proterial) обычного производства, рассчитанная на более высокую твёрдость, чем GIN5 (AEB-L).
Степень изменений различается: в одних случаях она совсем мала, в других — довольно существенна. Большинство этих марок представляет собой небольшие или умеренные модификации прежних составов. Прямые копии под новыми названиями в список не включены. Ни одну из перечисленных сталей я бы не назвал прорывом, знаменующим смену поколения. Добиться такого результата, конечно, трудно.
Но если говорить о будущем, основную часть новых разработок составят именно подобные продукты. Многие новые марки окажутся копиями и небольшими модификациями существующих сталей.
Стали для ковки
Низколегированные стали для ковки меняются медленно: большинство популярных марок разработано больше 50 лет назад. Одним из исключений была CruForgeV, выпущенная в 2009 году. Она появилась одновременно с банкротством Crucible, и новых партий с тех пор не производили. Остатки материала ещё встречаются, но его история показывает, насколько уязвим даже интересный продукт.
Мне удалось разработать две стали для ковки — Pop’s ProCut и ApexUltra. Я считаю, что обе действительно стали шагом к новому поколению.
В Pop’s ProCut легирование никелем сочетается с добавками вольфрама и ванадия. Это дало прежде недоступное сочетание высокой вязкости и износостойкости. У прежних вязких сталей для ковки — 15N20, 8670 и 5160 — износостойкость очень низкая. ProCut удалось преодолеть это ограничение.
Её состав также позволил сделать термообработку особенно простой. Рабочий диапазон температур аустенитизации — нагрева перед закалкой — имеет ширину более 200 °F, то есть примерно 111 °C. В результате хорошие свойства сочетаются с удобством для начинающего мастера.
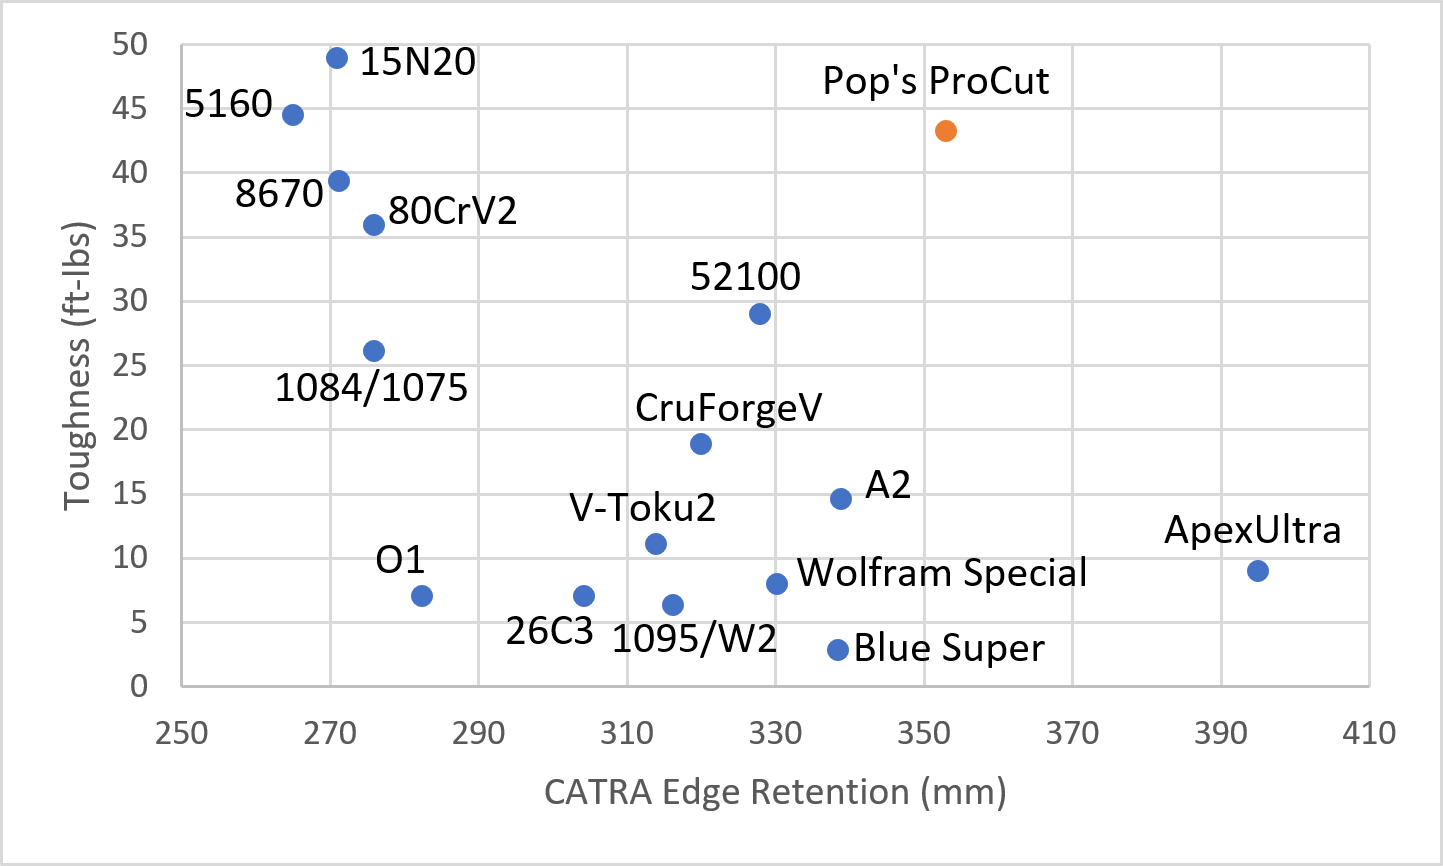
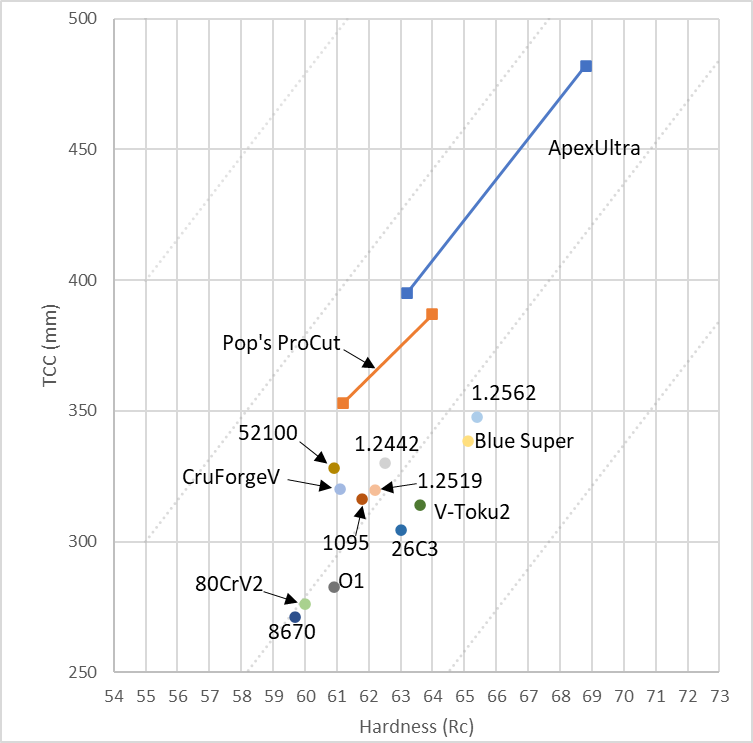
ApexUltra решает другую задачу: максимально повышает режущие свойства ковочной стали. Она сочетает более высокую износостойкость с хорошей вязкостью при высокой твёрдости и превосходит по удержанию кромки Blue Super и 1.2562/F2.
Я заметил, что у 52100 сочетание вязкости и удержания кромки лучше, чем у многих других низколегированных сталей, пригодных для ковки. Отличие связано с 1,5% хрома. У него два основных действия. Во-первых, карбиды железа обогащаются хромом, становятся твёрже и сильнее повышают износостойкость. Во-вторых, хром уменьшает содержание углерода в твёрдом растворе, снижая проблему образования пластинчатого мартенсита, который делает сталь хрупкой.
В ApexUltra я совместил 1,5% хрома, как у 52100, с добавками вольфрама и ванадия, как у Blue Super. Это позволило превзойти прежние низколегированные стали по удержанию кромки.
Какие ковочные стали ещё возможны
Варианты для дальнейшей разработки есть, но во всех случаях рынок может оказаться слишком узким.
Порошковая низколегированная сталь с 2–4% ванадия. Она могла бы превзойти ApexUltra по износостойкости и, вероятно, по вязкости. Но кузнецы традиционно чувствительны к цене, а ванадиевые стали сложнее обрабатывать. Поэтому пока ApexUltra, вероятно, близка к практическому пределу этой ниши.
Стали для хамона. Для выраженной линии закалки нужна очень низкая прокаливаемость: мало марганца и отсутствие добавок хрома или никеля. Обычный выбор — 1095, W1 и W2. Можно было бы создать стали для хамона с другими сочетаниями вязкости и удержания кромки, но эта область применения, вероятно, слишком узка. Низкая прокаливаемость усложняет термообработку, поэтому без задачи получить хамон такие стали не особенно привлекательны.
Стали для дамаска. Pop’s ProCut хорошо работает как светлый слой благодаря высокому содержанию никеля. Её можно сочетать даже с ApexUltra и получать дамаск с высокими рабочими свойствами. Сталь со свойствами, близкими к ProCut, но без никеля, пригодилась бы для пары, удобной в термообработке и дающей сравнительно высокую вязкость. Сама по себе такая версия не была бы лучше ProCut — только удобнее для конкретного сочетания в дамаске. Поэтому и здесь ниша, вероятно, слишком мала.
Современный «согласованный набор» ножевых сталей
Впервые я распределил рекомендации по категориям в 2019 году, затем обновил их в Knife Engineering и во втором издании книги. Сейчас мой набор выглядит так:
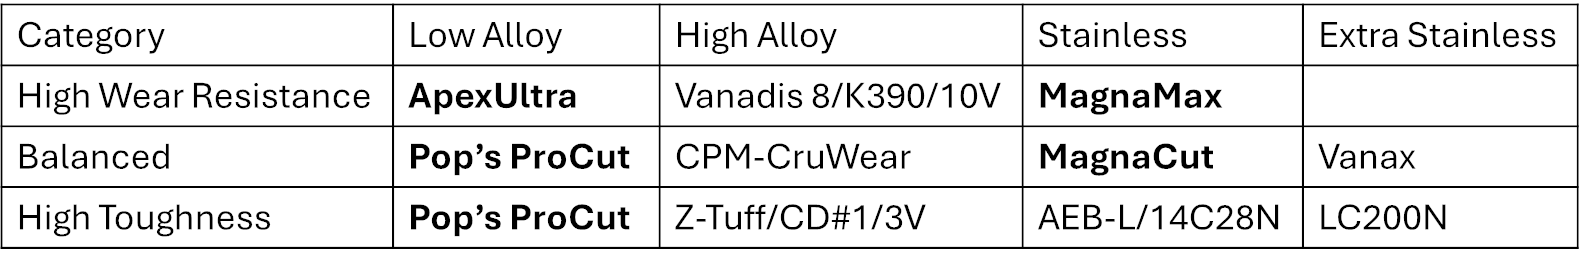
| Категория | Низколегированные | Высоколегированные | Нержавеющие | Особо коррозионностойкие |
|---|---|---|---|---|
| Высокая износостойкость | ApexUltra | Vanadis 8 / K390 / 10V | MagnaMax | — |
| Сбалансированные свойства | Pop’s ProCut | CPM-CruWear | MagnaCut | Vanax |
| Высокая вязкость | Pop’s ProCut | Z-Tuff / CD#1 / 3V | AEB-L / 14C28N | LC200N |
- Низколегированные
- ApexUltra
- Высоколегированные
- Vanadis 8 / K390 / 10V
- Нержавеющие
- MagnaMax
- Особо коррозионностойкие
- —
- Низколегированные
- Pop’s ProCut
- Высоколегированные
- CPM-CruWear
- Нержавеющие
- MagnaCut
- Особо коррозионностойкие
- Vanax
- Низколегированные
- Pop’s ProCut
- Высоколегированные
- Z-Tuff / CD#1 / 3V
- Нержавеющие
- AEB-L / 14C28N
- Особо коррозионностойкие
- LC200N
Жирным выделены стали, которые я разработал. По этой таблице удобно обсуждать пробелы и направления, в которых ещё возможны улучшения.
Очевидный пробел — особо коррозионностойкая сталь с высокой износостойкостью, то есть материал для солёной воды. Некоторые компании применяют MagnaCut в морских ножах, но для этой задачи мне хотелось бы ещё большей коррозионной стойкости. Раньше Uddeholm выпускала Vanax 75 с большей износостойкостью, чем у современной Vanax. Возможным решением стала бы более коррозионностойкая версия MagnaMax.
Vanax и LC200N уже очень хороши, но более коррозионностойкая версия MagnaCut могла бы превзойти Vanax по вязкости.
Думаю, улучшить Vanadis 8, K390, 10V и CPM-CruWear будет трудно: у них отличное сочетание вязкости и износостойкости. Чтобы превзойти его, нужен прорыв, которого в области ржавеющих порошковых сталей не было уже несколько десятилетий. Возможно, придётся искать новые решения в составе металлической матрицы и типах карбидов.
Ржавеющие стали с очень высокой вязкостью, например Z-Tuff, тоже можно было бы улучшить. Все доступные варианты содержат более мягкие карбиды — хрома либо вольфрама и молибдена. CPM-3V очень хороша и содержит только карбиды ванадия, но её можно отнести скорее к сбалансированной категории, чем к сталям с максимальной вязкостью.
AEB-L и 14C28N — отличные стали, но порошковый состав с карбидами ванадия или ниобия мог бы добавить износостойкость в этой категории. Сюда подошёл бы гипотетический высоковязкий представитель семейства Magna.
Как расширить границы
Мои категории охватывают не все варианты. Выше верхней строки по износостойкости находятся CPM-15V, Maxamet, CPM Rex 121 и CPM S125V. По имеющейся у меня информации, некоторые из них — например, 15V и Rex 121 — могут исчезнуть из производства. S125V также всегда была трудной для производителя. При этом я не слышал, чтобы под угрозой находилась Maxamet.
Причина возможного прекращения выпуска — очень высокие температуры, необходимые для производства этих сталей. При более низкой температуре карбиды образуются ещё в жидком металле: они становятся слишком крупными, что нежелательно для порошковой стали, или даже забивают распылительное сопло. Но при требуемой высокой температуре расплав разъедает керамическую огнеупорную футеровку, и её приходится часто заменять.
Можно было бы переработать составы с учётом определённого температурного предела: создать столь же износостойкие стали без этих производственных сложностей.
Стали, которые превосходили бы мою категорию «высокая вязкость» по этому показателю, мне не особенно интересны. Очень вязкие марки существовали всегда, но в какой-то момент их износостойкость или твёрдость становятся слишком низкими, чтобы такая сталь была полезна для ножей.
Стали, рассчитанные на шлифование и полировку
Для ножедела и производителя важна не только работа готового клинка. Высокая износостойкость и крупные карбиды ухудшают шлифуемость. Финишная обработка и полировка особенно чувствительны к размеру и твёрдости карбидов. Ванадиевые карбиды твёрже обычных абразивов на основе оксида алюминия, поэтому для зеркальной полировки лучше избегать значительных добавок ванадия и ниобия.
При таком ограничении остаются более мягкие типы карбидов, поэтому и возможности для нового крупного прорыва сужаются. Вот мои рекомендации по сталям, которые удобно шлифовать и полировать.
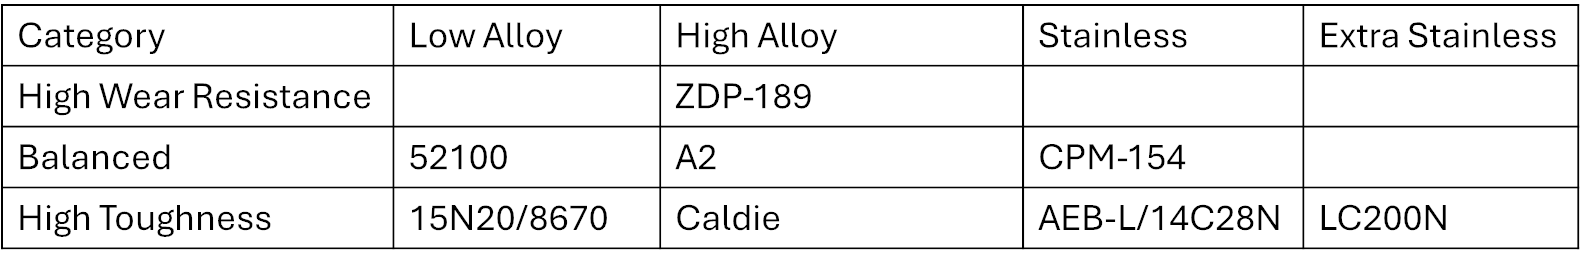
| Категория | Низколегированные | Высоколегированные | Нержавеющие | Особо коррозионностойкие |
|---|---|---|---|---|
| Высокая износостойкость | — | ZDP-189 | — | — |
| Сбалансированные свойства | 52100 | A2 | CPM-154 | — |
| Высокая вязкость | 15N20 / 8670 | Caldie | AEB-L / 14C28N | LC200N |
- Низколегированные
- —
- Высоколегированные
- ZDP-189
- Нержавеющие
- —
- Особо коррозионностойкие
- —
- Низколегированные
- 52100
- Высоколегированные
- A2
- Нержавеющие
- CPM-154
- Особо коррозионностойкие
- —
- Низколегированные
- 15N20 / 8670
- Высоколегированные
- Caldie
- Нержавеющие
- AEB-L / 14C28N
- Особо коррозионностойкие
- LC200N
Пустые ячейки здесь не обязательно означают проблему. Сталь с очень высокой износостойкостью, но только с мягкими карбидами потребовала бы огромного объёма этих карбидов и потеряла бы вязкость. ZDP-189 я отношу к высоколегированным, а не к нержавеющим: в моих коррозионных испытаниях она показала слабый результат. В Японии могла бы найти применение версия ZDP-189 с настоящей нержавеющей стойкостью. Ещё одна возможная ниша — сбалансированная особо коррозионностойкая сталь, своего рода более стойкая к коррозии CPM-154.
Стоимость и стали обычного производства
Многие лучшие сочетания свойств достигаются порошковой металлургией, но она заметно повышает стоимость. При этом цена самой стали — лишь часть расходов: абразивы и время полировки иногда обходятся дороже материала.
Мои рекомендации среди доступных сталей обычного производства выглядят так:
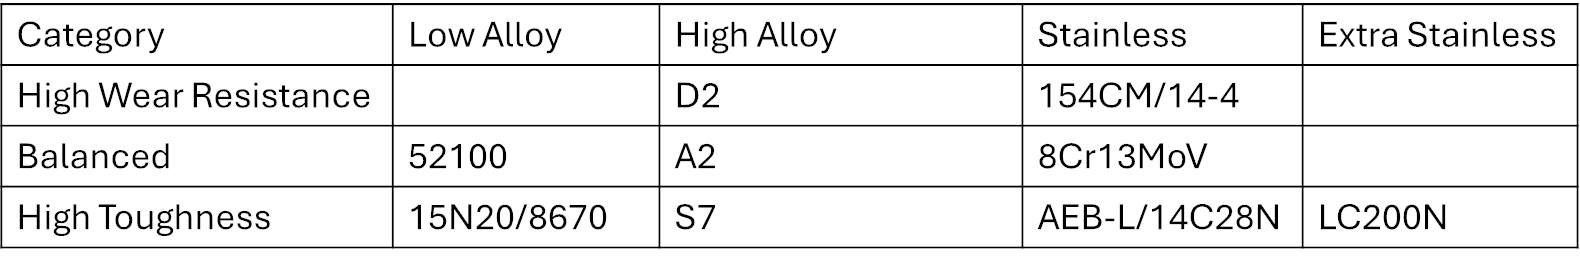
| Категория | Низколегированные | Высоколегированные | Нержавеющие | Особо коррозионностойкие |
|---|---|---|---|---|
| Высокая износостойкость | — | D2 | 154CM / 14-4 | — |
| Сбалансированные свойства | 52100 | A2 | 8Cr13MoV | — |
| Высокая вязкость | 15N20 / 8670 | S7 | AEB-L / 14C28N | LC200N |
- Низколегированные
- —
- Высоколегированные
- D2
- Нержавеющие
- 154CM / 14-4
- Особо коррозионностойкие
- —
- Низколегированные
- 52100
- Высоколегированные
- A2
- Нержавеющие
- 8Cr13MoV
- Особо коррозионностойкие
- —
- Низколегированные
- 15N20 / 8670
- Высоколегированные
- S7
- Нержавеющие
- AEB-L / 14C28N
- Особо коррозионностойкие
- LC200N
С выбором для некоторых категорий мне пришлось повозиться. У вязкой S7 ограничена достижимая твёрдость: обычно она ниже 60 HRC. Больше всего я сомневался, какую нержавеющую сталь поставить в сбалансированную категорию, и в итоге выбрал 8Cr13MoV. По сравнению с AEB-L и 14C28N она теряет немало вязкости ради небольшого прироста износостойкости. Думаю, здесь возможны существенные улучшения.
Например, ещё до MagnaCut я работал над сталью NioMax, выплавляя её небольшими лабораторными партиями. В этих партиях она показывала вязкость, близкую к AEB-L и 14C28N, при более высокой износостойкости. До сих пор эта сталь не вышла в производство.
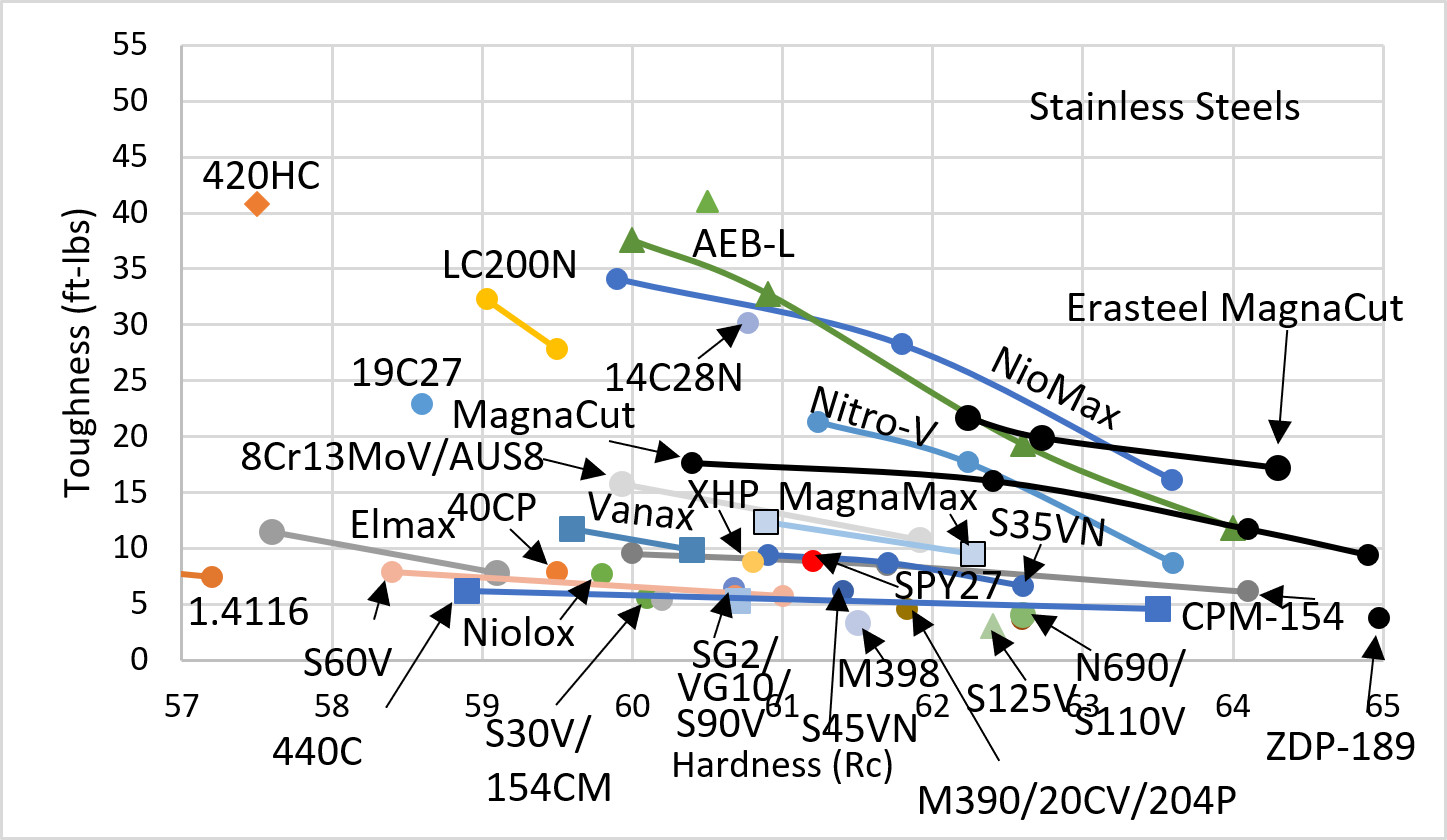
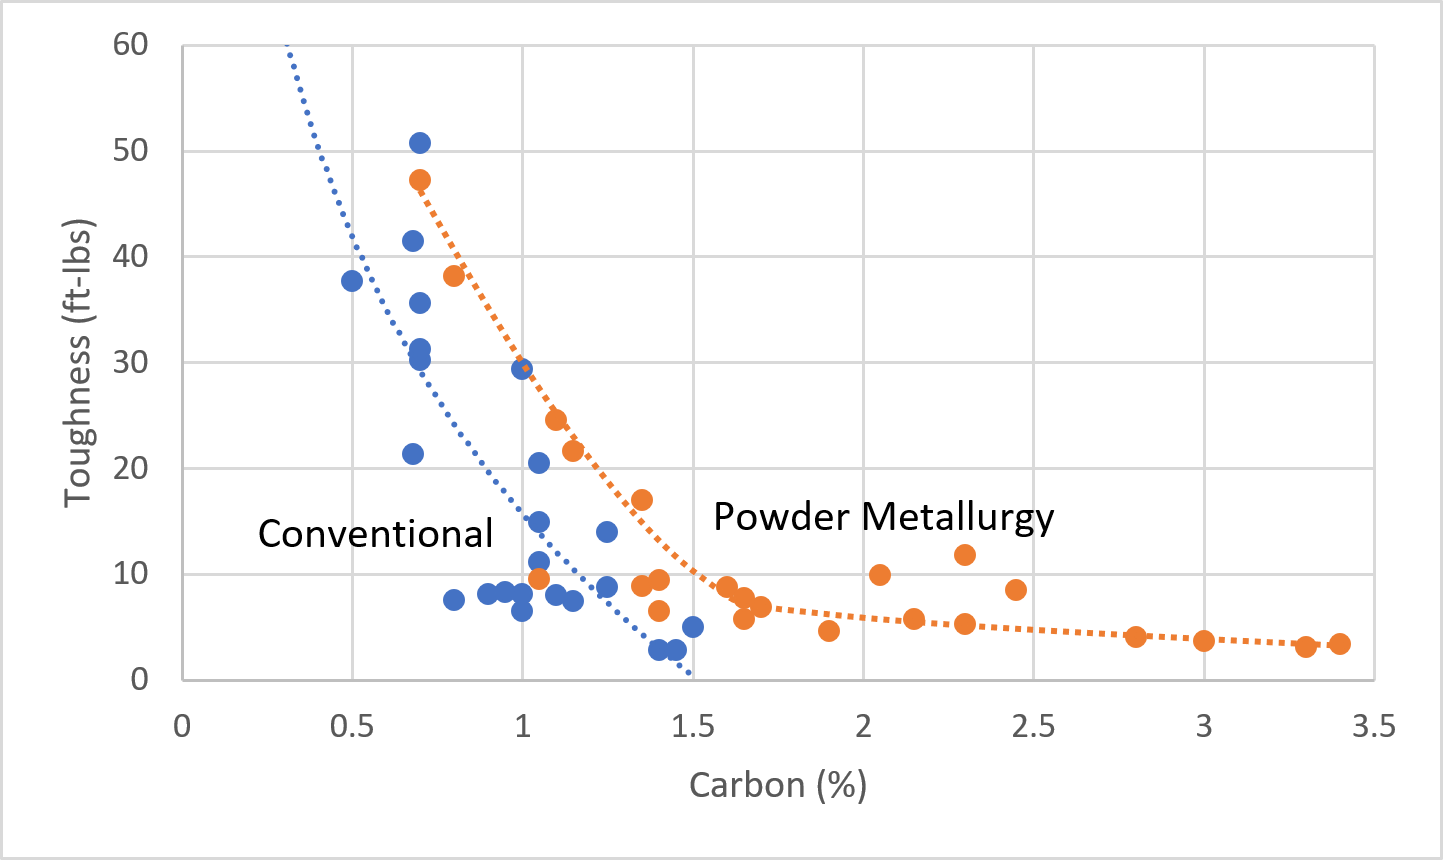
Без порошковой металлургии ограничения значительно жёстче. С ростом содержания углерода и износостойкости вязкость падает намного быстрее. В области сталей обычного производства поколенческих улучшений было меньше — и именно поэтому там ещё остаются интересные возможности.
Что в итоге может появиться дальше
Если вы хотите больше узнать о прежних прорывах и о том, как разные марки стали вошли в ножевое производство, прочитайте мою книгу The Story of Knife Steel: Innovators Behind Modern Damascus and Super Steels. Понимание прошлого помогает лучше представить, что возможно в будущем. Выше я описал несколько направлений развития ножевых сталей, но не могу точно сказать, какие из них воплотятся в жизнь.
Я хотел бы расширить семейство Magna и поработать над улучшением сталей обычного производства. Однако некоторые разработки могут оказаться слишком узкоспециализированными, чтобы их было выгодно выпускать. В одном я уверен: новые копии и небольшие модификации существующих сталей обязательно появятся.