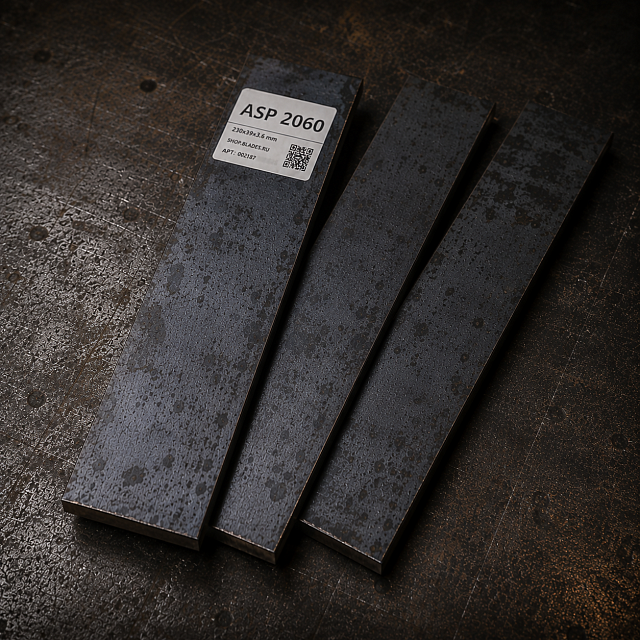
ASP 2060 — порошковая быстрорежущая сталь Erasteel с очень высокой карбидной насыщенностью. В ножевом применении её смысл — длительный контролируемый рез на абразивных материалах. Это не универсальная сталь для любого рабочего ножа: трудоёмкость изготовления, невысокая ударная вязкость и отсутствие нержавеющих свойств требуют осознанной конструкции и эксплуатации.
Типичный состав включает около 2,3 % углерода, 6,5 % ванадия, 7 % молибдена, 6,5 % вольфрама и 10,5 % кобальта. Ванадий, молибден и вольфрам формируют большой объём твёрдых карбидов, которые сопротивляются абразивному износу. Кобальт поддерживает свойства матрицы при высоком отпуске и отражает исходную быстрорежущую специализацию марки.
В клинке ASP 2060 интересна для продолжительного реза картона, каната, кожи и других материалов, постепенно истирающих кромку. Высокая износостойкость не означает автоматического превосходства в любом ноже: на тонком чистом резе геометрия и качество заточки часто важнее запаса карбидов, а при редком бытовом использовании сложность обслуживания может не окупиться.
Ударная вязкость у ASP 2060 низкая. Кромку следует ограждать от рубки, выламывания, скручивания и контактов с твёрдыми включениями. Сталь подходит для предсказуемой режущей нагрузки, но не для клинка, от которого ждут безнаказанной грубой работы. Геометрию необходимо выбирать с достаточным запасом прочности.
ASP 2060 не является нержавеющей. Влага, кислоты и загрязнения могут быстро оставить следы на поверхности, поэтому клинок нуждается в очистке, сушке и защитном составе. Использование стали сердцевиной нержавеющего ламината снижает объём открытой поверхности, но линия сердцевины на кромке всё равно остаётся уязвимой для коррозии.
Отдельный блок «Термообработка по даташиту» содержит режимы Erasteel для промышленного инструмента. Они служат проверенной технической базой, но не должны читаться как готовый ножевой рецепт. Конкретный клинок требует протокола под его сечение, оборудование, геометрию и требуемый баланс твёрдости с ударной надёжностью.
В мастерской ASP 2060 требует производительной керамики на гриндере, а на заточке и доводке — алмаза либо CBN. Мягкие обычные абразивы неэффективны против большого объёма твёрдых карбидов. Продольный финиш, исправление риски и переточка занимают значительно больше времени, чем у менее легированных инструментальных сталей.




 В корзину


 Сравнение
 В избранное


