



 —
 —
PMD550 — высокоуглеродистая порошковая сталь, интересная для ножей высокой твёрдости и длительного реза. Она пришла из промышленности, где материалу приходится сопротивляться одновременно износу и коррозии. В ноже эти свойства тоже востребованы, но результат зависит не только от состава: важны термообработка и геометрия клинка.
Из промышленного инструмента — в нож
Немецкая Dörrenberg предлагает PMD550 для переработки наполненных полимеров, пищевого оборудования и изнашиваемых деталей машин. Наглядный пример — шнек экструдера. Он продвигает пластмассу, а содержащиеся в ней твёрдые наполнители, например стекловолокно, истирают его поверхность.
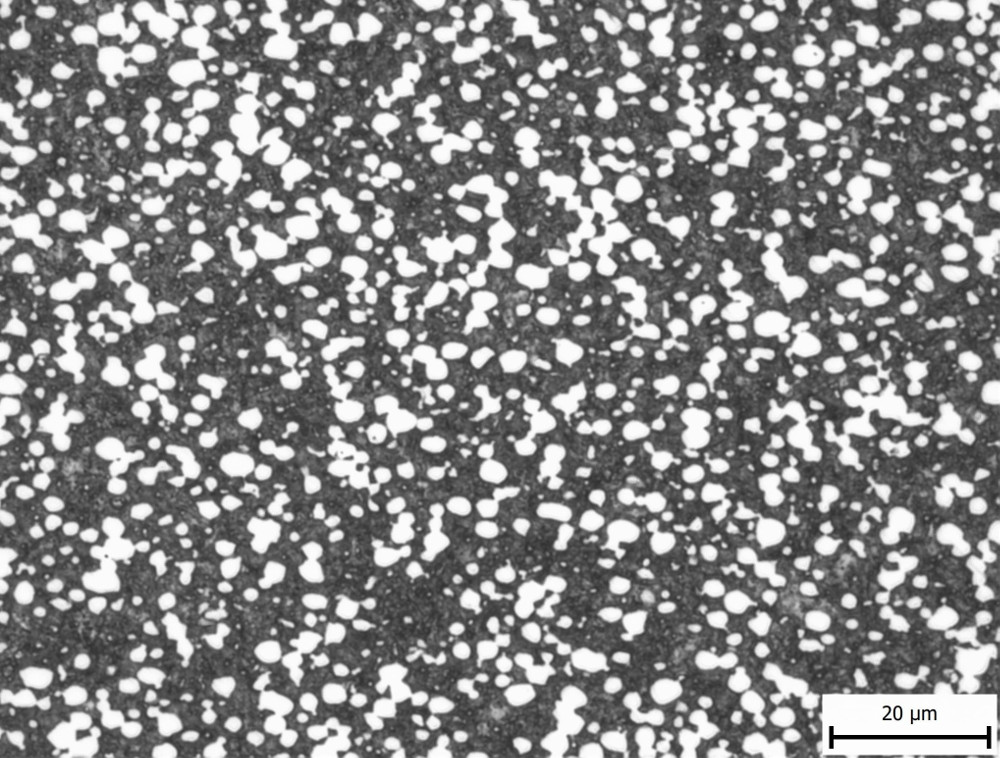
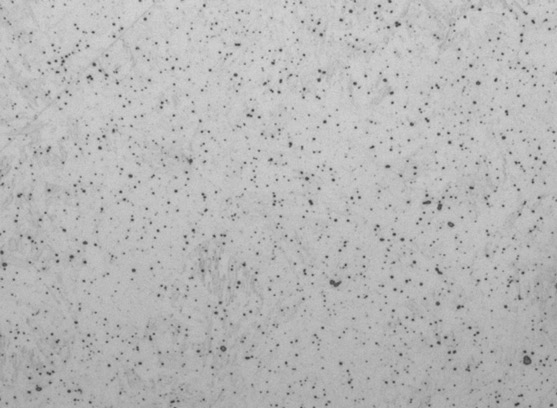
Сопротивляться такому износу помогают карбиды — твёрдые частицы внутри стали. Dörrenberg описывает структуру PMD550 как мелкую и однородную, с равномерно распределёнными карбидами. Получить её помогает порошковая технология: расплав распыляют газом, а полученный порошок уплотняют при высокой температуре и давлении. Последнюю операцию называют горячим изостатическим прессованием, или HIP.
Износостойкость и коррозия: оценка Dörrenberg
В материале о PMD550 Dörrenberg подчёркивает сочетание износостойкости и коррозионной стойкости. По словам производителя, подходящая термообработка позволяет получить твёрдость выше 62 HRC при очень хорошей коррозионной стойкости. Это оценка стали для промышленного применения; ножевые режимы рассмотрим ниже.
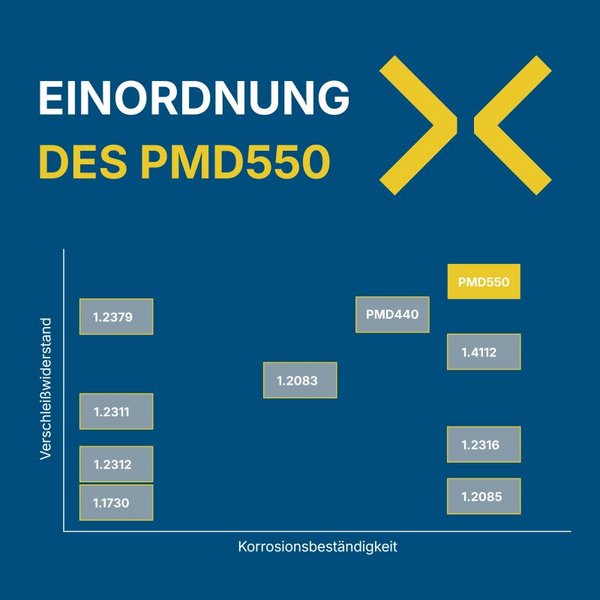
На схеме Dörrenberg PMD550 расположена выше и правее PMD440 — это означает более высокую износостойкость и коррозионную стойкость. Относительно стали 1.4112 производитель показывает преимущество по износостойкости при близкой коррозионной стойкости.
Состав: за что отвечают легирующие элементы
Типичный состав по паспорту Dörrenberg 04/25: 2,60% углерода; 17,00% хрома; 1,80% молибдена; 3,30% ванадия; 2,00% кобальта. Это массовые доли; остальное преимущественно железо.
Металлическую основу стали называют матрицей. При охлаждении в ходе закалки в ней образуется твёрдый мартенсит. Углерод участвует и в упрочнении этой основы, и в образовании карбидов. Поэтому по общему содержанию углерода нельзя определить твёрдость матрицы: часть его связана в карбидах.
Хром участвует в образовании карбидов и защите от коррозии. Ванадий образует особенно твёрдые карбиды, хорошо сопротивляющиеся истиранию. Как объясняет металлург Ларрин Томас, для удержания кромки важны количество и тип этих частиц. Две стали с близким содержанием углерода могут заметно различаться по износостойкости.
Кобальт влияет прежде всего на свойства матрицы. По объяснению Dörrenberg, он упрочняет металлическую основу, благодаря чему она лучше удерживает карбиды под нагрузкой.
Производитель также связывает добавку кобальта с повышением температуры начала мартенситного превращения. Это снижает склонность к сохранению остаточного аустенита — части структуры, не превратившейся в мартенсит при охлаждении. Речь идёт о сравнении с вариантом стали без кобальта; итоговая структура всё равно зависит от обработки.
Термообработка: паспорт и ножевые режимы
Что показывает паспорт Dörrenberg
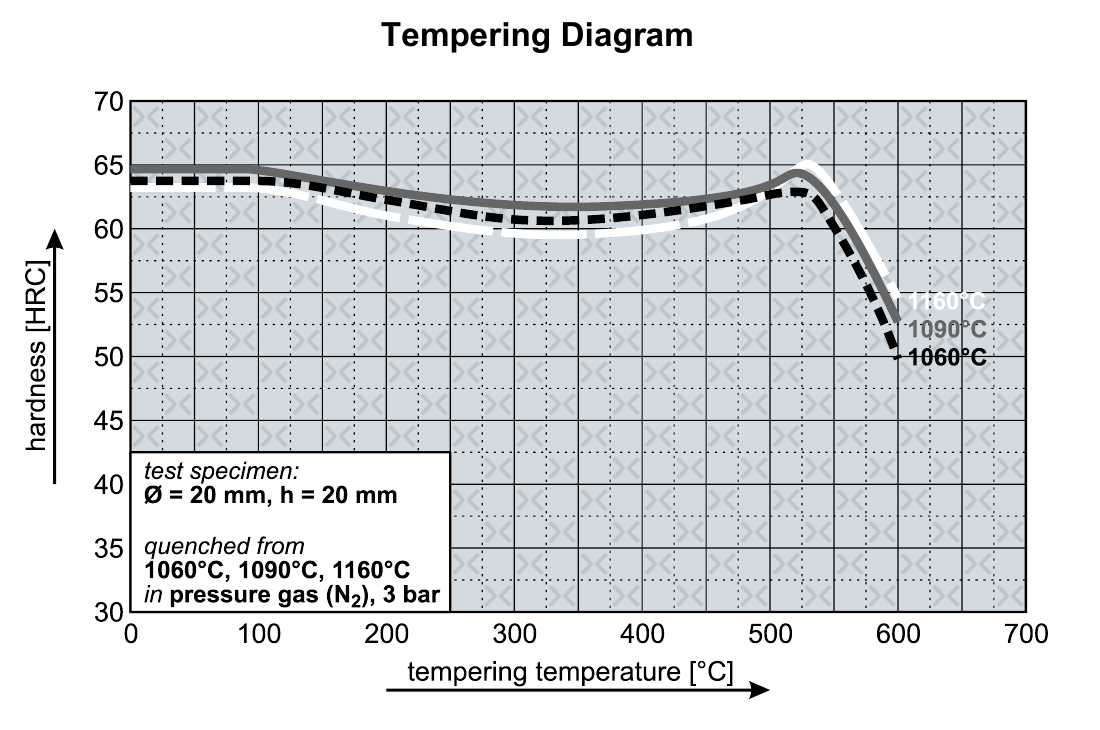
Нагрев перед закалкой, при котором образуется аустенит, называют аустенитизацией. От температуры и выдержки зависит, сколько углерода и легирующих элементов растворится в матрице. В паспорте PMD550 указан диапазон 1060–1160 °C. Для охлаждения после нагрева указаны масло, азот под давлением, воздух либо горячая ванна с температурой 500–550 °C.
Следующая операция — отпуск: повторный нагрев закалённой стали для изменения её структуры и свойств. На паспортном графике видно, как меняется твёрдость при разных температурах отпуска: после снижения следует подъём с максимумом около 520 °C. Это вторичное твердение, связанное в том числе с выделением мелких карбидов.
Два варианта для ножей от Derren
В вебинаре Derren №96 от 5 августа 2024 года приведён более узкий диапазон для ножей: 1090–1130 °C, затем закалка в масле или между плитами. После этого предложены две последовательности:
| Вариант | Последовательность после закалки | Условия |
|---|---|---|
| Низкий отпуск | Сначала 230–240 °C, затем 170–180 °C | По 2 часа; после каждого отпуска — охлаждение на спокойном воздухе. Заявлено 65–67 HRC |
| Высокий отпуск и крио | 520–530 °C → криообработка → 490–500 °C | Каждый отпуск по 2 часа; охлаждение на спокойном воздухе |
65–67 HRC на слайде относятся только к варианту с низким отпуском. Для второго варианта твёрдость не указана. Температура и длительность криообработки также не приведены, поэтому слайд не заменяет полную технологическую карту.
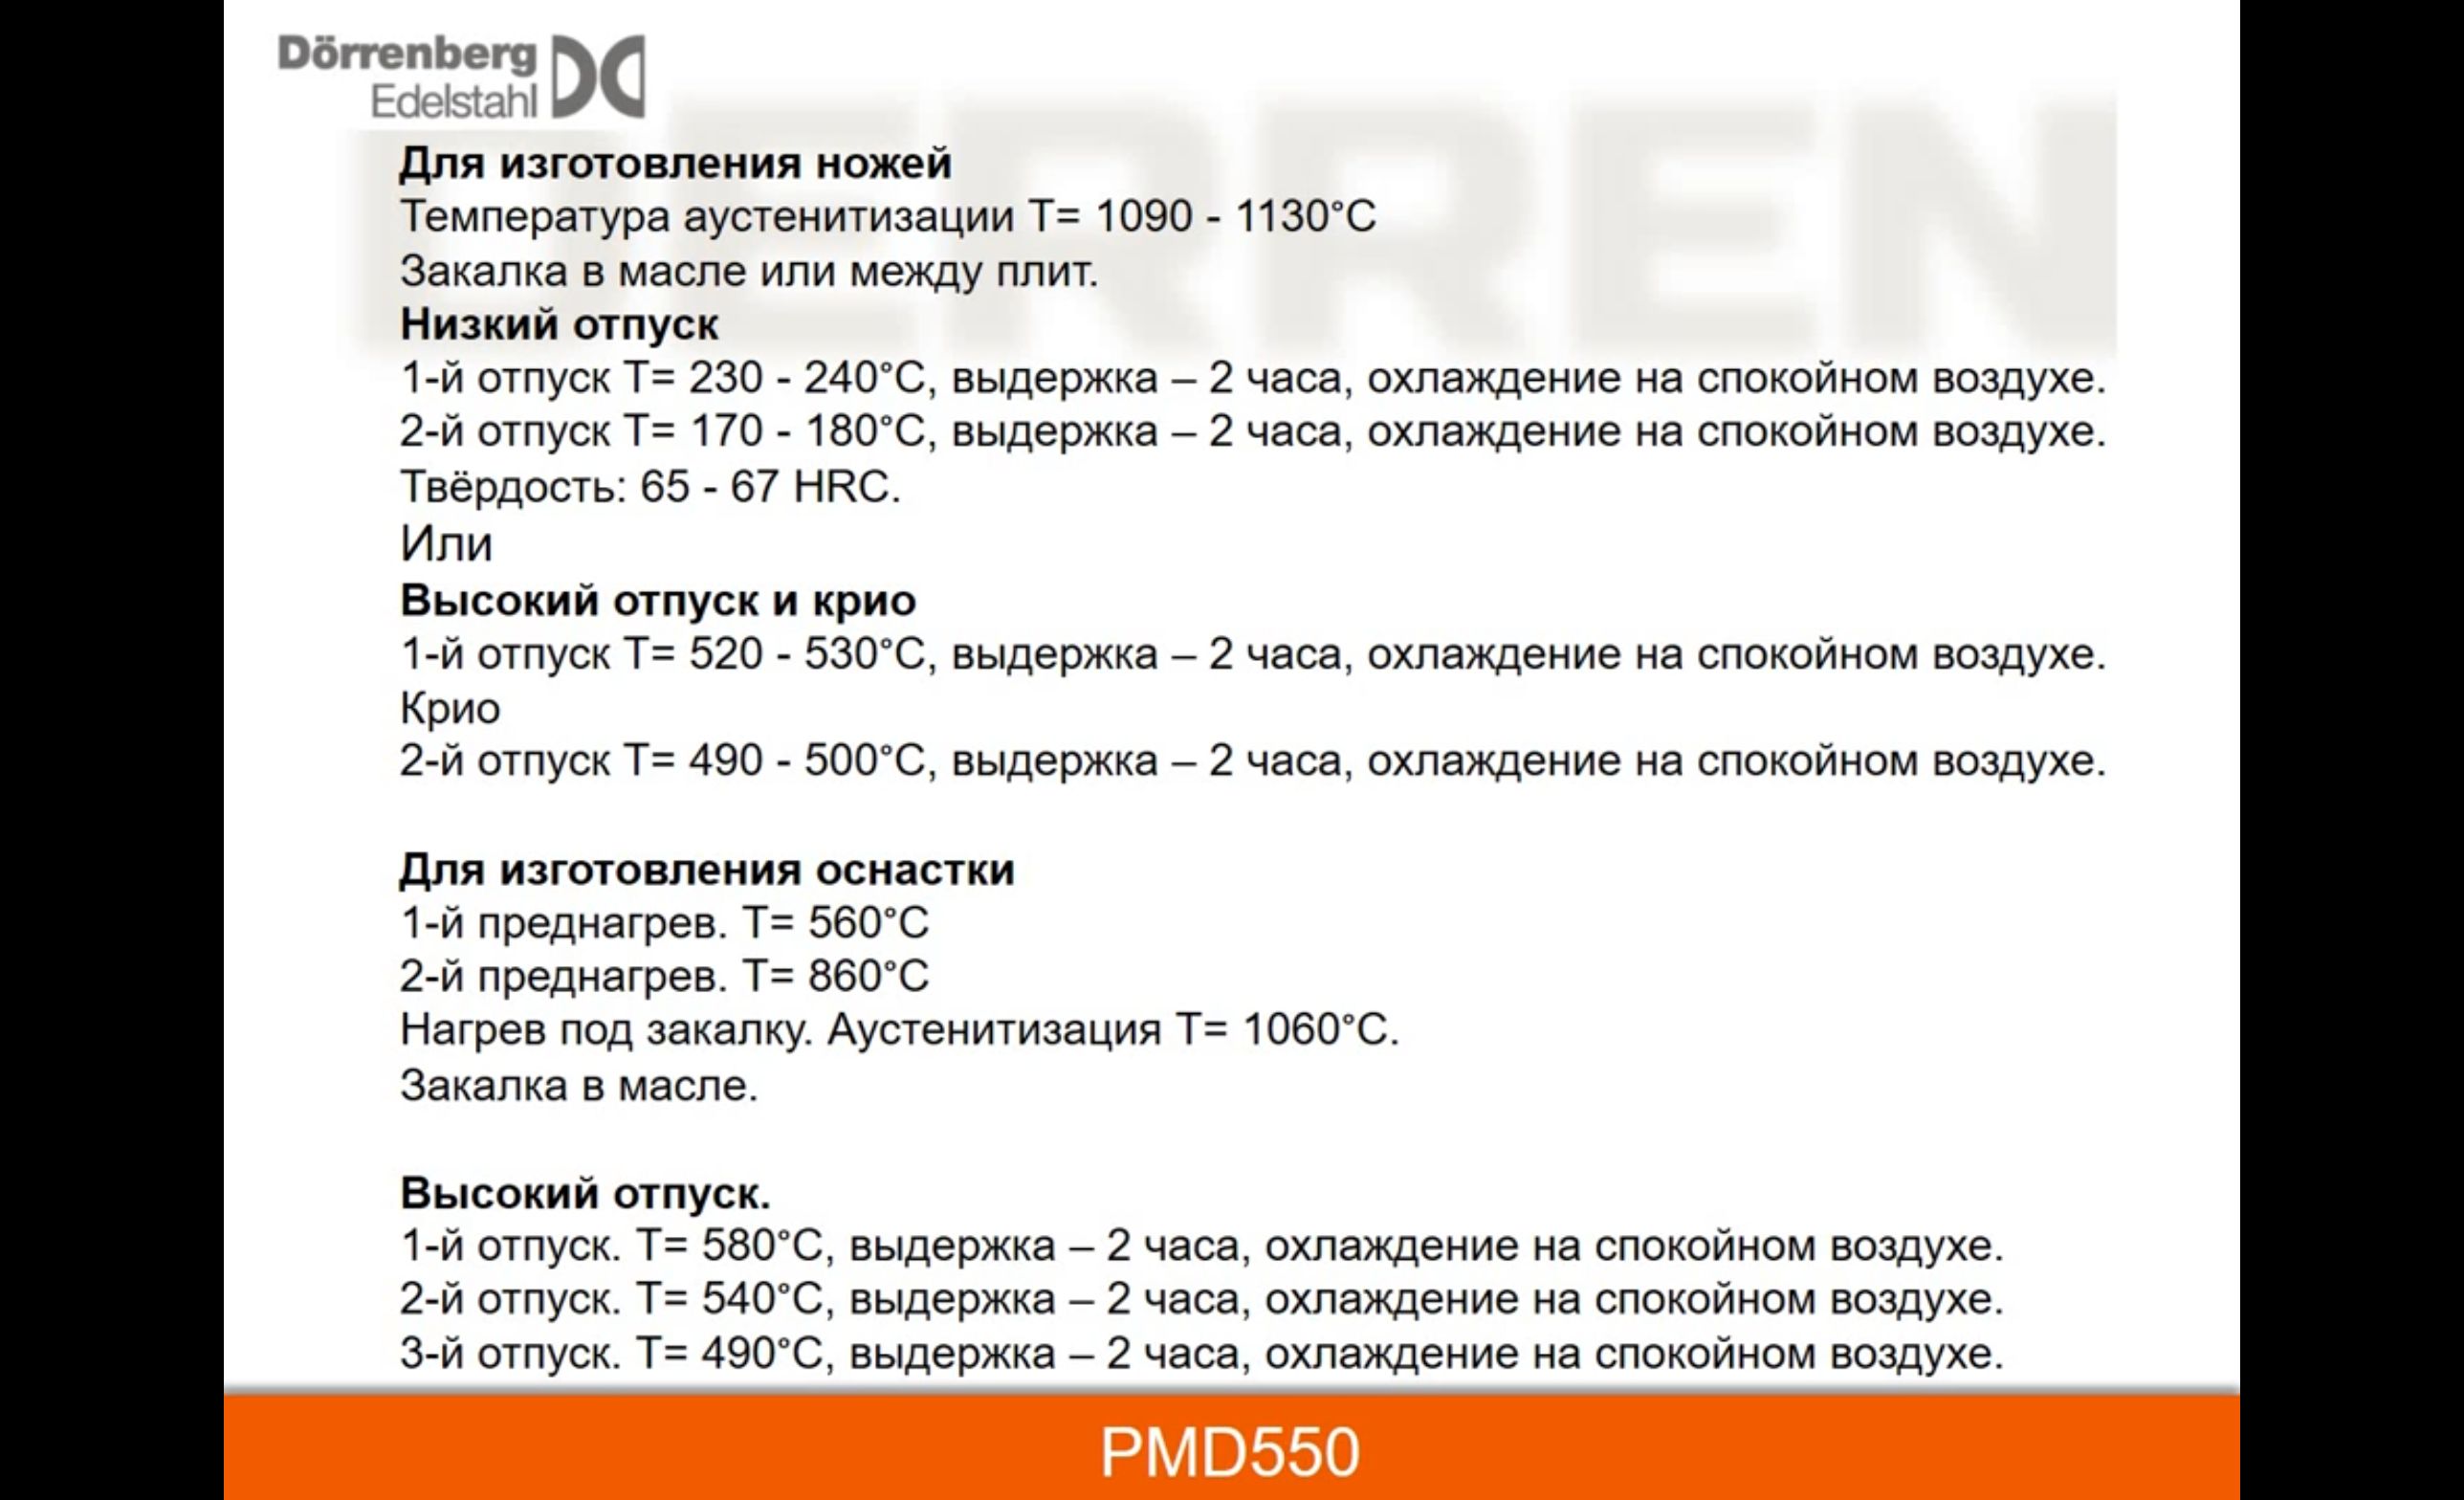
Даже при одинаковой твёрдости структура стали после разных режимов может различаться. В частности, меняются доля остаточного аустенита и количество хрома, растворённого в матрице. Это влияет на работу кромки и сопротивление коррозии.
Как это проявляется на кромке
Кромка теряет остроту по-разному: заминается, постепенно стирается или выкрашивается. Высокая твёрдость помогает сопротивляться замятию, карбиды замедляют износ. Сопротивление сколам зависит также от вязкости стали и геометрии клинка. Хорошее сопротивление износу само по себе не гарантирует стойкости к удару.
Для коррозионной стойкости важен хром, растворённый в матрице: именно он обеспечивает образование защитной плёнки на поверхности. Растворённый в матрице молибден дополнительно повышает сопротивление локальной коррозии. Хром, связанный в карбидах, уже не даёт того же защитного эффекта. В исследовании Knife Steel Nerds разобрано, как высокий отпуск может ухудшить коррозионную стойкость из-за выделения хромистых карбидов. Это общий механизм для таких сталей; величину эффекта у PMD550 нужно проверять для выбранного режима.
После контакта с солью и кислыми продуктами нож из PMD550 стоит промыть и вытереть насухо. Качество поверхности тоже имеет значение: грубые риски и загрязнения облегчают появление коррозии.
Готовые ножи и канатные испытания
Кухонная пара Дмитрия Кострова
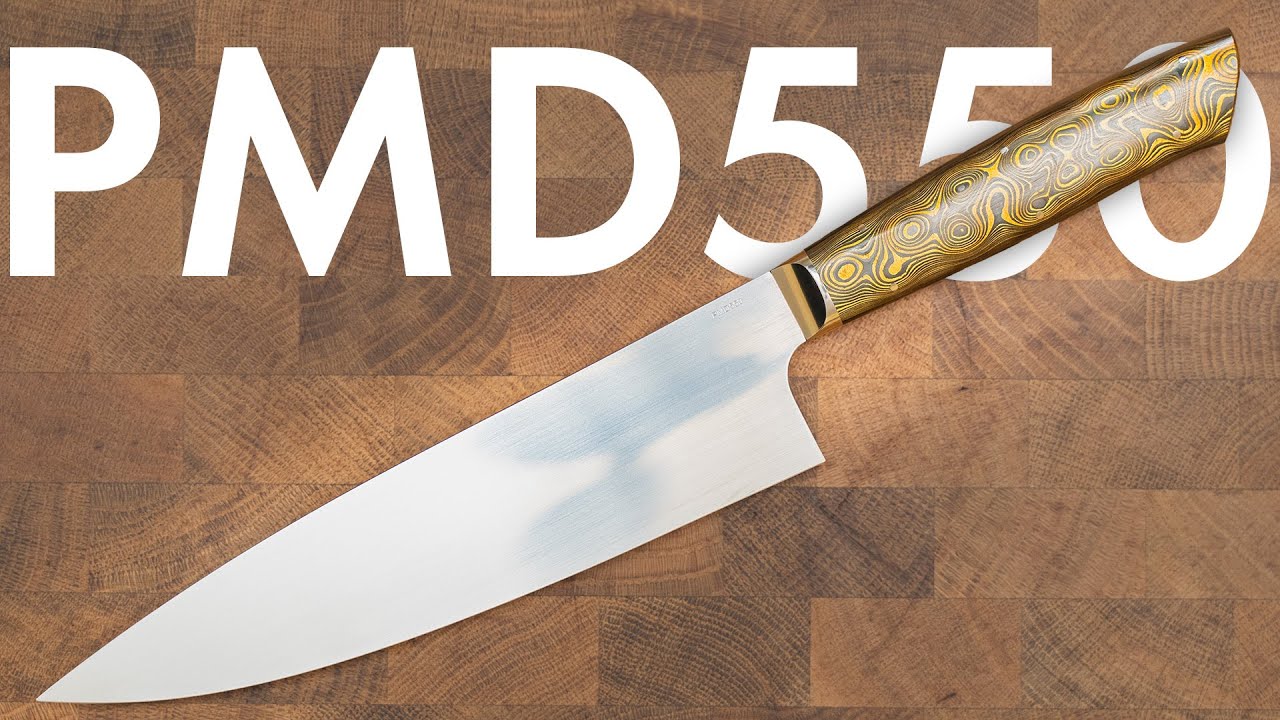
В обзоре Руслана Киясова «Сталь PMD550» показаны шеф-нож с клинком около 200 мм и овощной нож с клинком 90 мм. Автор сообщает о твёрдости 66 HRC и криообработке. У овощного ножа прямые спуски от обуха; у шефа возле пятки выражена линза, а ближе к острию спуски становятся более плоскими.
Что показал рез каната
В методике Киясова используется джутовый канат диаметром 14 мм, обёрнутый малярной лентой. Угол заточки — 36° суммарно, по 18° на сторону. Канат нужно перерезать одним проходом от кончика к пятке, без помощи второй рукой. Испытание заканчивается, когда нож периодически перестаёт справляться с таким резом.
В таблице результатов приведены два ножа из PMD550:
| Нож | Резов | Рабочий участок кромки | Резов на 1 см |
|---|---|---|---|
| Cultrotech SVARN 4 | 7 620 | 100 мм | 762 |
| Овощной нож Дмитрия Кострова | 4 840 | 90 мм | 538 |
Оба ножа из PMD550 выполнили несколько тысяч резов абразивного материала. Эти результаты показывают потенциал стали для продолжительного реза в ножах разной конструкции — складном и кухонном.
SVARN 4 выполнил больше резов. Но на рез влияют сведение, спуски, термообработка и другие факторы. Общий угол 36° не делает геометрию одинаковой, а пересчёт на сантиметр учитывает только длину рабочего участка. Полные режимы обработки и их исполнители в сводной таблице не приведены. На разницу могли повлиять как особенности ножей, так и условия проведения тестов.
Сравнение с ZDP-4 и ZDP-189
ZDP-4: близкий химический состав
В каталоге Proterial у ZDP-4 почти то же сочетание основных элементов. В таблице — массовые проценты:
| Сталь | C | Cr | Mo | V | Co |
|---|---|---|---|---|---|
| PMD550 | 2,60 | 17,00 | 1,80 | 3,30 | 2,00 |
| ZDP-4 | 2,70 | 16,50 | 2,00 | 3,20 | 2,00 |
Близки и применения: армированные полимеры, изнашиваемые детали, режущий инструмент. Для ZDP-4 Proterial указывает справочную закалку с 1100 °C и отпуск при 480 °C. Близость составов делает ZDP-4 полезным ориентиром. Однако она не означает, что это одна и та же сталь или что режим ZDP-4 можно без проверки перенести на PMD550.
ZDP-189: высокая твёрдость при другом составе
ZDP-189 тоже используют для клинков с высокой твёрдостью. Proterial раскрывает 3% углерода и 20% хрома; содержание остальных элементов не публикует. Справочный режим: нагрев 1000–1050 °C, обработка холодом и отпуск 100–150 °C; твёрдость — выше 65 HRC.
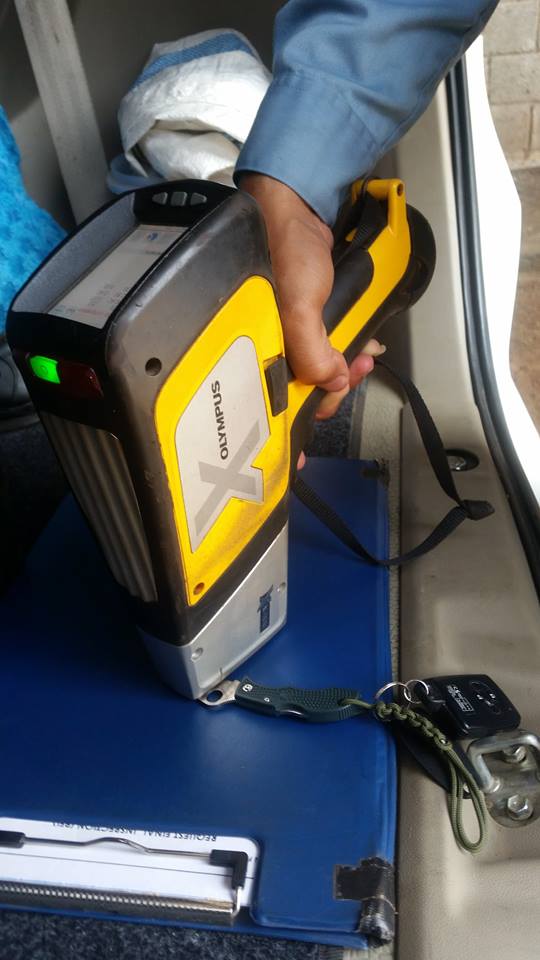
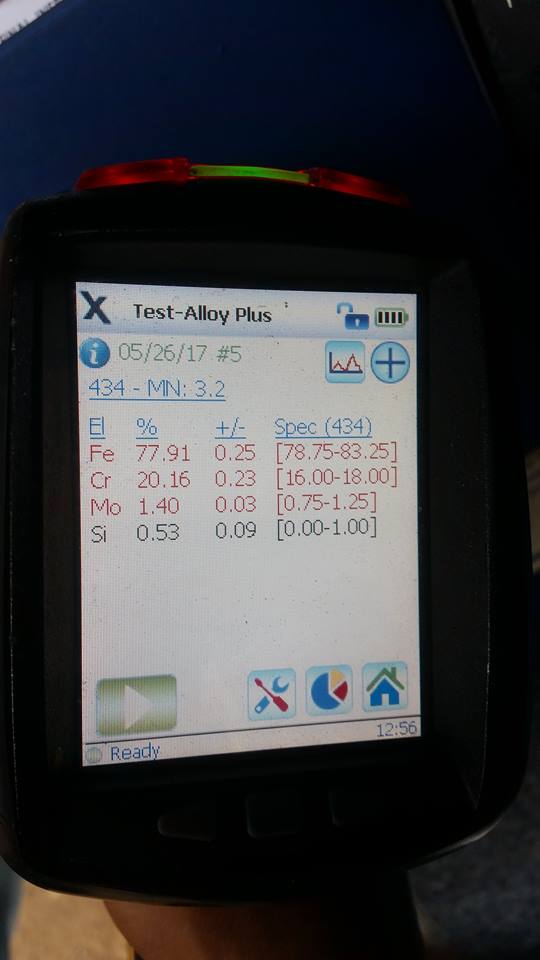
Дополнительные сведения даёт анализ конкретного Spyderco Ladybug III: прибор показал 1,40% молибдена и 0,53% кремния. Это измерение одного клинка, а не полный паспорт ZDP-189. Углерод таким анализом не определён.
По исследованию Ларрина Томаса, ZDP-189 содержит много карбидов, преимущественно хромистых. Они сопротивляются износу, но мягче ванадиевых. Поэтому близкая твёрдость ZDP-189 и PMD550 ещё не означает одинаковую работу кромки.
PMD550 рядом с M390, M398, S90V и S110V
Знакомая M390 помогает оценить состав PMD550. Ванадия у них сравнительно близкое количество: 4% и 3,3% соответственно. Но у PMD550 больше углерода — 2,6% против 1,9%, — и есть 2% кобальта. Это существенные различия: считать её просто более твёрдой M390 было бы неверно.
M398, CPM S90V и CPM S110V — другие ориентиры для ножей длительного реза. Основные элементы по техническим листам, массовые проценты:
| Сталь | C | Cr | Mo | V | Другие указанные элементы |
|---|---|---|---|---|---|
| PMD550 | 2,60 | 17,00 | 1,80 | 3,30 | Co 2,00 |
| M390 | 1,90 | 20,00 | 1,00 | 4,00 | W 0,60 |
| M398 | 2,70 | 20,00 | 1,00 | 7,20 | W 0,70 |
| CPM S90V | 2,30 | 14,00 | 1,00 | 9,00 | — |
| CPM S110V | 2,80 | 15,25 | 2,25 | 9,00 | Nb 3,00; Co 2,50 |
Какой износостойкости ожидать от PMD550
Состав даёт основания ожидать от PMD550 большей износостойкости, чем от M390: большее количество углерода может обеспечить больший объём карбидов. В нашем сравнении PMD550 и M390 PMD550 также отнесена к более высокой категории удержания кромки и износостойкости. Это редакционные категории по открытым данным, а не измеренная разница в продолжительности реза.
У M398 при близком к PMD550 содержании углерода заметно больше ванадия. S90V и S110V содержат по 9% ванадия, а S110V — ещё и ниобий. Очень твёрдые карбиды этих элементов дают основания ожидать от трёх марок преимущества перед PMD550 в сопротивлении абразивному износу при сопоставимой твёрдости. Однако состав не показывает напрямую ни объём карбидов, ни их размеры.
Предварительный ориентир по абразивному износу — положение PMD550 между M390 и группой M398/S90V/S110V. Это предварительная оценка для клинков сопоставимой твёрдости. Реальное соотношение износостойкости нужно проверить в сравнительных испытаниях. В марочнике PMD550 и три последние марки входят в одну широкую категорию «очень высокая износостойкость», которая не задаёт порядок внутри группы.
Твёрдость конкретных ножей может изменить картину. Например, PMD550 при заявленных 65–67 HRC может сократить предполагаемый разрыв с клинками меньшей твёрдости.
Обработка и заточка
По оценкам нашего марочника, механическая обработка и заточка PMD550 менее трудоёмки, чем у M398, S90V и S110V. При этом заточка оценена как более сложная, чем у M390. Для ножедела это практический ориентир: высокая износостойкость PMD550 может сочетаться с меньшими затратами на обработку, чем у сталей с большим количеством ванадиевых карбидов. Реальное время работы зависит от твёрдости, абразива и объёма снимаемого металла.
Разницу помогает объяснить состав карбидов. Ванадиевые карбиды хуже поддаются абразивам на основе оксида алюминия, чем хромистые. Алмаз и кубический нитрид бора (CBN) подходят для работы с обоими типами. Эту разницу разбирает Ларрин Томас в исследовании M398; прямого сравнения скорости заточки с PMD550 там нет.
Коррозионная стойкость и вязкость
По коррозионной стойкости марочник относит PMD550 к одной категории с S90V и ставит ниже M390, M398 и S110V. По сравнению с M390 у PMD550 меньше хрома и больше углерода. Это даёт повод ожидать меньшего запаса стойкости к коррозии, поскольку часть хрома связывается в карбидах.
Но сравнивать только общий процент хрома недостаточно. Например, 17% у PMD550 против 14% у S90V ещё не доказывают преимущества: ванадий в S90V связывает углерод и помогает сохранить хром в металлической основе. Сколько хрома останется в матрице, зависит и от термообработки.
По ударной вязкости все пять марок в нашем сравнении относятся к низкой категории. Их значения при этом могут различаться: для точной оценки PMD550 нужны испытания и данные о её карбидах. Методика оценки свойств по составу объясняет общие закономерности, на которых основаны наши предположения.
В использованных источниках нет испытания, в котором PMD550 сравнили бы с этими четырьмя марками в одинаковых условиях. Для проверки прогноза нужны одинаковая геометрия и заточка, сопоставимая измеренная твёрдость и повторные прогоны по единой методике. Режим термообработки должен подходить каждой марке и быть указан в протоколе.
Где PMD550 будет к месту
PMD550 интересна сочетанием высокой твёрдости клинка и износостойкости. Среди рассмотренных марок по составу она ближе всего к ZDP-4. С ZDP-189 её сближает возможность получить твёрдость выше 65 HRC, но ванадий и кобальт заметно отличают её состав. Сравнение с M390, M398, S90V и S110V помогает оценить возможный баланс свойств; точное место PMD550 среди этих сталей по удержанию кромки и вязкости ещё предстоит определить в сопоставимых испытаниях.
PMD550 разумно рассматривать для шеф-ножей, слайсеров, разделочных и складных ножей, рассчитанных прежде всего на рез. Ножеделу важно подобрать термообработку и геометрию под конкретную задачу и учесть трудоёмкость обработки. Для рубки и сильных боковых нагрузок нужен подтверждённый запас вязкости — приведённые канатные испытания такие нагрузки не проверяют.

 В корзину
 Купить в 1 клик
 Сравнение
 В избранное


