
 —
 —

У кухонного ножа нет одного параметра, который «отвечает за рез». Это легко увидеть на простом примере. Два клинка могут одинаково легко сбривать волос или разрезать подвешенную бумагу, но совершенно по-разному вести себя в картофеле, моркови или плотной тыкве. Один легко начинает разрез, а затем застревает и раскалывает продукт. Второй не производит такого яркого впечатления на тонком тестовом материале, зато проходит плотный продукт ровнее и требует меньшего усилия на глубине.
Разница возникает потому, что на разных стадиях реза в работу включаются разные участки клинка. Тонкий тест в основном показывает состояние самой режущей кромки, хотя результат зависит и от ближайшей к ней геометрии и движения ножа. При глубоком резе продукт контактирует уже с подводами, спусками и боковыми поверхностями клинка. Его приходится не только разрезать, но и раздвигать: он деформируется, давит на клинок, трётся о него, может налипать или раскалываться перед режущей кромкой.
Содержание статьи
Геометрия — это не одна цифра
Чтобы разбирать геометрию последовательно, её полезно рассматривать на пяти уровнях:
- вершина режущей кромки;
- подводы и угол заточки;
- толщина клинка непосредственно над подводами и характер её роста;
- основное поперечное сечение — плоское, вогнутое, выпуклое, асимметричное или комбинированное;
- продольная геометрия: изменение толщины от пятки к острию, профиль режущей линии и форма передней части.
Каждый уровень влияет на результат, но ни один не описывает нож целиком. Именно поэтому фразы вроде «здесь 30 градусов», «обух всего два миллиметра» или «это линза» без дополнительных размеров дают гораздо меньше информации, чем кажется.
Что происходит, когда нож входит в продукт
На первой стадии вершина режущей кромки передаёт нагрузку продукту через очень малую площадь контакта. При прочих равных меньший радиус вершины облегчает начало разреза. В опытах Schuldt на эластомере увеличение радиуса сопровождалось ростом силы при появлении разреза [1, с. 57–60]. Эту стадию можно исследовать отдельно от дальнейшего прохождения клинка: в опытах McCarthy с эластомерами измеряли силу, глубину вдавливания и энергию до появления разреза [2, PDF-с. 7–14]. Эти показатели не описывают сопротивление на всём последующем пути ножа через продукт.
После начала разреза картина усложняется. Подводы и спуски входят в образовавшуюся щель и раздвигают её стенки. Одновременно продукт разрушается, упруго или пластически деформируется и контактирует с боковыми поверхностями клинка. Работа резания расходуется на разрушение и деформацию продукта, а также на преодоление трения [5, с. 2761–2762]. Температура и скорость тоже меняют условия реза: в опытах Brown с сыром, беконом и говядиной их влияние на силу резания различалось в зависимости от продукта [4, с. 167–170].
Важно и то, что именно мы отделяем. В механической модели Atkins тонкий податливый ломтик может свободно отгибаться от клинка; если отделяемая часть сопротивляется изгибу, на её отгибание требуется дополнительная работа [5, с. 2761–2762]. Поэтому снять ломтик с края и разделить массивный кусок — разные условия работы одного и того же сечения.
Хороший пример даёт работа Kenichi Kanazawa и соавторов со сладким картофелем. Авторы наблюдали, что после начального внедрения клинка перед ним распространялась трещина. При некоторых углах продукт фактически разделялся раньше, чем нож проходил всю толщину образца [3, с. 1342–1343]. Максимальная сила, полная энергия разделения и качество контролируемого среза поэтому не обязаны меняться одинаково.
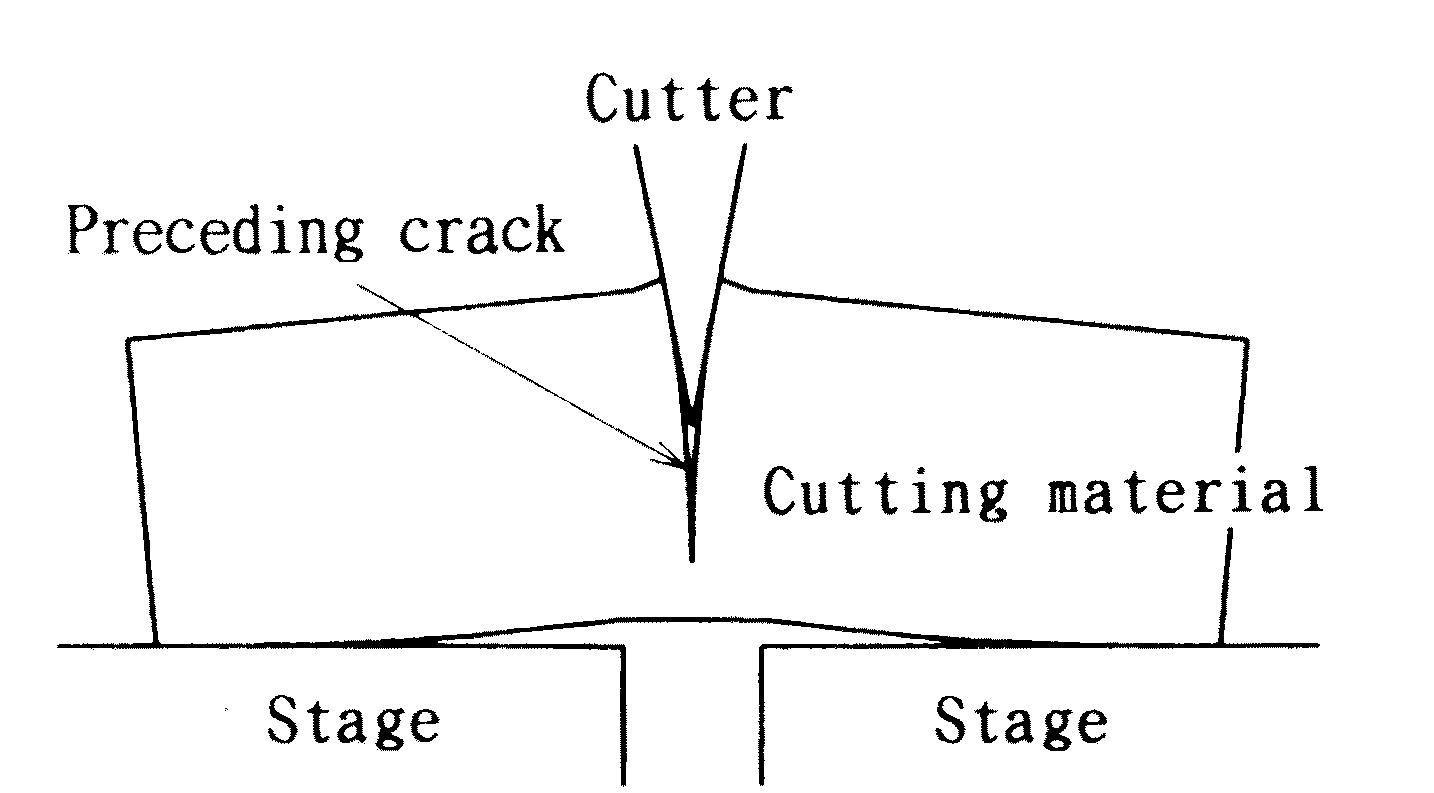
Kenichi Kanazawa и соавт., 1996, рис. 5, с. 1342. [3]
Это важная граница интерпретации. Низкое усилие иногда означает чистое прохождение тонкого клинка, а иногда — раннее раскалывание хрупкого продукта. На кухне эти результаты воспринимаются по-разному. Для грубого разделения кочана ранняя трещина может не мешать. Для ровного ломтика редиса, рыбы или спелого томата неконтролируемый разрыв уже будет дефектом.
В опытах Brown вклад трения оценивали повторным проходом ножа по уже сделанному разрезу. Для сыра и бекона он составлял заметную долю общего сопротивления. У замороженной говядины эта доля была выше, чем у незамороженной [4, с. 167–170]. Поэтому «острый» нож может начать разрез без труда, но ощущаться вязким после погружения. При этом небольшой дефект вершины РК особенно заметен на кожице томата, хотя в уже начатом разрезе основную работу выполняет вся геометрия клинка.
Вершина РК, подводы и сведение
Вершина режущей кромки
Режущая кромка — рабочий край клинка, а не вся блестящая полоса заточки. Её могут формировать отдельные подводы или непосредственно спуски. На микроскопическом уровне этот край не бывает математически бесконечно тонким. У него есть некоторый радиус или ширина вершины, следы абразива, возможные замятия, сколы и остаточный заусенец.
Состояние вершины РК определяет прежде всего начало разреза. Чем меньше радиус вершины, тем меньше площадь её первоначального контакта с продуктом. При одинаковом усилии давление в этой зоне выше, а для начала разреза требуется меньшая нагрузка. Но назвать нож «острым» ещё не значит описать его способность пройти через толстый продукт. Вершина может быть безупречной, а клинок над ней — чрезмерно толстым.
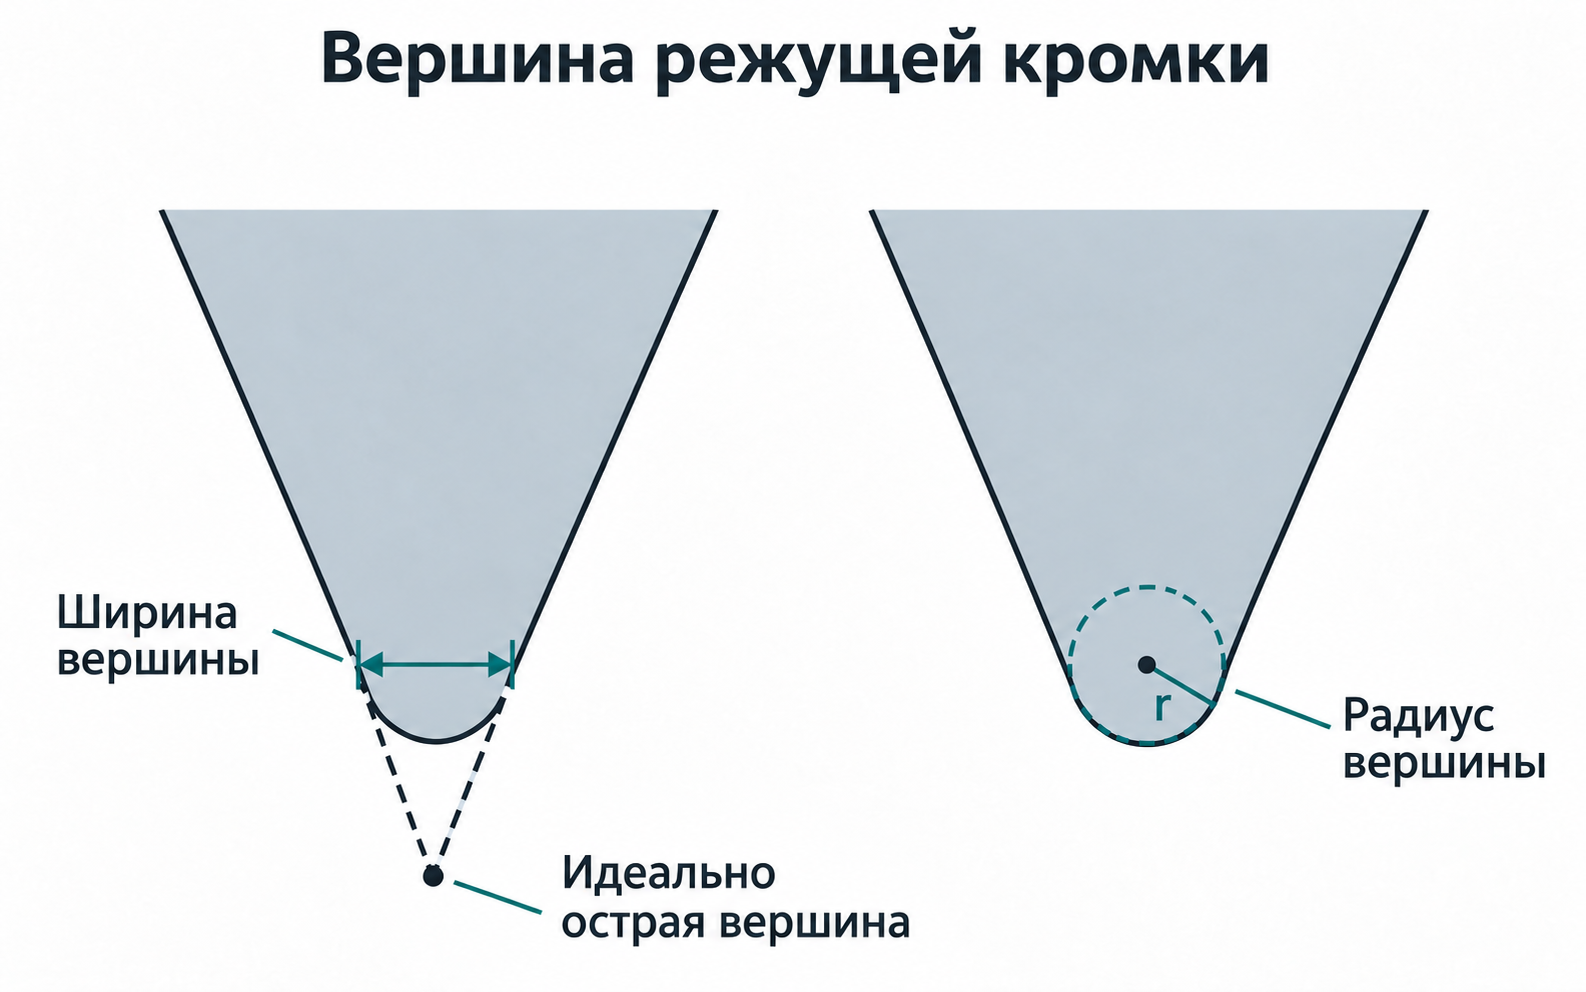
Для этой статьи полезно различать два понятия:
- острота характеризует прежде всего способность РК инициировать разрез;
- режущая способность относится к работе всей геометрии в конкретном материале.
Это не два независимых мира. Повреждённая РК ухудшит и реальную работу ножа. Однако улучшение финиша заточки не устранит расклинивание, вызванное тяжёлым сведением или резким ростом толщины над подводами.
Подводы и угол заточки
Подводы — узкие заточенные поверхности, которые непосредственно образуют РК. Для симметричного двустороннего ножа необходимо различать угол на сторону и полный угол. Формулировка «нож заточен на 20 градусов» двусмысленна: речь может идти как о 20° на сторону и 40° суммарно, так и о полном угле 20°.
Меньший угол подводов при прочих равных обычно снижает сопротивление внедрению и делает подводы менее заметным препятствием. Одновременно уменьшается количество металла, поддерживающего кромку. Возрастает чувствительность к боковым нагрузкам, твёрдым включениям, костям, замороженным продуктам и неаккуратному контакту с доской. Реально допустимый угол зависит не только от назначения, но и от стали, термообработки, толщины над подводами и техники владельца.
Микроподвод позволяет развести две задачи. Основная геометрия может оставаться тонкой, а самый край получает несколько больший угол и дополнительную поддержку. Но микроподвод не должен превращаться в оправдание толстого клинка: он меняет лишь небольшую зону у РК.
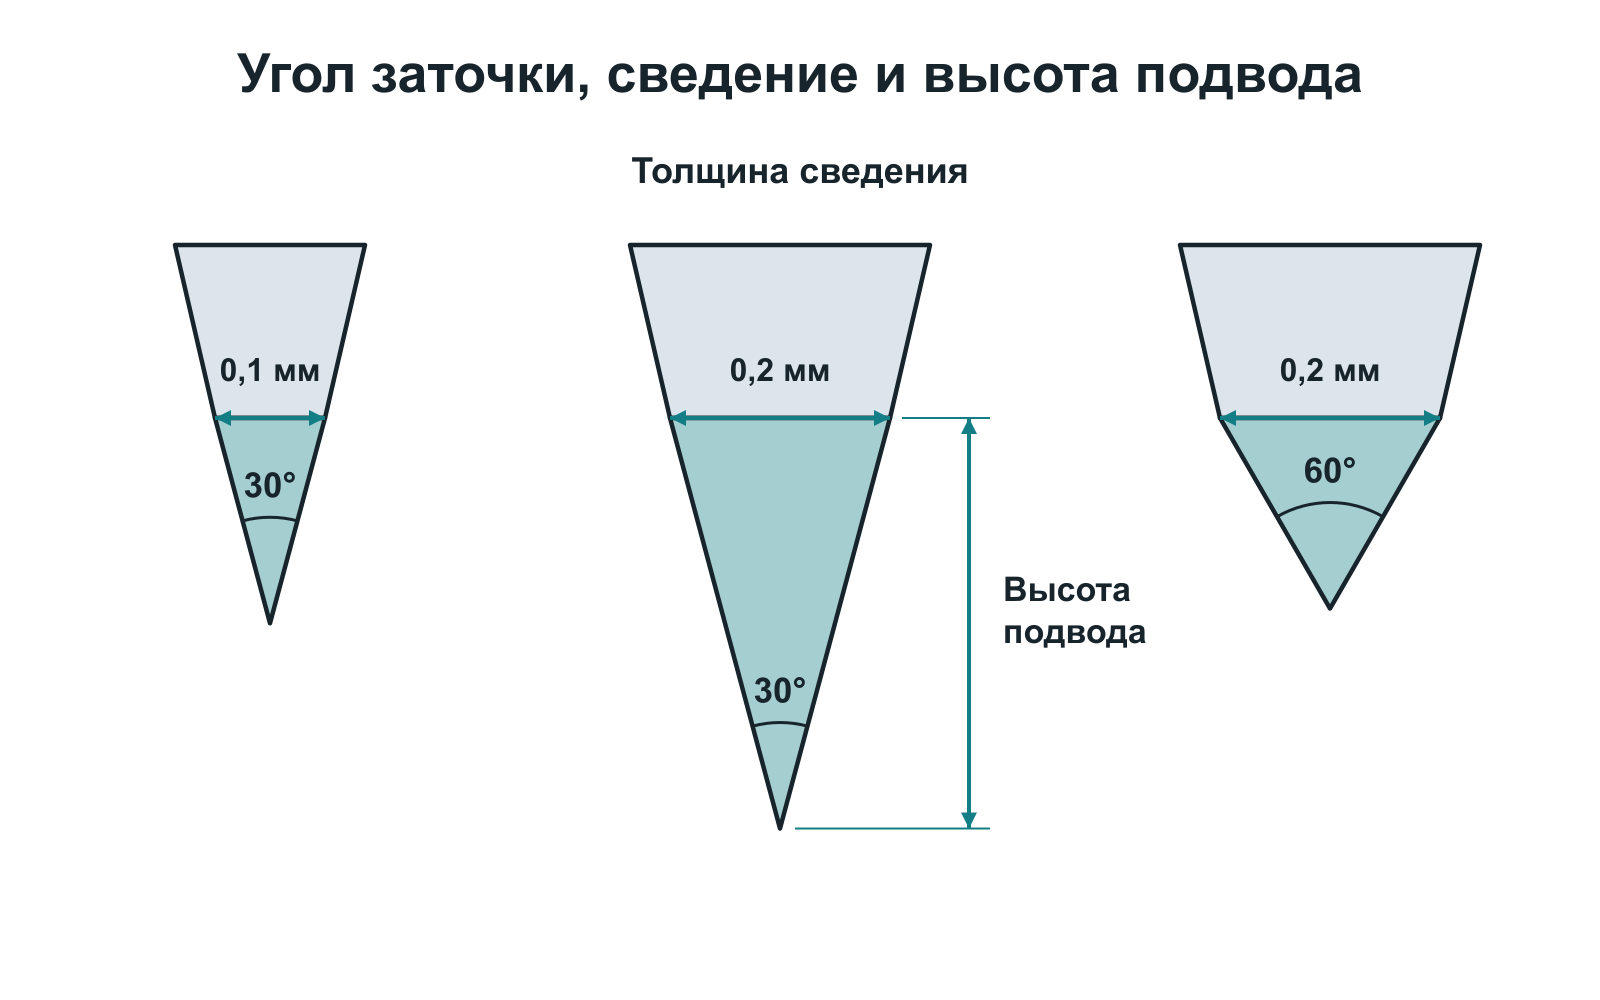
Исследование Kanazawa особенно полезно тем, что авторы отдельно меняли угол основного клина и угол подводов. В их установке переход от полного угла подводов 30° к 60° не привёл к заметному изменению кривой силы резания, тогда как изменение основного клина влияло на максимальную силу и энергию разделения. Авторы резали образцы батата сечением 20 × 20 мм; толщина клинка на границе спусков и подводов составляла 0,5 мм. Разделение шло преимущественно за счёт опережающей трещины, а измеренное сопротивление авторы связывали главным образом с раздвиганием материала и трением [3, с. 1341–1344].
Сведение и толщина за РК
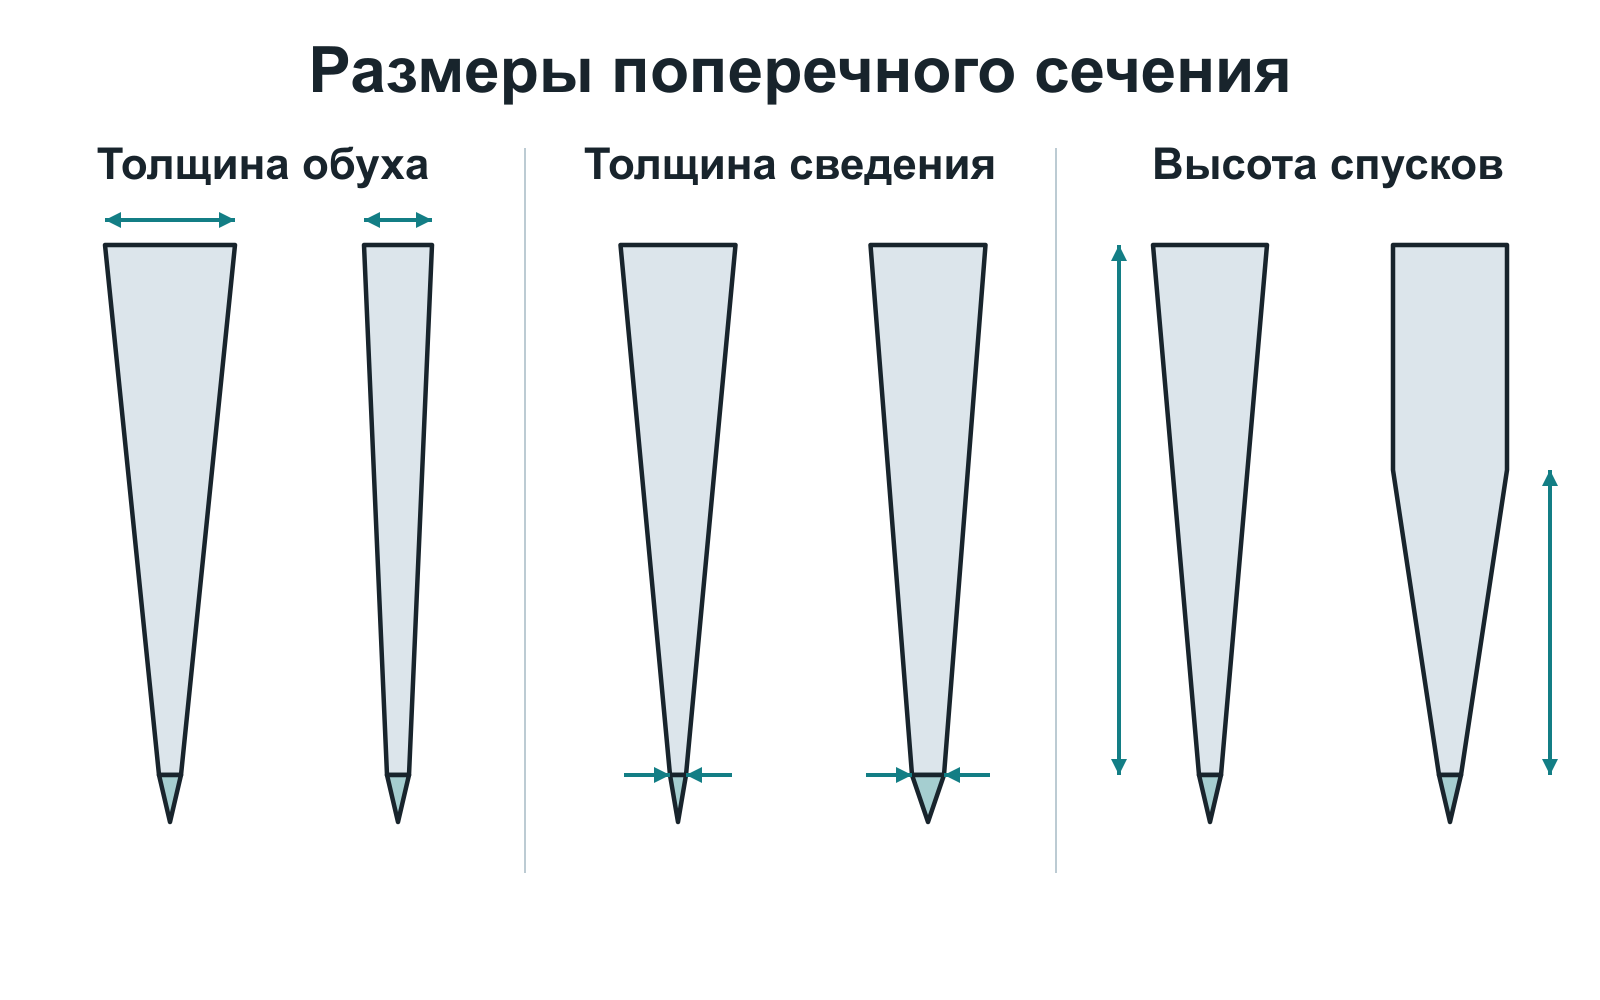
В ножевом обиходе «сведением» называют толщину клинка у нижней границы спусков. До заточки это толщина оставленной между спусками площадки, из которой затем формируют РК. После заточки сведение измеряют на границе спусков и подводов. Этот показатель полезен, но без методики измерения остаётся приблизительным ввиду сложности точных замеров доступными мастеру инструментами. Высота подводов меняется с углом заточки и после переточек, поэтому точка, в которой измерено «сведение», может смещаться.
Более воспроизводимый способ — указывать толщину за РК на фиксированном расстоянии от кромки в сторону обуха: например, в 1, 3 или 5 мм. Расстояние задают в плоскости клинка, а не вдоль наклонной поверхности спуска. Один промер всё равно не описывает кривизну поверхности, но уже позволяет увидеть, насколько быстро клинок набирает толщину.
Именно рост толщины важен при глубоком резе. Два ножа могут иметь одинаковые 0,2 мм непосредственно над подводами. Если на высоте 5 мм от РК один достигает 0,5 мм, а другой — 1 мм, второй при прочих равных сильнее расклинивает продукт. В плотных хрупких продуктах, например моркови, трещина может идти впереди РК — нож скорее раскалывает продукт, чем разрезает его. Именно поэтому толщина сведения, угол основного клина и форма спусков должны рассматриваться вместе.
Толщина обуха ещё менее пригодна в роли единственного показателя. Толстый обух можно соединить с тонким и высоким спуском. И наоборот, клинок из тонкого листа может иметь низкие спуски и быстро набирать толщину у РК. Обух важен для массы, жёсткости и общей архитектуры, но сам по себе не предсказывает лёгкость реза.
Геометрия меняется и при обслуживании. Если точить только подводы, кромка постепенно отступает в более толстую часть клинка. При большем угле основных спусков толщина за РК нарастает быстрее. Нож снова может быть острым, но проходить плотный продукт будет тяжелее. Если причина именно в утолщении за РК, для восстановления прежней геометрии нужно утончать и прилегающую часть спусков (пересвести), а не только затачивать подводы.
Плоские, вогнутые и выпуклые спуски
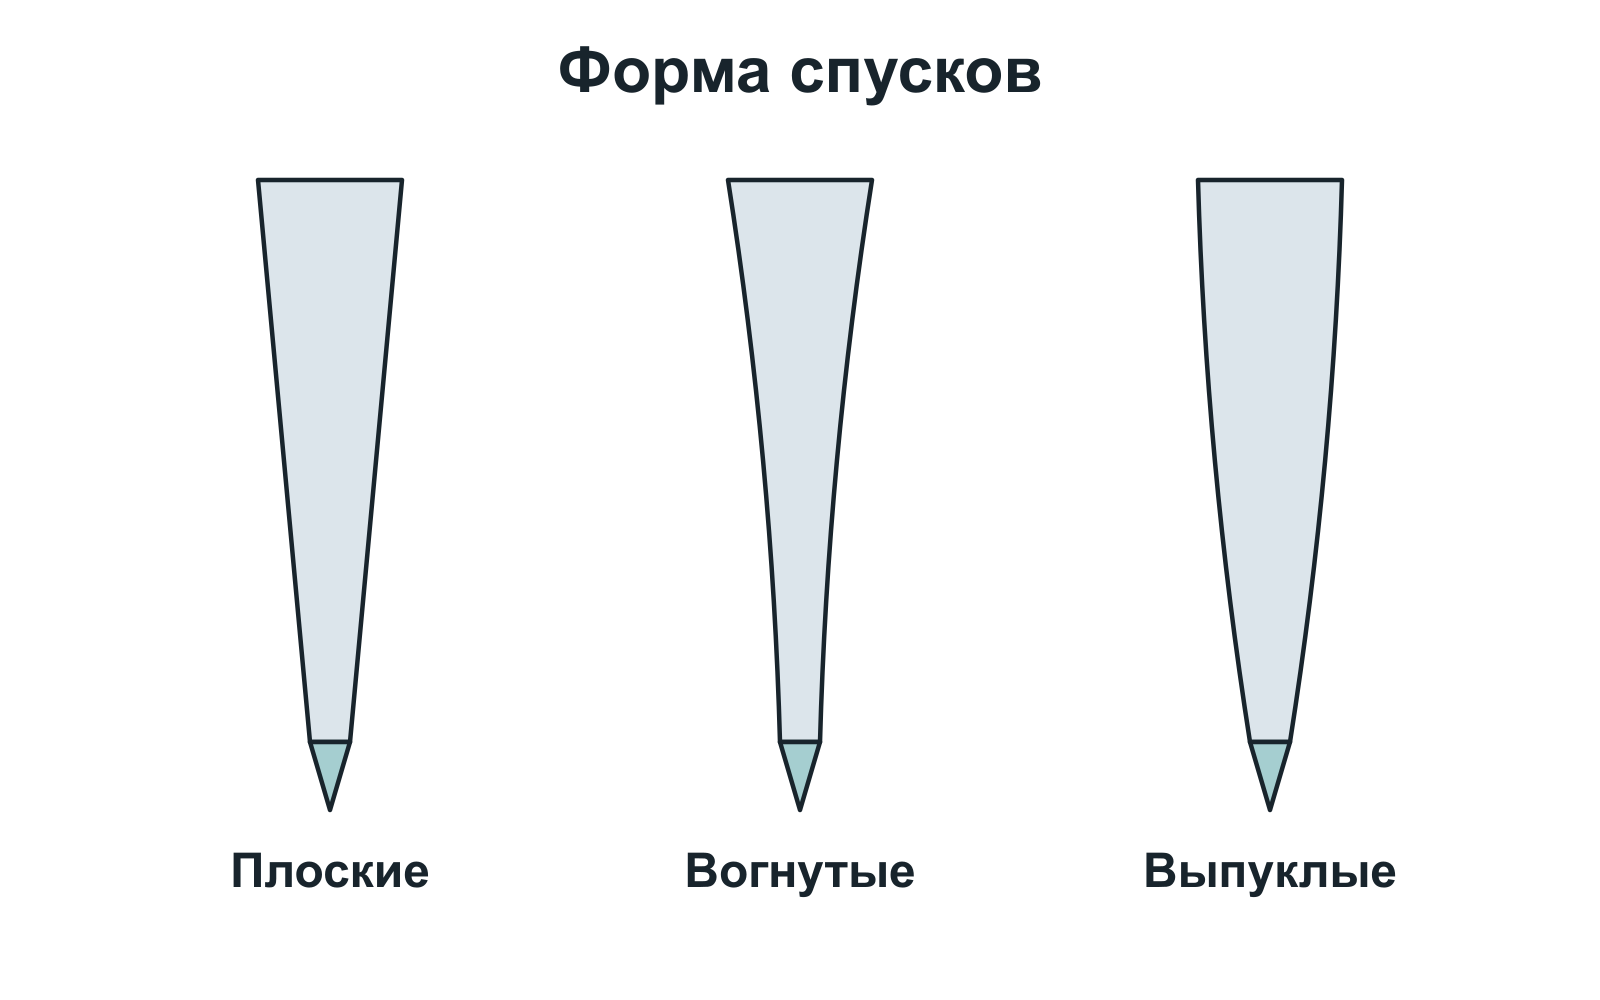
Спуски — основные поверхности, на которых толщина клинка уменьшается от голомени или обуха к подводам либо непосредственно к РК. Их название сообщает о форме поверхности, но не задаёт конкретных размеров. Внутри каждого семейства существуют как очень тонкие кухонные клинки, так и тяжёлые конструкции.
Плоские спуски
У плоских спусков в поперечном сечении линия поверхности между верхней и нижней границей прямая. При изменении геометрии по длине вся поверхность при этом не обязана лежать в одной плоскости. Если спуски начинаются от обуха, говорят о полных плоских спусках. Если выше остаётся заметная плоская голомень, спуски называют частичными, высокими или низкими в зависимости от их положения.
Преимущество плоской формы — понятный и предсказуемый рост толщины. Однако сама надпись «полные плоские спуски» ничего не говорит о конечном угле. Он зависит от высоты самих спусков и разницы толщины на их верхней и нижней границах. Для спусков от обуха это толщина обуха и толщина сведения. Поэтому при прочих равных более высокие спуски дают меньший угол.
Вогнутые спуски
Вогнутую поверхность обычно формируют колесом или радиусными шаблонами. Такая геометрия позволяет сохранять небольшую толщину на некотором расстоянии выше РК, а затем переходить в более массивную часть. То, как нож поведёт себя в глубоком продукте, определяется радиусом, высотой спусков, толщиной у РК и формой перехода.
При неглубоком резе тонкая нижняя зона действительно может работать эффективно. При большем погружении продукт встречает участок, где клинок быстро утолщается, и сопротивление способно резко возрасти.
Выпуклые (линзовидные) спуски
У выпуклых спусков угол поверхности постепенно меняется. Эта форма позволяет сделать нижнюю часть тонкой, а выше оставить больше материала для поддержки. Но слово «линза» охватывает чрезвычайно разные сечения — от почти плоской поверхности с едва заметной кривизной до тяжёлого округлого клина.
Поэтому утверждение «линза прочнее» или «линза режет лучше» без размеров не имеет достаточного смысла. Очень тонкая линза может быть деликатнее толстого плоского клина. Тяжёлая линза будет сильнее раздвигать продукт, чем тонкие плоские спуски.
Спуски в ноль и скандинавская геометрия
Если основные спуски сходятся непосредственно в РК без отдельных подводов, говорят о спусках в ноль. Скандинавская геометрия обычно сочетает относительно низкие плоские спуски с отсутствием выраженных подводов. Такая конструкция удобна как наглядный пример: малая толщина самой кромки ещё не гарантирует лёгкого глубокого реза, потому что низкий основной клин имеет большой угол. Такая геометрия мало применима для кухонного ножа.
S-образные и комбинированные спуски
S-образное сечение сочетает выпуклые и вогнутые участки. Полость может уменьшать локальную площадь контакта, а выпуклая нижняя часть — изменять характер раздвигания продукта. Комбинированные спуски также позволяют по-разному формировать пятку, середину и переднюю часть клинка.
В Knife Engineering полость в S-образном сечении рассматривается как способ уменьшить площадь контакта и прилипание продукта [8, с. 7]. Результат зависит от глубины и положения полости, формы нижнего выпуклого участка и свойств самого продукта.
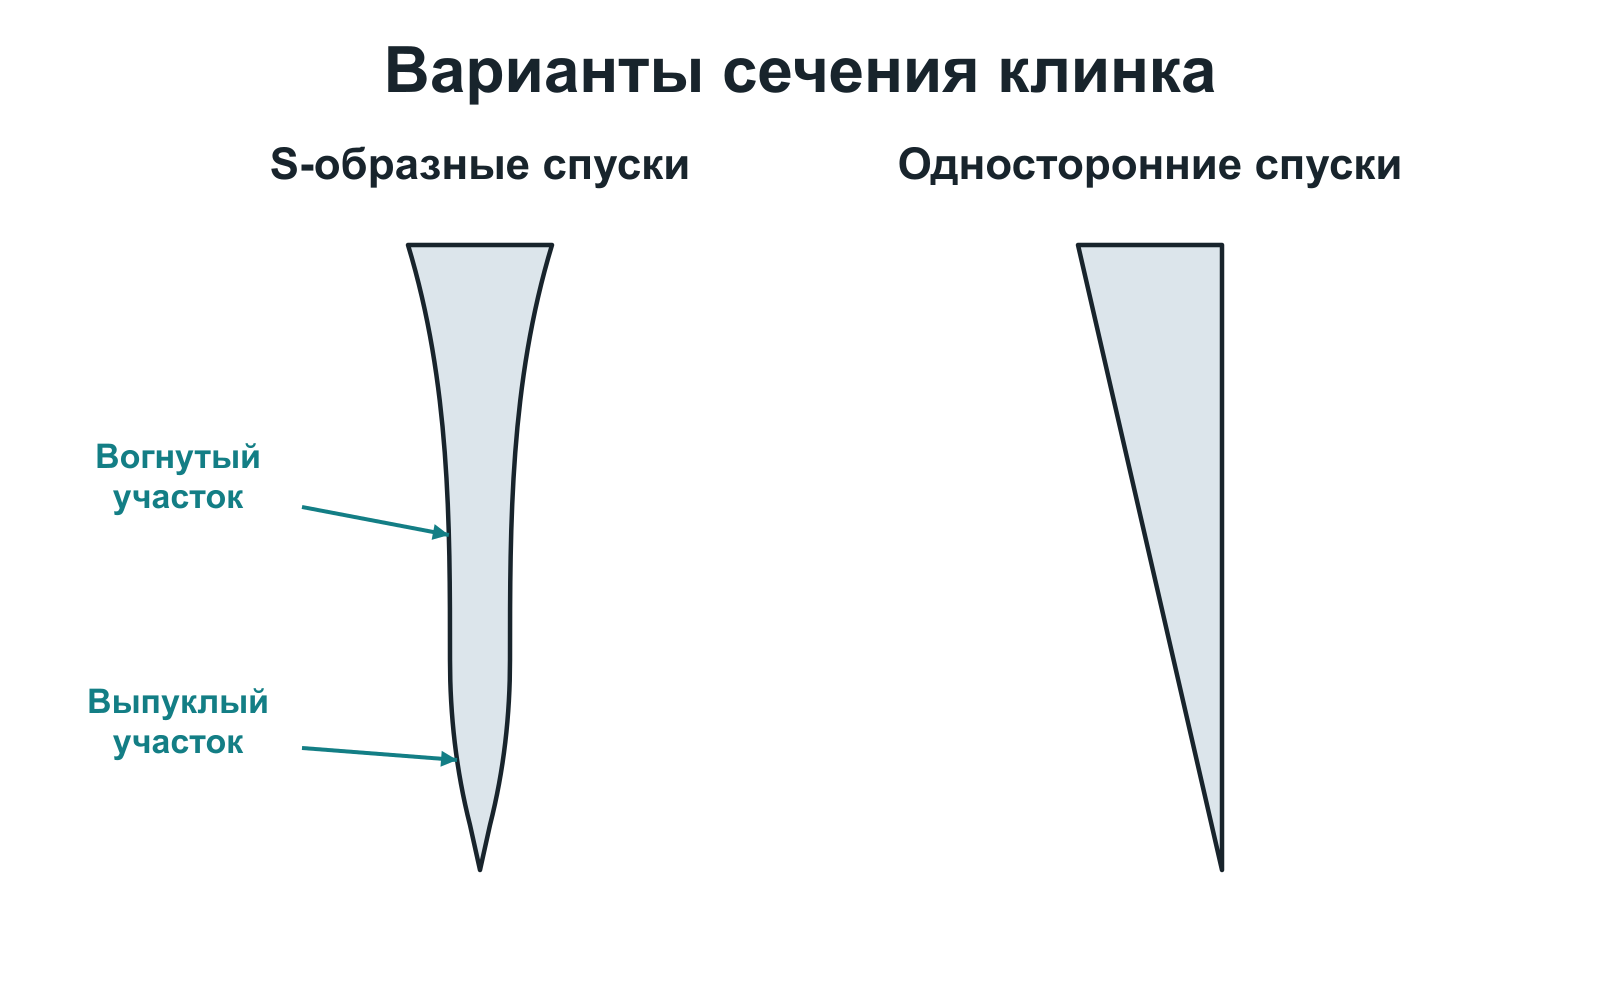
При сравнении вогнутого и выпуклого образцов в опыте Kanazawa у вогнутого пик силы был ниже, а у выпуклого — меньше работа разделения [3, с. 1343]. Пик силы показывает наибольшее мгновенное усилие, а работа разделения — затраты энергии на весь разрез. Поэтому оценка по максимальному усилию и по работе за весь разрез даёт разную картину.
Сегодня S-образные спуски вошли в моду, но сформировать на клинке узнаваемый S-профиль проще, чем заставить эту геометрию работать на рез. Положение и глубина вогнутого участка, размеры нижней выпуклой части, сведение и общий рост толщины должны быть согласованы между собой. Иначе полость может почти не участвовать в отделении продукта, а массивная нижняя часть — только усилить расклинивание. Поэтому далеко не всякая попытка сделать S-гринд идёт резу на пользу: иногда это работающая геометрия, а иногда — лишь эффектная форма без должного внимания к действительно важным для реза деталям.
Почему продукт прилипает к клинку
Отделение продукта от клинка часто пытаются объяснить одной деталью: линзой, полостью, грантонами или чеканкой. В действительности одновременно работают несколько механизмов.
На прилипание влияют свойства продукта и контактирующих поверхностей. Мягкий или вязкоупругий продукт облегает поверхность клинка и увеличивает реальную площадь контакта. На характер контакта влияют шероховатость и финиш поверхности: направление рисок, полировка или галтовка. Важны также скорость движения, сила прижатия продукта к клинку, толщина ломтика и его способность изгибаться. Геометрия спусков меняет эти условия, но не отменяет их.
В работе Rita Laukemper и соавторов измеряли площадь контакта пшеничного теста с гладкими и рельефными поверхностями, напечатанными из полимера PLA. Рельеф уменьшал площадь контакта и силу отрыва, но на поверхности с пирамидальными выступами в среднем оставалось больше теста. Авторы связывают это с механическим зацеплением за рельеф [16, с. 4–6]. Получился важный практический результат: меньшая сила отрыва не всегда сопровождается более чистой поверхностью.
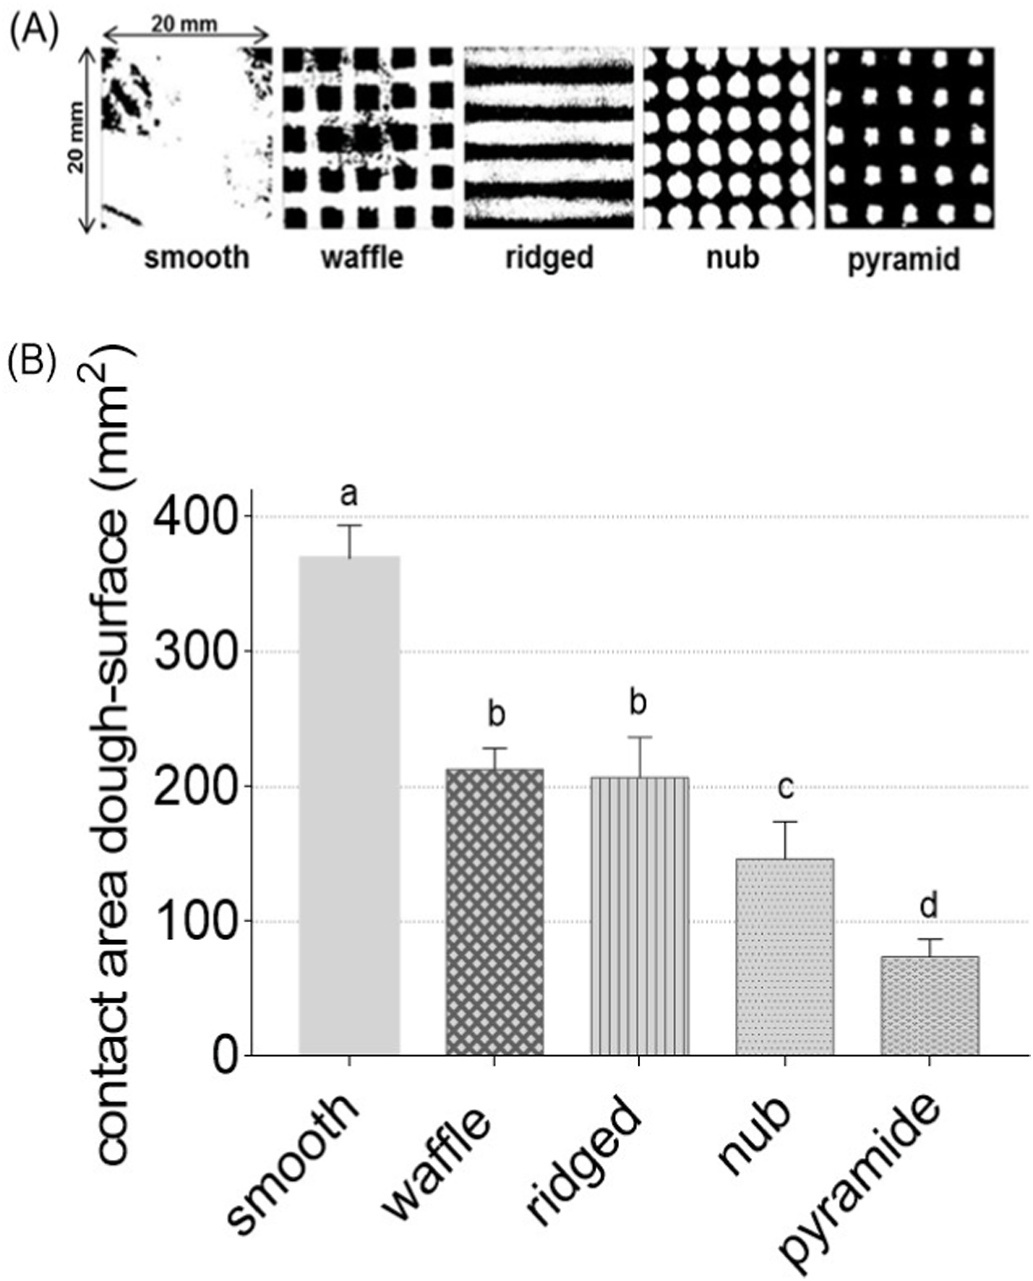
Rita Laukemper и соавт., 2022, рис. 3, с. 4. © Авторы, CC BY 4.0. [16]
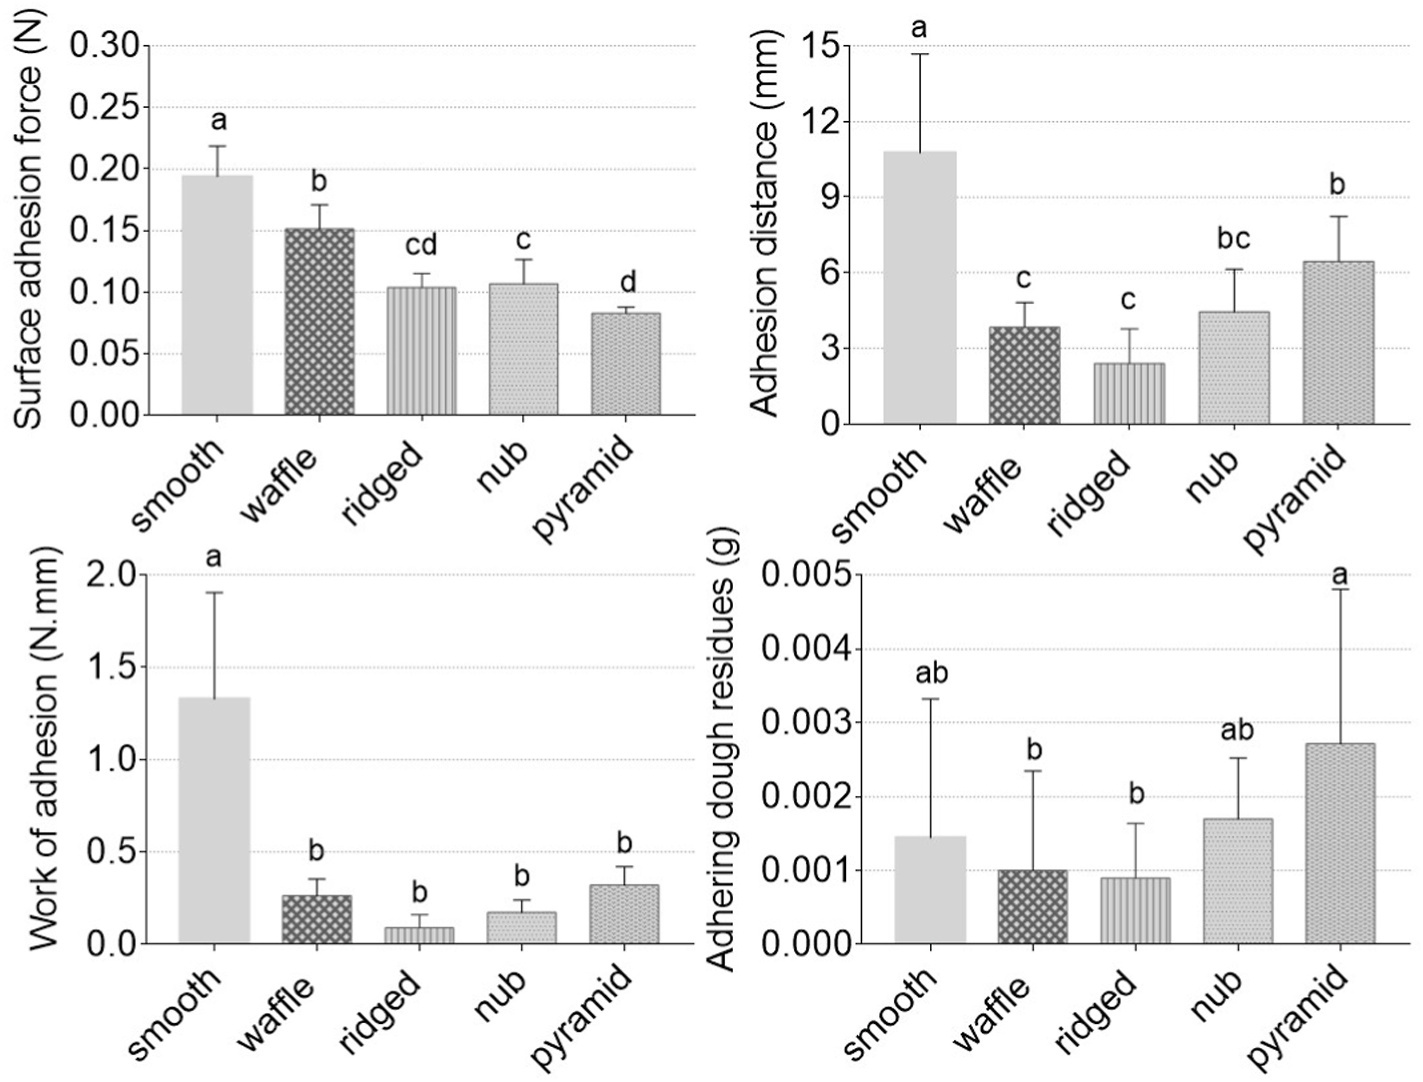
Rita Laukemper и соавт., 2022, рис. 5, с. 5. © Авторы, CC BY 4.0. [16]
Полость или рельеф способны прервать контакт в определённой зоне. Однако мелкий грантон, полностью скрытый внутри прижатого ломтика, может почти не изменить ситуацию. Глубокая полость способна уменьшить площадь контакта, но её кромки и расположение создадут новый характер давления. Выпуклая поверхность иногда раньше отводит ломтик в сторону, а иногда сильнее прижимает мягкий продукт.
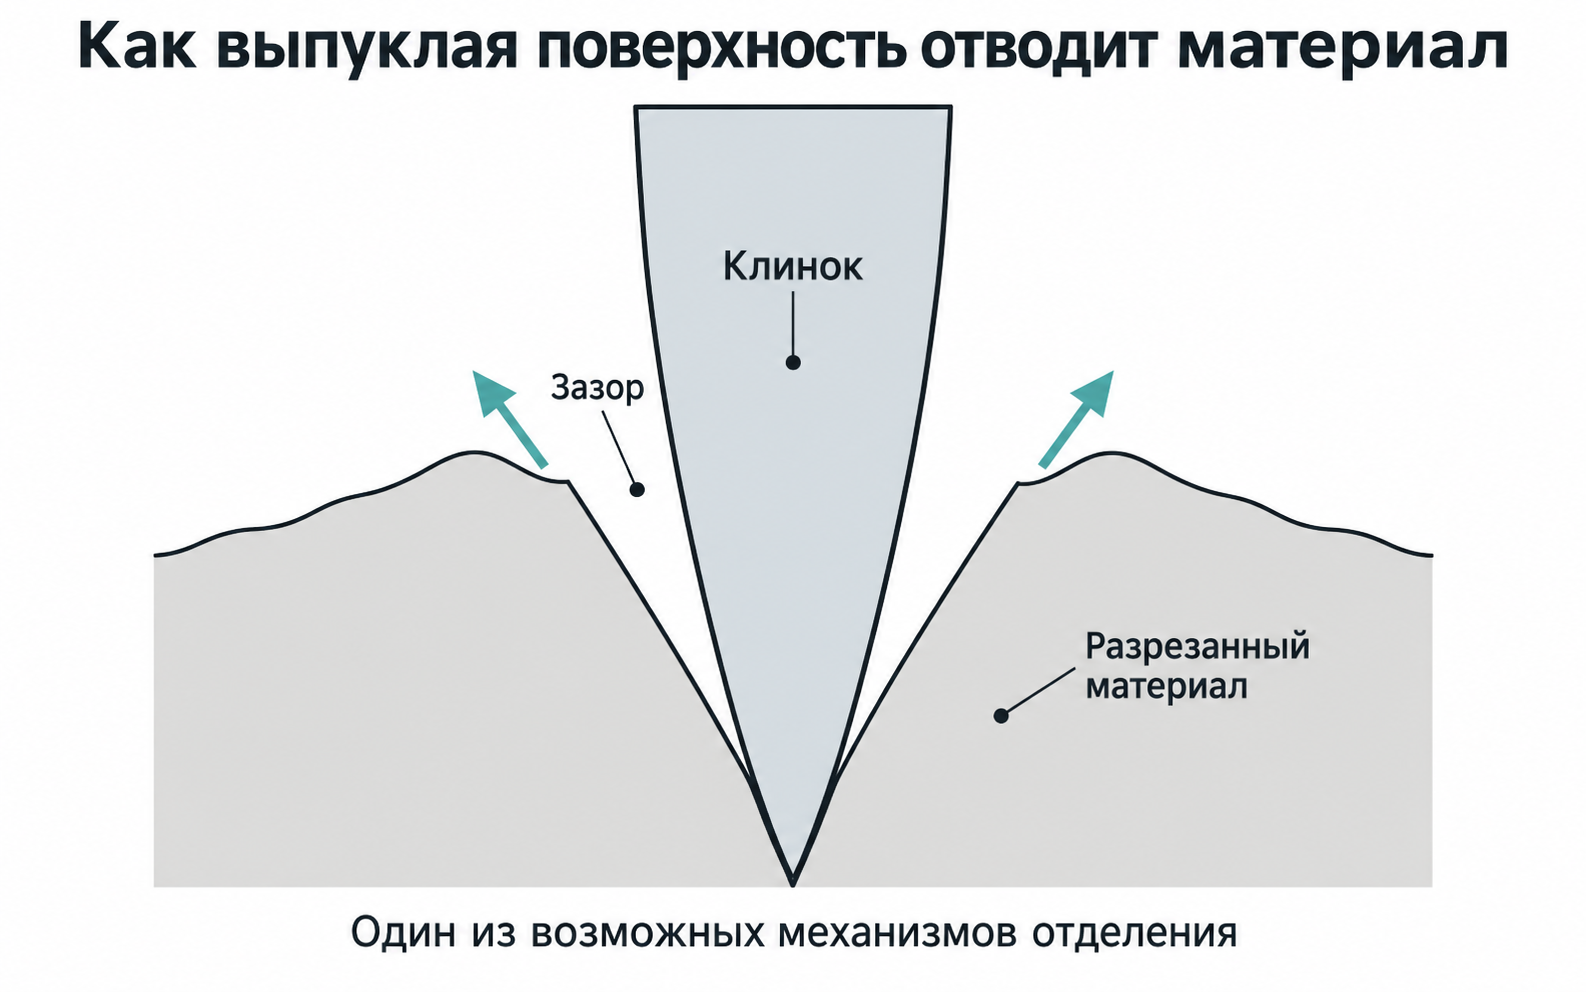
Переработанная схема по: Ларрин Томас, Knife Engineering, 2-е изд., 2025, рис. 1.4, с. 7. [8]
Форма поверхности во многом определяет, как продукт отходит от клинка. При этом одна и та же геометрия будет по-разному работать с плотными, влажными и вязкими продуктами.
Симметрия, асимметрия и односторонний клинок
Симметрия относится не только к подводам. Нож может иметь одинаковый угол заточки с двух сторон, но разные по высоте или кривизне спуски. Возможна и обратная ситуация: близкое к симметричному основное сечение с неравными подводами после заточки.
Асимметричный клин создаёт разные условия по сторонам. Давление, деформация продукта и площадь контакта отличаются, поэтому ломтик может отходить преимущественно в одну сторону, а сам нож — стремиться отклониться от заданной плоскости. Для прогноза увода маркировки «70/30» недостаточно: нужно учитывать форму обеих сторон, толщину, положение РК относительно средней плоскости, продукт и способ удержания.
С традиционным японским односторонним ножом всё сложнее. Начать хотя бы с терминологии 🙂. Рабочую систему образуют широкий спуск kireha, линия shinogi, вогнутая область оборотной стороны urasuki и узкие плоские участки вокруг неё [10]. Обработка этих участков на плоском камне называется uraoshi [11, PDF-с. 3]. Такая конструкция задаёт геометрию реза и способ обслуживания ножа на камнях.
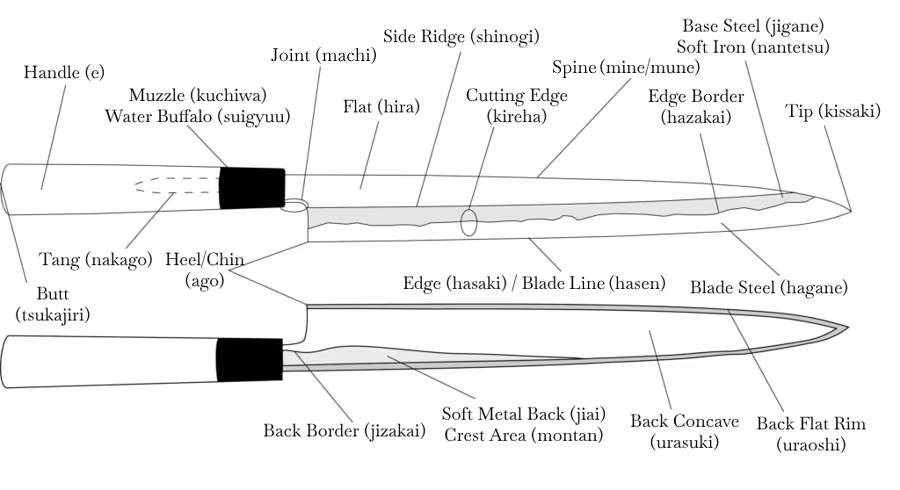
Sakai Ichimonji Mitsuhide, The Structure of a Single-Edge Knife, 27 марта 2024, схема названий частей янагиба. [10]
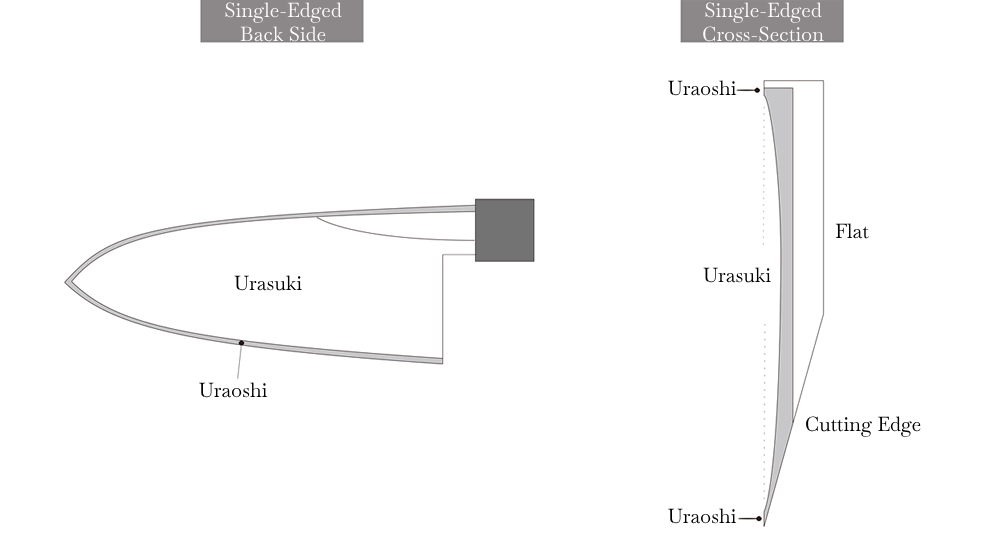
Sakai Ichimonji Mitsuhide, The Structure of a Single-Edge Knife, 27 марта 2024, схема из раздела об урасуки. [10]
Окамура исследовала, как разные стороны клинка деформируют материал. Сначала она резала усубой плоскую полоску легкоплавкого металла — элемент электрического предохранителя. По разметке на полоске можно было измерить деформацию: асимметричный клинок воздействовал на две стороны разреза по-разному [14, с. 195]. Затем исследовательница провела схожие наблюдения с симметричным накири — сначала на том же модельном материале, а потом на варёном яйце и батате. Две поверхности одного разреза батата оказались близкими по характеру повреждения тканей [15, с. 31–34].
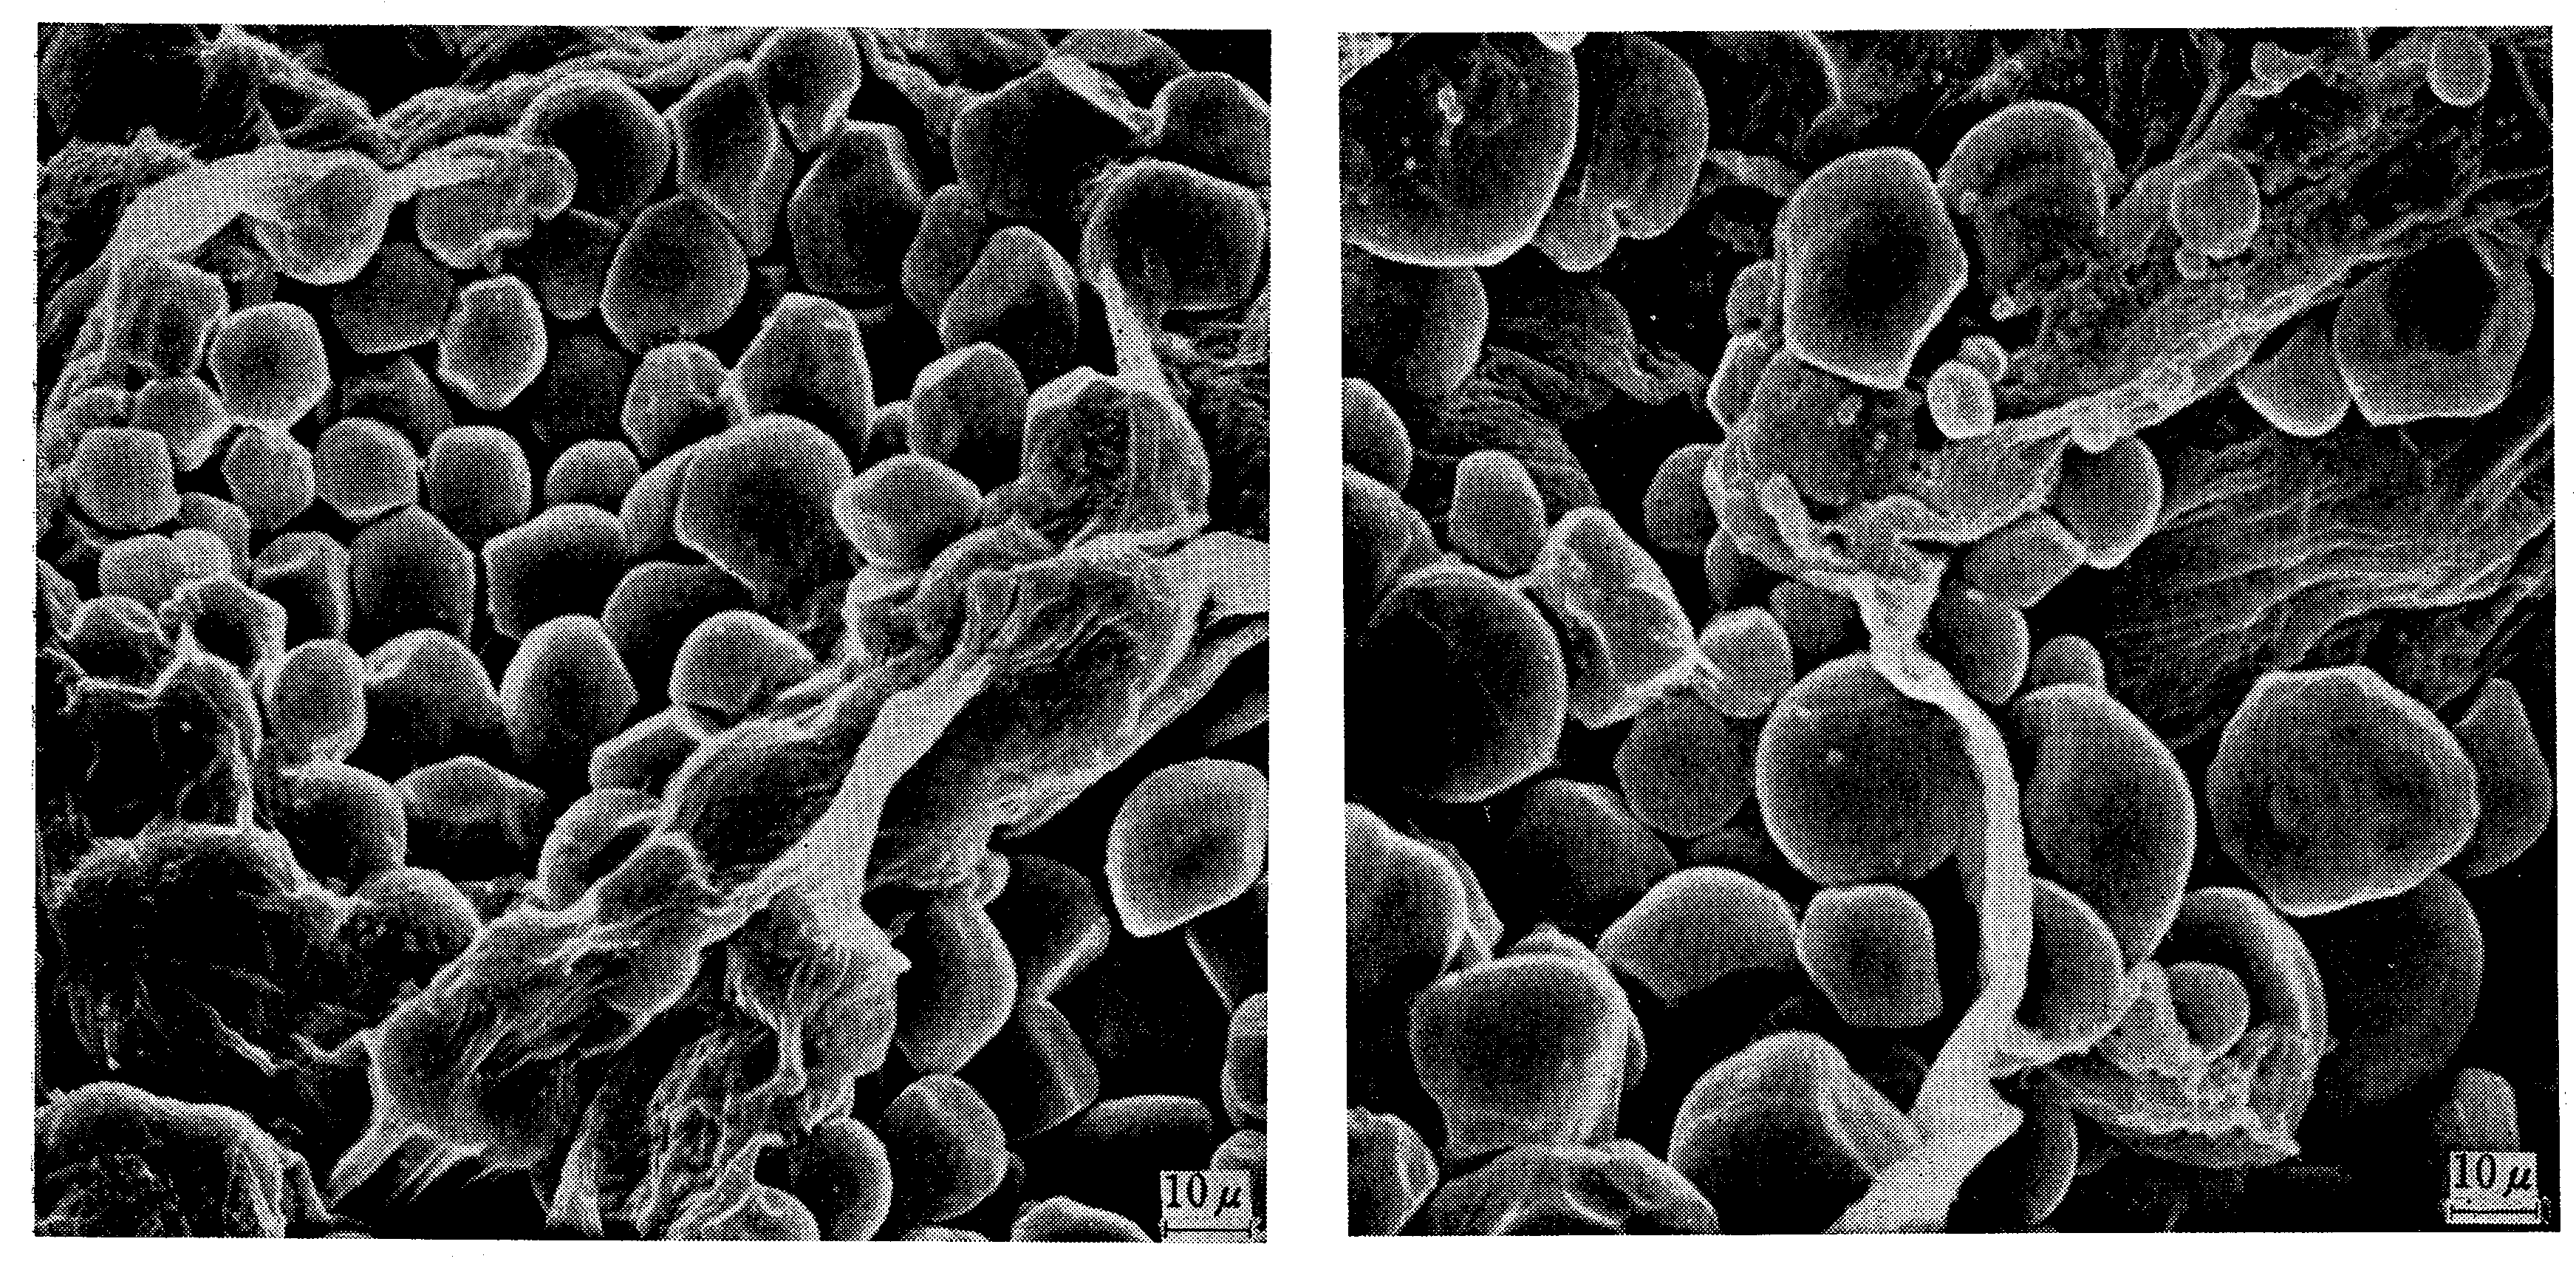
Такако Окамура, 1975, рис. 18, с. 33. [15]
Это подтверждает более общий принцип: асимметрия клинка передаётся продукту. Симметричный клинок примерно одинаково воздействует на продукт по обе стороны разреза, тогда как односторонний или сильно асимметричный создаёт с двух сторон разные деформации. На практике это может влиять на прямолинейность реза, состояние поверхности и форму получившихся кусков.
Дистальное сужение: геометрия по длине клинка
Вид на пятку со стороны рукояти показывает поперечную геометрию клинка: форму спусков и то, как клинок набирает толщину от РК к обуху. Но по одному такому сечению нельзя понять, что происходит с геометрией дальше по длине. По мере движения к кончику могут изменяться толщина обуха, форма спусков и толщина за РК; одновременно меняется и высота клинка, то есть его боковой контур. Продольное уменьшение толщины клинка от пятки к кончику называется дистальным сужением — в англоязычной литературе distal taper.
Для описания дистального сужения нужна серия промеров по длине клинка. Клинок может равномерно становиться тоньше от пятки к острию. Может долго сохранять толщину и резко утончаться только в передней трети. Возможен быстрый спад у пятки с дальнейшим плавным продолжением. У кованого или сложно шлифованного ножа кривая сужения бывает составной.
Дистальное сужение описывает толщину клинка, а изменение высоты при виде сбоку — его контур. Эти изменения действуют совместно: даже при постоянном угле полных плоских спусков снижение высоты возле острия само по себе требует уменьшения толщины, если форма сечения сохраняется.
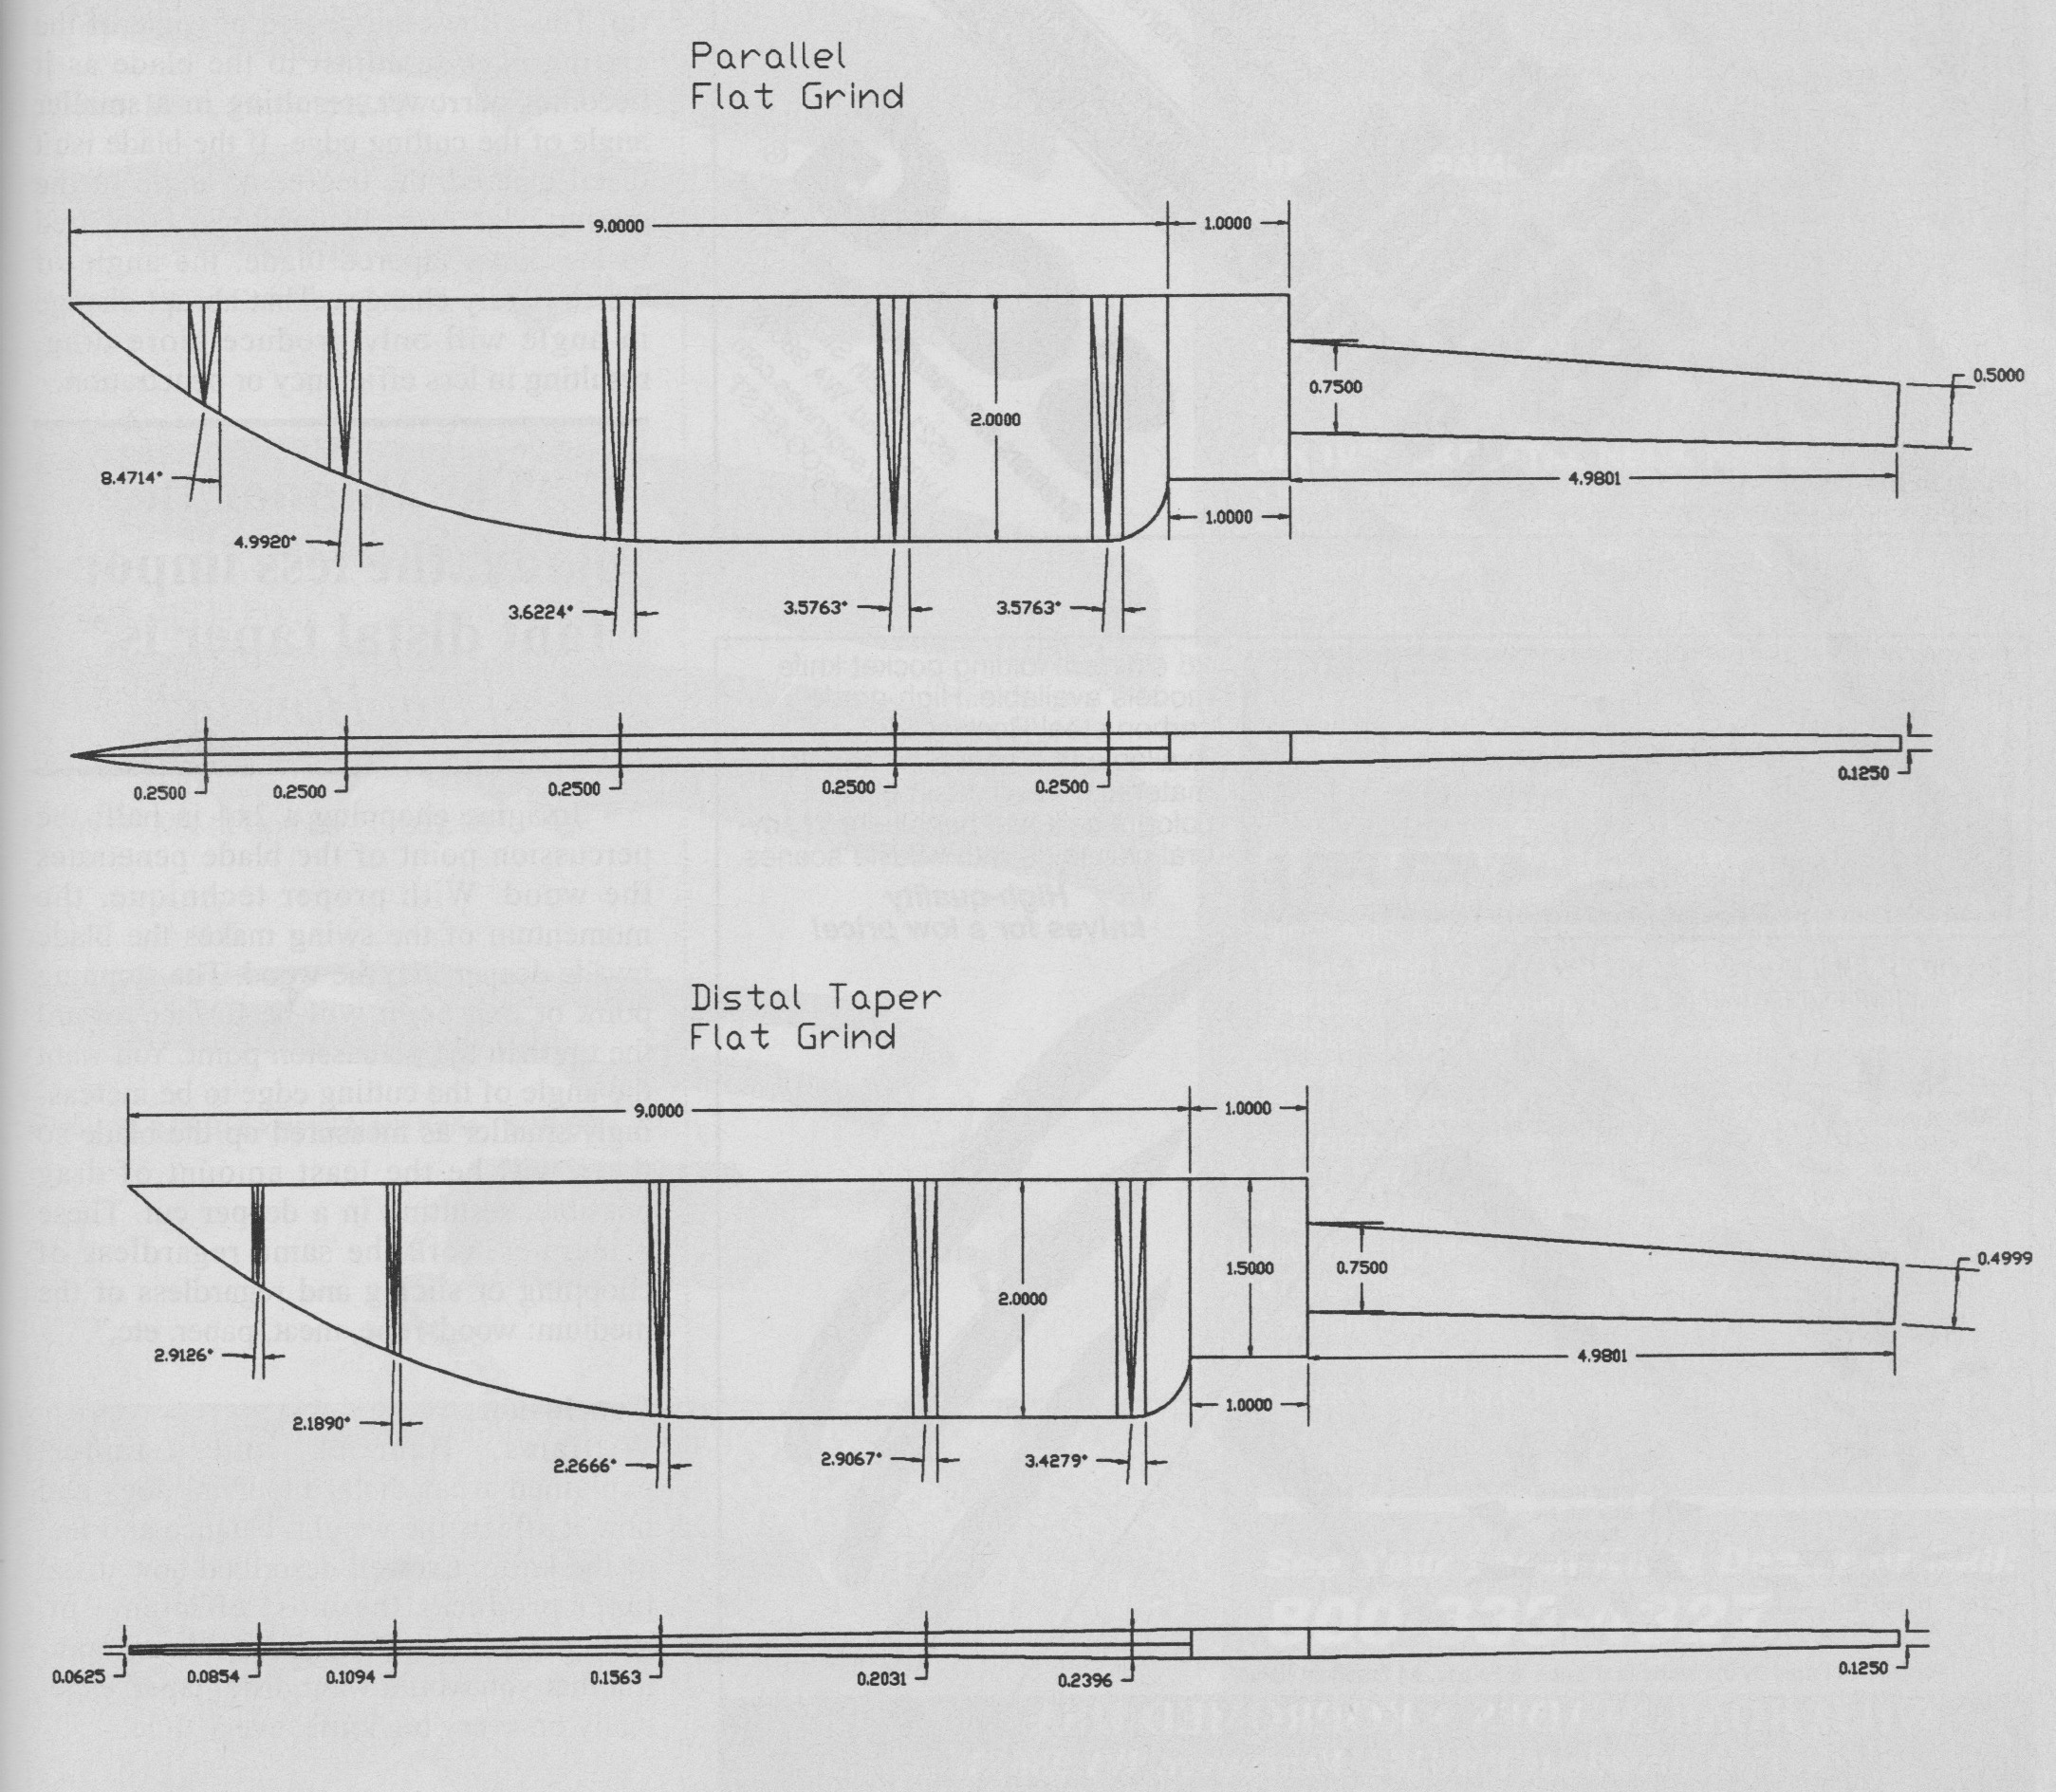
Jim Crowell, чертежи в статье Steve Shackleford, BLADE, 2017. [18]
Геометрия передней части
Самое прямое и очевидное следствие дистального сужения — возможность сформировать более тонкую переднюю часть и тонкое острие. Это важно для надрезов, удаления плёнок, работы кончиком и участков реза, где в продукт входит не пятка, а середина или кончик.
Переднюю часть нужно оценивать и по обуху, и по промерам над РК. Тонкий обух может соседствовать с тяжёлыми спусками, а умеренное сужение по обуху — с очень тонкой зоной над РК.
Такую карту составили Окамура и соавторы для трёх такобики: по длине измеряли толщину на нескольких высотах над РК, а также угол в прикромочной зоне. К передней части менялось всё сечение, и полную картину давала только совокупность промеров [7, с. 399–400].
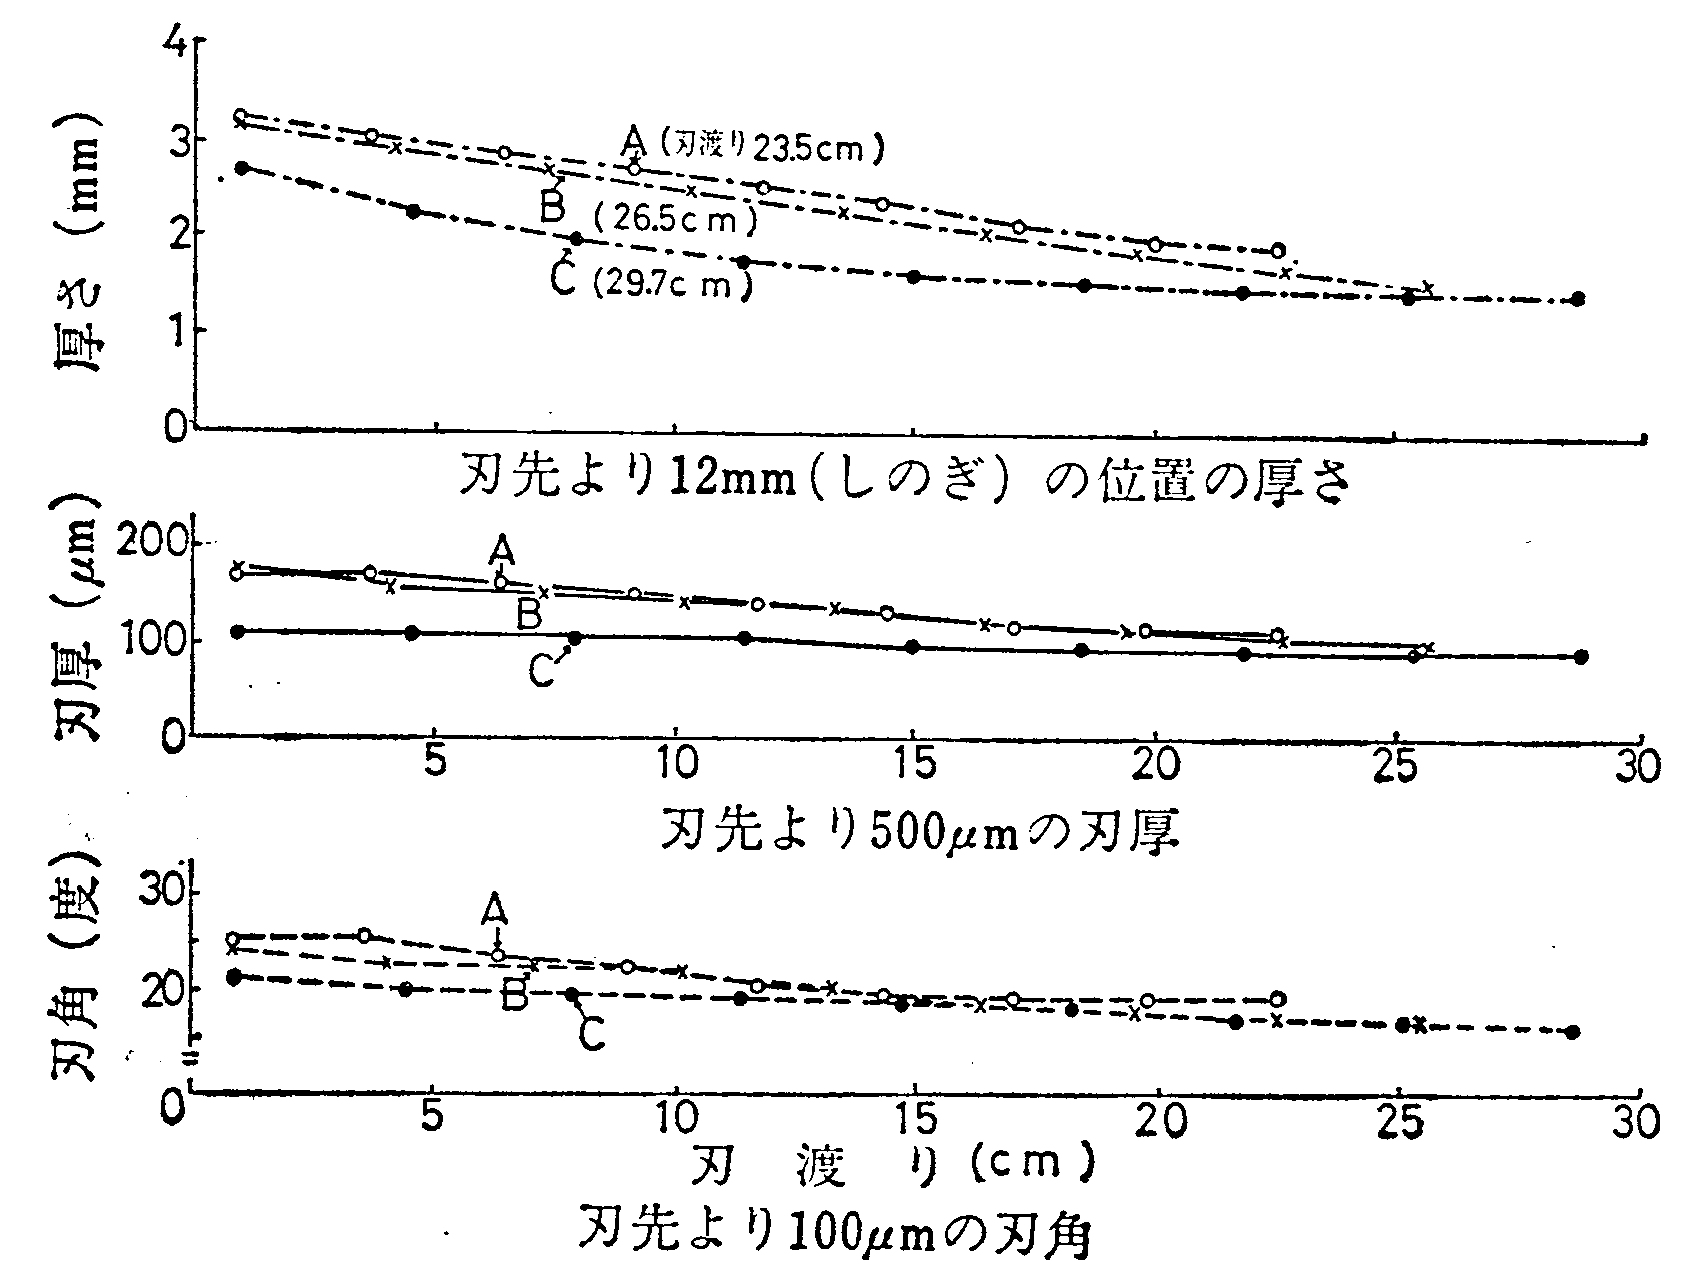
Такако Окамура, Харуко Такэнака, Кумико Тэрасима, 1983, рис. 3, с. 400. [7]
Главное на этом трудном для восприятия рисунке: к кончику у всех трёх такобики уменьшалась не только толщина верхней части спуска, но и толщина непосредственно над РК, а также угол прикромочной зоны. По длине менялось всё поперечное сечение, поэтому одного промера обуха недостаточно, чтобы понять характер дистального сужения. Методика измерений и исходные данные приведены в источнике [7, с. 399–400].
Масса, баланс и подвижность
Уменьшение толщины убирает металл из передней части клинка и снижает общую массу. Если металл снимают впереди исходного центра масс, баланс смещается к рукояти. На ощущение подвижности влияют также распределение массы и момент инерции.
Масса, расположенная далеко от места хвата, сильнее влияет на сопротивление повороту, чем та же масса рядом с рукой. Поэтому два ножа одинакового веса и даже с близкой точкой баланса могут по-разному ощущаться при смене направления. Математические модели клинкового оружия хорошо показывают это различие между массой, центром масс и моментом инерции [12, с. 7–11]. Для кухонного ножа здесь важен общий принцип распределения массы.
Выражение «быстрый нож» описывает субъективное впечатление от совокупности массы, её распределения, длины, рукояти и хвата. Дистальное сужение способно сделать переднюю часть подвижнее, но не действует изолированно. Тяжёлая рукоять может сдвинуть баланс назад, не сделав сам нож лёгким. Массивная пятка и тонкий кончик дадут другое ощущение, чем равномерно тонкий клинок той же общей массы.
Джим Хрисулас объяснял применение дистального сужения прежде всего желанием сделать клинок легче и удобнее для балансировки [9, с. 54].
Жёсткость и гибкость
При прочих равных уменьшение толщины снижает жёсткость при боковом изгибе. Однако прогиб всего клинка зависит также от его длины, распределения сечений, места приложения нагрузки и способа удержания [17, PDF-с. 4]. Тонкая передняя часть обычно легче отклоняется под боковой нагрузкой. Для длинного ножа для нарезки умеренная гибкость может быть нормальной частью конструкции. Для ножа, которым требуется уверенная работа кончиком, чрезмерная гибкость может мешать.
Грамотно выполненное дистальное сужение — достоинство кухонного ножа. Оно позволяет совместить жёсткую зону у пятки с тонкой, лёгкой и подвижной передней частью. На высоком кухонном клинке обух толщиной 3,5–4 мм у пятки сам по себе не превращает нож в лом, если дальше толщина последовательно уменьшается к кончику. Такое основание лучше сопротивляется боковому изгибу в районе пятки и монтажа, поэтому клинок меньше «гуляет» под нагрузкой и лучше контролируется. При обухе около 2 мм по всей длине запас жёсткости у пятки заметно меньше, а диапазон дистального сужения ограничен.
Как измерять дистальное сужение
Одна цифра у рукояти и одна возле кончика показывают лишь общий перепад. Практически полезна серия промеров, например:
- у пятки;
- в 50 мм от пятки;
- в середине клинка;
- в 50 и 20 мм от острия;
- дополнительно — толщина за РК на нескольких одинаковых высотах.
Точки должны быть привязаны либо к расстоянию, либо к доле длины клинка. Иначе сравнение ножей разного размера теряет смысл. Примеры подробных карт реальных японских ножей показывают, насколько сильно могут различаться клинки с похожей толщиной у пятки [13].
Профиль режущей линии и движение ножа
При виде сбоку важны кривизна режущей линии, длина плоского участка, подъём к острию и положение кончика. Они определяют, какая часть РК соприкасается с доской и какое движение естественно для ножа.
Длинный плоский участок удобен для реза нажимом: значительная часть кромки может одновременно приблизиться к доске. Выраженное брюшко поддерживает качающее движение, при котором зона контакта перемещается вдоль РК. Слишком сильный подъём способен оставлять непрорезанные перемычки при привычном вертикальном движении. Слишком длинная прямая кромка, напротив, ограничивает качение.
Рез нажимом и рез с протягиванием создают разные условия. При чистом нажиме движение направлено преимущественно поперёк РК. При протягивании появляется составляющая вдоль неё. В модели Atkins и опытах с сыром чеддер и салями увеличение отношения скорости вдоль РК к скорости поперёк неё уменьшало необходимое усилие поперёк РК; трение ограничивало выигрыш [5, с. 2763–2766]. На кухне доступное протягивание ограничено также длиной клинка и ходом руки. Окамура и Такэнака сопоставляли перпендикулярный рез с движением ножа вперёд и назад: деформацию изучали на модельной глине, а сопротивление проверяли также на огурце, дайконе и моркови [6, с. 120–121].
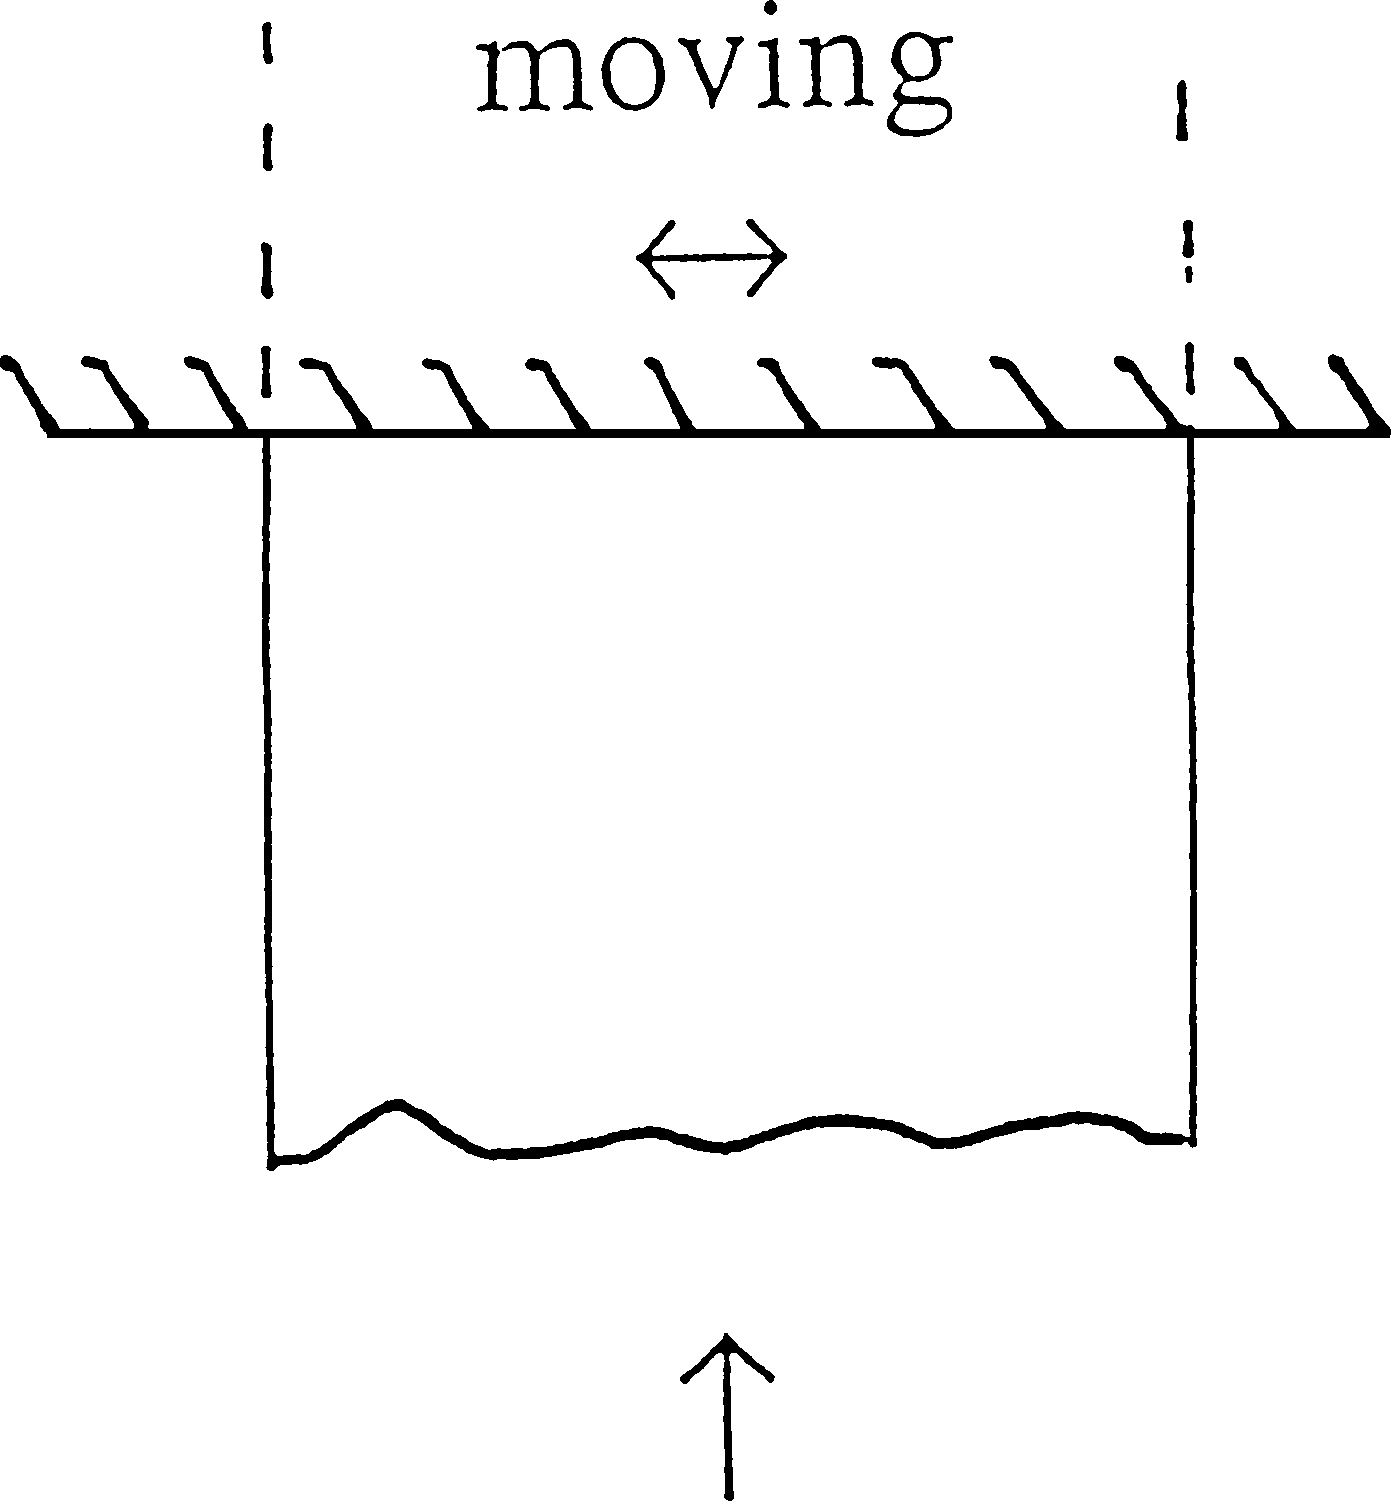
A. G. Atkins, X. Xu, G. Jeronimidis, 2004, рис. 2, с. 2762. [5]
Кривизна и наклон РК могут создавать локальное протягивание даже тогда, когда рука движет нож в основном вниз. Участок кромки входит в продукт под углом, а точка контакта перемещается. Профиль оценивают и по удобству качающего движения, и по тому, как участок кромки входит в продукт.
Длина клинка особенно важна при получении ровной поверхности среза. В опытах Окамуры с такобики длинная протяжка давала более ровный срез рыбы, чем короткая протяжка или нажим. Но чрезмерное увеличение хода уже ухудшало результат: на тунце авторы отмечали повреждение поверхности из-за избыточного трения [7, с. 400–403]. Смысл длинного сашими-ножа — в возможности завершить срез одним контролируемым протягиванием, а не в максимально длинном движении.
Как оценивать геометрию конкретного ножа
Теперь соберём всё сказанное в одну практическую схему.
Чтобы понять геометрию конкретного ножа, недостаточно назвать тип спусков или измерить толщину обуха. Нужно сопоставить устройство клинка с его назначением и поведением в работе. Такой разбор полезен при проектировании ножа, сравнении нескольких моделей и понимании того, почему уже знакомый нож режет именно так — или не режет как следует.
Оценку удобно вести по пяти группам вопросов.
- Какую работу должен выполнять нож? Какие продукты он будет резать, каким движением и какое качество среза от него требуется?
- Как устроена зона режущей кромки? В каком состоянии находится вершина РК, каковы полный угол, ширина, симметрия и финиш подводов?
- Как клинок набирает толщину выше РК? Каковы сведение и толщина на заданном расстоянии от кромки, какую форму имеют спуски и нет ли в сечении резких переходов?
- Как геометрия меняется по длине? Что происходит с обухом и сечением над РК от пятки через середину к кончику, как выполнено дистальное сужение и как оно связано с профилем клинка?
- Как нож собран в целом? Соответствуют ли его масса, баланс, жёсткость, боковые поверхности и профиль РК предполагаемому движению, продуктам и нагрузкам?
Отдельно стоит подумать об обслуживании: как последующие заточки изменят толщину за РК и насколько просто будет восстановить исходную геометрию. Это зависит не только от формы спусков, но и от финиша клинка: после пересведения придётся заново выводить продольный сатин или полировку — словом, восстанавливать первоначальный финиш поверхности.
Такой способ оценки полезнее, чем попытка выбрать «лучший» вид спусков или универсальный набор размеров. Тонкий шеф-нож или гюто для овощей и бескостного мяса, односторонний нож для контролируемого среза и длинный нож для нарезки решают разные задачи. Где-то на первый план выходят тонкое сведение и плавный рост толщины, где-то — управляемая асимметрия, а где-то — длина клинка и возможность выполнить срез одним непрерывным протягиванием. Поэтому одинаковые цифры ещё не означают одинаковой геометрии: каждый параметр имеет смысл только в системе и применительно к назначению ножа.
Геометрия как единая система
Итак, одинаковая острота не означает, что два ножа будут одинаково резать. Состояние вершины РК определяет прежде всего начало разреза. По мере погружения в работу включаются подводы, зона над РК, основные спуски и боковые поверхности клинка. Они раздвигают и деформируют продукт, участвуют в трении, прилипании и раскалывании. Профиль РК и движение ножа определяют, как вся эта геометрия реализуется в резе.
Геометрию нельзя оценивать в отрыве от задачи. Одна и та же форма клинка будет по-разному работать с плотными, хрупкими, влажными и вязкими продуктами, а нажим и протягивание создадут разные условия реза. Поэтому результат зависит не от одного параметра, а от взаимодействия ножа, продукта и движения.
Удачную геометрию нельзя описать одной цифрой или названием спусков. Важны толщина у РК и характер её роста, форма основных спусков, симметрия или асимметрия клинка, финиш боковых поверхностей, профиль режущей линии и согласованность всех этих элементов между собой.
Дистальное сужение продолжает эту систему по длине клинка. Оно позволяет сохранить у пятки достаточный запас металла и жёсткости, а переднюю часть сделать тонкой, лёгкой и подвижной. Вместе с толщиной по длине меняются распределение массы, баланс, гибкость и поведение разных участков режущей линии.
Универсального набора углов и толщин для всех кухонных ножей не существует, но это не превращает оценку геометрии в вопрос вкуса. Каждое утолщение, переход или асимметрия должны быть оправданы задачей ножа. Хорошая геометрия — это не минимум металла везде и не модное название спусков, а его точное распределение: достаточно там, где нужны прочность и жёсткость, и тоньше там, где требуются лёгкое проникновение и деликатная работа.
Участники статьи
Источники
Дата обновления источников — 4 октября 2026 года.
1. Schuldt S. Analysis of rate-dependent deformation and fracture phenomena during cutting of viscoelastic materials [диссертация]. Dresden: Technische Universität Dresden; 2017. Полный текст PDF · Запись диссертации. ↑ К тексту
2. McCarthy CT, Hussey M, Gilchrist MD. On the sharpness of straight edge blades in cutting soft solids: Part I — indentation experiments. Engineering Fracture Mechanics. 2007;74(14):2205–2224. DOI: 10.1016/j.engfracmech.2006.10.015. Авторская рукопись — полный текст PDF. ↑ К тексту
3. Kanazawa K, Li Y, Shi I, Koizumi C. Study on Cutting by a Knife-edged Cutter (1st Report): Test Apparatus for Cutting and a Few Results. Journal of the Japan Society for Precision Engineering. 1996;62(9):1340–1344. DOI: 10.2493/jjspe.62.1340. Полный текст PDF. ↑ К тексту
4. Brown T, James SJ, Purnell GL. Cutting forces in foods: experimental measurements. Journal of Food Engineering. 2005;70(2):165–170. DOI: 10.1016/j.jfoodeng.2004.09.022. Полный текст. ↑ К тексту
5. Atkins AG, Xu X, Jeronimidis G. Cutting, by ‘pressing and slicing,’ of thin floppy slices of materials illustrated by experiments on cheddar cheese and salami. Journal of Materials Science. 2004;39(8):2761–2766. DOI: 10.1023/B:JMSC.0000021451.17182.86. Полный текст PDF. ↑ К тексту
6. Okamura T, Takenaka H. Studies on Cutting Performance of Kitchen-Knife (Part 6): Cutting under Various Cutting-in Angles and Some Experimental Results for Several Foods. Journal of Home Economics of Japan. 1977;28(2):115–121. DOI: 10.11428/jhej1951.28.115. Полный текст PDF. ↑ К тексту
7. Okamura T, Takenaka H, Terasima K. Cutting Process by Kitchen-Knife Having Long and Thin Cutting Edge: Studies on Cutting Performance of Kitchen-Knife (Part 9). Journal of Home Economics of Japan. 1983;34(7):398–404. DOI: 10.11428/jhej1951.34.398. Полный текст PDF. ↑ К тексту
8. Thomas L. Knife Engineering: Steel, Heat Treating, and Geometry. 2-е изд. 2025. ISBN 9798264939013. Описание издания. ↑ К тексту
9. Hrisoulas J. The Master Bladesmith: Advanced Studies in Steel. Paladin Press; 1991. Библиографическая запись. ↑ К тексту
10. Sakai Ichimonji Mitsuhide. The Structure of a Single-Edge Knife [интернет]. 27 марта 2024 [дата обращения: 4 октября 2026]. Полная статья. ↑ К тексту
11. Korin Japanese Trading Corp. Knife Sharpening Basics. 2008. Полный текст PDF. ↑ К тексту
12. Turner GL. Dynamics of Hand-Held Impact Weapons. Версия 5.0. 22 июля 2002. Полный текст PDF. ↑ К тексту
13. Kitaeji. Five Yoshiaki Fujiwara Gyutos — in 240mm, a comparison [интернет; дата обращения: 4 октября 2026]. Полная статья. ↑ К тексту
14. Okamura T. Cutting Quality of the Kitchen-knife (Part 1): Deformation in a Piece of Fuse cut by Kitchen-Knife. Journal of Home Economics of Japan. 1973;24(3):189–195. DOI: 10.11428/jhej1951.24.189. Полный текст PDF. ↑ К тексту
15. Okamura T. Studies on Cutting Performance of Kitchen-knife (Part 3): Deformation of Materials Cut by Vegetable Kitchen-knife. Journal of Home Economics of Japan. 1975;26(1):27–34. DOI: 10.11428/jhej1951.26.27. Полный текст PDF. ↑ К тексту
16. Laukemper R, Ochs A, Wohlmannstetter K, Kugler F, Becker T, Jekle M. Contact area determination between structured surfaces and viscoelastic food materials. LWT. 2022;164:113664. DOI: 10.1016/j.lwt.2022.113664. Полный текст PDF. CC BY 4.0. ↑ К тексту
17. MIT OpenCourseWare. Structures — Class Exercise. Курс 1.101: Introduction to Civil and Environmental Engineering Design I. Massachusetts Institute of Technology; 23 октября 2006. Полный текст PDF. ↑ К тексту
18. Shackleford S. Distal Taper Means Quick, Lightweight Knives. BLADE [интернет]. 1 августа 2017 [дата обращения: 4 октября 2026]. Полная статья и чертёж. ↑ К тексту