



 —
 —
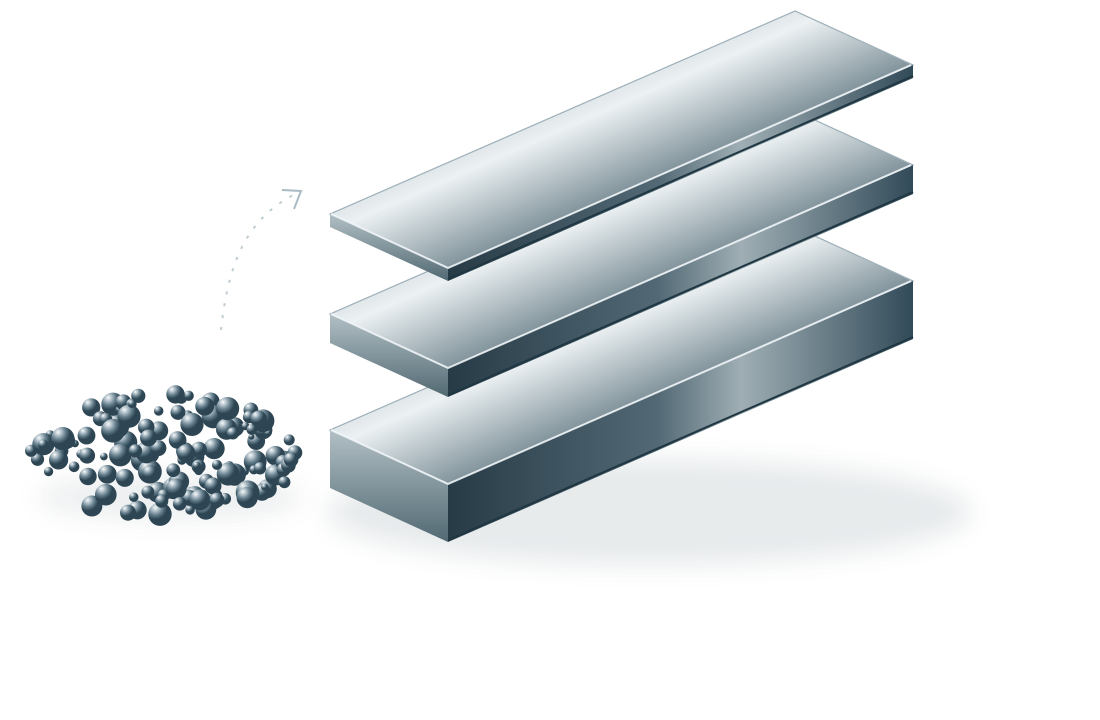
За обозначением «порошковая сталь» стоит целая последовательность металлургических операций. В мастерскую попадает уже плотная полоса или пластина, которую можно раскроить, отшлифовать и закалить. Порошком этот металл был на одном из ранних этапов производства. Именно там появляется возможность иначе управлять его будущей структурой.
В августовском материале Niagara Specialty Metals о выступлении Карла Страуда показано, как технология связана со свойствами ножевых сталей. Разберём этот путь подробнее: зачем распылять расплав, как частицы превращаются в монолитную заготовку и почему после этого работа металлурга ещё не закончена.
Расплав
Заданный состав стали
Порошок
Распыление и быстрое охлаждение
HIP
Уплотнение в герметичной капсуле
Прокат
Ковка, прокатка и подготовка поверхности
Клинок
Раскрой, термообработка и заточка
Зачем разбивать расплав на капли
При обычной слитковой технологии большая масса металла остывает сравнительно медленно. В высоколегированной инструментальной стали это создаёт условия для неоднородного распределения элементов и образования крупных карбидных скоплений. Такую неоднородность состава называют ликвацией. Последующая ковка или прокатка меняет форму заготовки, но сама по себе не гарантирует исчезновения сформировавшейся карбидной неоднородности.
В руководстве Uddeholm по инструментальным сталям описан характерный результат: после деформации крупные карбидные сетки могут превращаться в вытянутые полосы. Карбиды полезны для сопротивления износу, однако их крупные скопления неблагоприятны для механической прочности. Поэтому производителю приходится учитывать не только химический состав, но и то, как металл затвердеет.
Порошковый маршрут переносит затвердевание из большого слитка в множество маленьких капель. Каждая из них охлаждается быстро, и времени для роста крупных карбидов остаётся меньше. Это особенно полезно для составов с большим количеством карбидообразующих элементов: становится проще получить более равномерную структуру без крупных скоплений твёрдых частиц.
Порошок уже содержит нужный сплав
Процесс начинается с выплавки стали заданного состава. В описании технологии ASP компании Erasteel расплав сначала проходит подготовку в подогреваемом промежуточном ковше: производитель связывает этот этап с удалением включений и выравниванием состава. Затем мощные струи азота дробят поток жидкого металла на капли. Они быстро затвердевают и образуют металлический порошок.
Здесь важно различать частицы порошка и карбиды внутри стали. Частица порошка — маленький объём уже выплавленного сплава. Карбид — отдельная твёрдая фаза в его структуре. Когда говорят о мелких карбидах порошковой стали, имеют в виду её внутреннее строение, а не размер сыпучих частиц до прессования.
Дальше порошок предстоит превратить в плотный металл. В руководстве Erasteel, на страницах 16–17, показаны сбор порошка в стальную капсулу, удаление из неё газа и герметичная заварка. В PDF эти две печатные страницы расположены на одном развороте.
Как HIP превращает порошок в заготовку
HIP расшифровывается как Hot Isostatic Pressing — горячее изостатическое прессование. Капсула находится в нагретой камере, где газ создаёт высокое давление со всех сторон. «Изостатическое» как раз описывает всестороннее приложение давления, в отличие от обжатия между двумя плоскими плитами.
Сочетание температуры и давления уплотняет материал и сокращает внутреннюю пористость. На выходе получают заготовку с металлургически связанными частицами, пригодную для последующей обработки. Здесь нет клея, удерживающего порошок вместе. Производитель оборудования Quintus Technologies отдельно указывает, что HIP применяют и для консолидации порошков, и для уменьшения внутренних дефектов уже изготовленных металлических деталей.
Режим подбирают под материал. Возможности конкретного пресса по температуре и давлению нельзя автоматически считать рецептом производства любой ножевой стали. Для понимания маршрута существенен сам результат этого этапа: сыпучий материал становится плотной заготовкой, с которой продолжают работать ковкой и прокаткой.
От массивной заготовки к ножевой полосе
Изготовление порошка, его консолидация и выпуск тонкого проката могут происходить на разных предприятиях. Niagara описывает свою роль как переработку поступивших металлургических заготовок в лист, плиту и материал нужного раскроя. Поэтому название компании на ножевой полосе не обязательно означает, что именно она выплавила сталь или изготовила порошок.
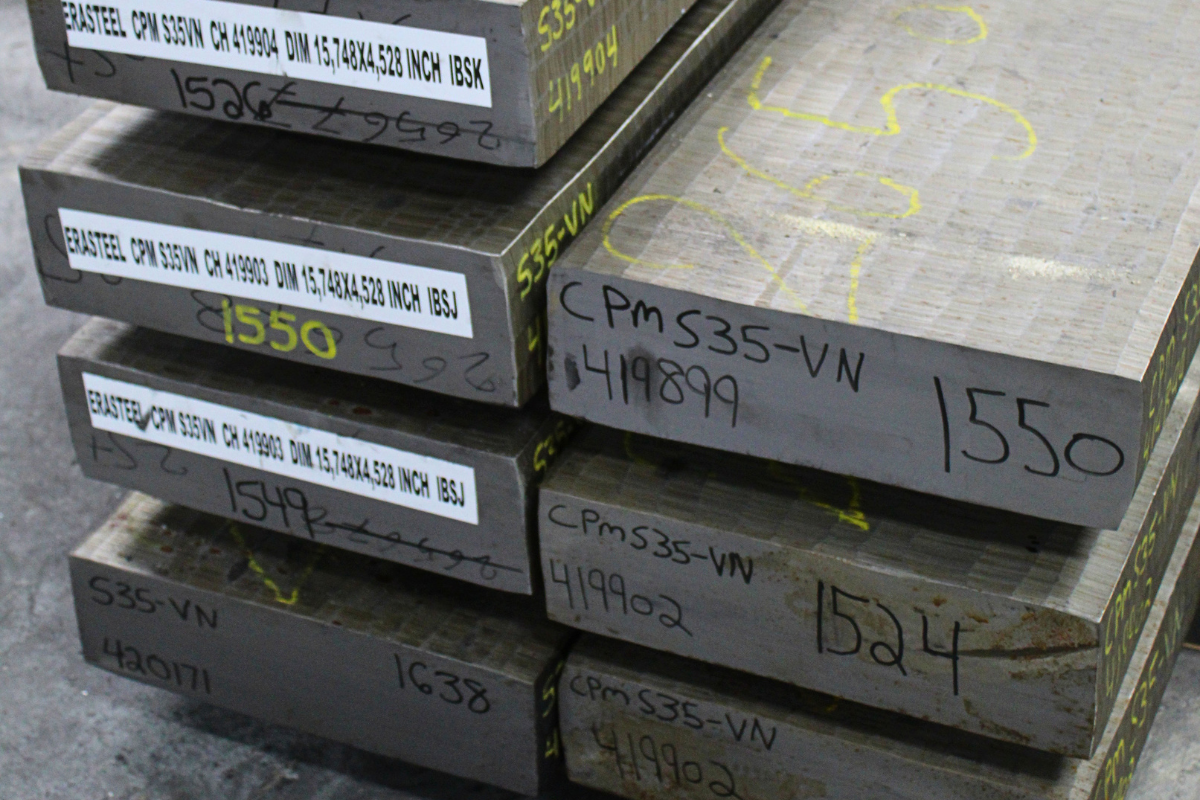
При горячей прокатке нагретую заготовку последовательно обжимают между валками. Толщина уменьшается, металл вытягивается. Температуру и величину обжатий контролируют с учётом сплава: высоколегированный материал требует подходящего маршрута, а не просто большего усилия станка.
Дальнейшие операции решают разные задачи. Отжиг подготавливает материал к обработке; правка отвечает за плоскостность; удаление окалины очищает поверхность; шлифование помогает получить требуемые размеры и состояние поверхности. Раскрой пилой, лазером или гидроабразивной установкой превращает плиту в полосу либо контурную заготовку. В перечне услуг Niagara представлены все эти операции, но это не означает, что каждая конкретная поставка проходит их в одинаковой последовательности.
Что изменилось внутри стали
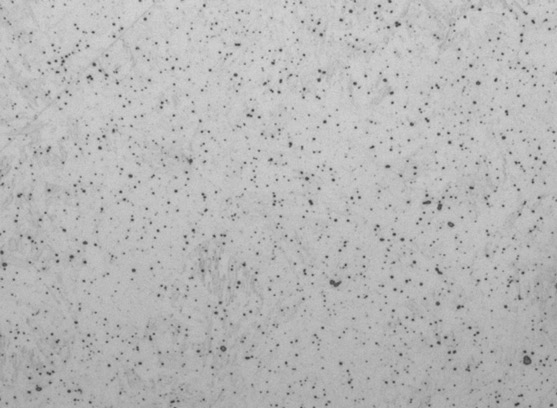
Польза порошкового процесса особенно хорошо видна при сравнении близких составов, изготовленных разными способами. В разборе Ларрина Томаса D2 и CPM D2 служат примером того, насколько производственный маршрут может изменить размер карбидов и вязкость. Одного названия легирующих элементов для описания такого различия недостаточно.
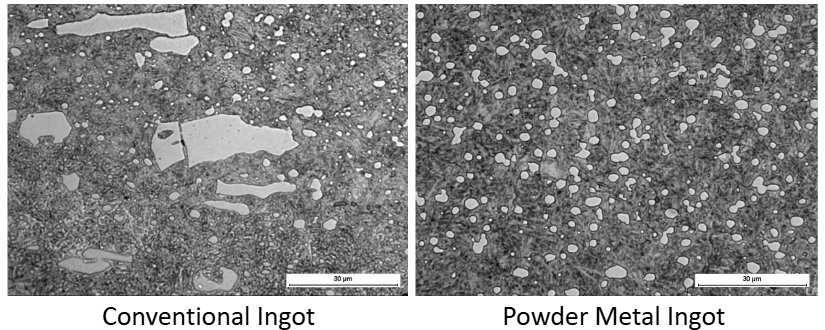
При этом размер, количество и тип карбидов — разные характеристики. Мелкие частицы помогают получить более благоприятное сочетание свойств, но увеличение их общего объёма всё равно может снижать вязкость. Карбиды ванадия, хрома и других элементов различаются по свойствам, поэтому две порошковые стали не становятся равноценными только из-за общего способа производства.
Для режущей кромки важен и металл вокруг карбидов. Его состояние после термообработки влияет на твёрдость и способность выдерживать нагрузку. Поэтому из красивой микрофотографии нельзя напрямую вывести ни ресурс заточки, ни предельное усилие до скола. Для этого нужны испытания с известной твёрдостью и геометрией образца.
Что почувствует ножедел при обработке
Утверждение «порошковая сталь легче шлифуется» требует уточнения. Uddeholm отмечает: при сходном составе более мелкие карбиды действительно могут облегчать шлифование по сравнению со слитковым материалом. Но порошковую технологию часто используют именно для увеличения содержания карбидов. Такой высокоизносостойкий сплав может оказаться заметно сложнее в обработке, чем менее легированная обычная сталь.
В руководстве Uddeholm по шлифованию обрабатываемость связана с твёрдостью основы, количеством, размером и твёрдостью карбидов. Поэтому расход абразива и скорость съёма нельзя предсказывать только по буквам PM. Сначала нужно знать конкретную марку и состояние заготовки — отожжённое или закалённое.
Точно так же порошковое происхождение не задаёт коррозионную стойкость. Для неё важны состав и состояние структуры после обработки. В марочнике стоит сравнивать конкретные стали по нужному свойству, а в испытаниях реза — обращать внимание на методику, твёрдость и угол заточки.
До готового клинка остаются важные этапы
Когда полоса поступила в мастерскую, металлургический маршрут уже во многом определил её возможности. Однако рабочую геометрию, режим термообработки и окончательное состояние кромки ещё предстоит получить. Одинаковая марка в двух ножах не гарантирует одинакового результата, если различаются эти параметры.
В разговоре Niagara с Peters’ Heat Treating подчёркивается значение известного происхождения материала и документации. Для практической работы это означает вполне конкретные вещи: надёжно определить марку, знать состояние поставки и согласовать требования к готовому клинку до обработки. Закалка неизвестной полосы «как похожую сталь» разрушает предсказуемость всей предыдущей цепочки.
Порошковая металлургия расширяет возможности конструктора стали: позволяет лучше управлять карбидной неоднородностью и работать с высоколегированными составами. В готовом клинке эти возможности раскрываются вместе с правильно подобранной термообработкой и геометрией. Поэтому оценивать порошковую сталь имеет смысл через конкретные свойства: сопротивление износу и сколам, коррозионное поведение и обрабатываемость.


Войдите для публикации. Ваш текст сохранится в этой вкладке.
Продолжим разговор
Войдите в свой аккаунт, чтобы оставить комментарий.