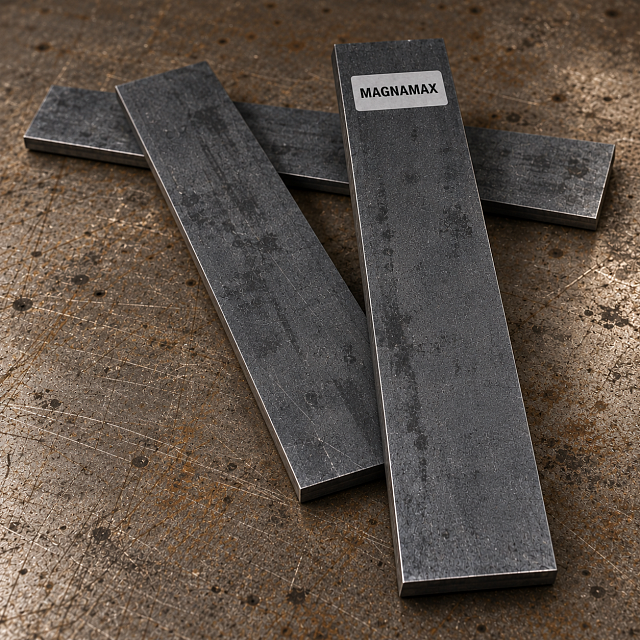
MagnaMax — новая порошковая нержавеющая ножевая сталь семейства MagnaCut с существенно большей износостойкостью. Она сочетает удержание кромки уровня K390, CPM 10V и S110V с высокой ударной вязкостью и очень высокой коррозионной стойкостью; точный состав пока не опубликован.
- Разработчик и происхождение
- Crucible industries США
- Класс стали
- порошковая нержавеющая
- Другие обозначения
- MagnaMax™
- Связи по химсоставу
-
Аналоги ОтсутствуютБлизкие Отсутствуют
Сталь MagnaMax от Crucible Industries
Подробно о стали MagnaMax
MagnaMax — новая порошковая нержавеющая сталь, развивающая конструктивную идею MagnaCut в сторону значительно большей износостойкости. Ларрин Томас предложил высокоизносостойкую версию одновременно с исходной MagnaCut ещё в 2019 году; первые опытные плавки выполнила Crucible, а коммерческий выпуск и актуальный даташит ведёт Niagara Specialty Metals. Марка создана именно для ножей и высокоизносостойких деталей.
Точный химический состав пока не опубликован из-за патентной процедуры. Поэтому карточка не подменяет отсутствующие цифры догадками или результатами прототипов. Подтверждено другое: MagnaMax использует ту же идею отсутствия хромистых карбидов, что и MagnaCut, но содержит больше углерода, ванадия и ниобия. После термообработки структура состоит из мелких V- и Nb-карбидов суммарным объёмом около 16 % — примерно вдвое больше, чем у MagnaCut.
Независимые испытания при 62 HRC показывают удержание кромки уровня K390, Vanadis 8, CPM 10V и S110V. При этом ударная вязкость сопоставима с K390 и Vanadis 8 и немного выше 10V. Для нержавеющей высокоизносостойкой стали это необычный баланс: традиционные M390, 20CV, S90V и S110V при близком ресурсе реза обычно имеют более крупную карбидную структуру и меньший запас вязкости.
MagnaMax уместна в складных, кухонных и рабочих ножах, где нужен длительный контролируемый рез без перехода к хрупкой геометрии. Она не заменяет MagnaCut во всех сценариях: MagnaCut проще обслуживать и сохраняет больший запас вязкости, тогда как MagnaMax сознательно отдаёт часть этого запаса за резко выросшее удержание кромки.
Коррозионная стойкость заявлена на уровне MagnaCut и в независимом испытании 1%-м солевым раствором не дала пятен. Отсутствие хромистых карбидов оставляет хром доступным матрице. Это очень высокий уровень, но он не отменяет влияние термообработки, загрязнений и длительного хранения во влажной или солёной среде.
Блок «Термообработка по даташиту» содержит рекомендации Niagara: аустенитизацию 1175 °C с жидким азотом, 1150 °C с морозильной камерой или сухим льдом и 1120 °C без обработки холодом; двойной отпуск при 150–230 °C. Производитель считает 175 °C сбалансированным отпуском, 150 °C — вариантом максимальной твёрдости, а 230 °C — вариантом большей вязкости.
В мастерской MagnaMax остаётся высококарбидной сталью: свежая керамика и алмазные либо CBN-системы заметно экономят время. При этом мелкие V- и Nb-карбиды дают более предсказуемый съём и финиш, чем крупные хромистые карбиды M390 или 20CV. Публичного многолетнего практического массива пока мало, поэтому карточка не выдаёт ранние впечатления за окончательный технологический стандарт.
Испытания режущей кромки
CATRA TCC показывает суммарную длину стандартизованного абразивного материала, прорезанного кромкой за испытание. Результат относится к конкретному образцу, его твёрдости, геометрии, заточке и опубликованному протоколу.
Показать в рейтинге CATRA- Прямое испытание
- Оцифровано с графика
- Протокол опубликован частично
Условия и происхождение результата
Параметры испытания
- Фактически испытана
- MagnaMax
- Тип образца
- Унифицированный образец
- Угол кромки
- 30° полный
- Заточка
- Металлически связанный CBN · 400 grit · 40 мкм
- Нагрузка
- 50 Н
- Ход
- 40 мм
- Циклы / ходы
- 60 циклов / 120 ходов
- Тестовый материал
- Карточный материал CATRA с 5% silica, полосы шириной 10 мм
- Не опубликовано
- скорость реза, модель установки, толщина образца, repeat_count_per_result
- Примечание к протоколу
- Протокол унаследован через прямую ссылку на опорное описание. Точная версия плавки MagnaMax для каждой точки и число повторов не подписаны на графике.
- Исследовательская программа
- CATRA Knife Steel Nerds
- Сопоставимый протокол
- Сопоставимые испытания Knife Steel Nerds
- Сопоставимость
- Тот же протокол подтверждён
- Опорная серия
- Базовая серия KSN, 2020
- Основание сопоставимости
- Раздел Edge Retention напрямую ссылается на опорное описание CATRA-теста, а исходный график продолжает тот же HRC/TCC-набор; последующая публикация повторяет график как ранее испытанные CATRA-результаты без указания изменений протокола.
Образец и подготовка
- Размер образца
- длина 101,6 мм · ширина 38,1 мм · кромка 63,5 мм · за кромкой 0,254 мм
- Термообработка
- Конкретный режим термообработки CATRA-образца для этой точки не опубликован.
- Геометрия
- Стандартный прямоугольный CATRA-образец автора; первичный спуск 3°; режущая кромка 30° inclusive (15° на сторону).
- Silica
- 5 %
- Повторы
- Опубликованный агрегат
- Происхождение значения
- Оцифровано с графика
- Место в источнике
- Текст Edge Retention-Toughness Balance (datapoint 62 HRC); график MagnaMax-catra.png, нижний маркер MagnaMax (центр ≈359,5×1033,5 px).
Неопределённость
HRC 62 опубликован текстом; TCC оцифрован с исходного PNG как ≈716 мм с расчётной неопределённостью ±3 мм. Плавка материала и число прогонов строки не подписаны.
- Прямое испытание
- Оцифровано с графика
- Протокол опубликован частично
Условия и происхождение результата
Параметры испытания
- Фактически испытана
- MagnaMax
- Тип образца
- Унифицированный образец
- Угол кромки
- 30° полный
- Заточка
- Металлически связанный CBN · 400 grit · 40 мкм
- Нагрузка
- 50 Н
- Ход
- 40 мм
- Циклы / ходы
- 60 циклов / 120 ходов
- Тестовый материал
- Карточный материал CATRA с 5% silica, полосы шириной 10 мм
- Не опубликовано
- скорость реза, модель установки, толщина образца, repeat_count_per_result
- Примечание к протоколу
- Протокол унаследован через прямую ссылку на опорное описание. Точная версия плавки MagnaMax для каждой точки и число повторов не подписаны на графике.
- Исследовательская программа
- CATRA Knife Steel Nerds
- Сопоставимый протокол
- Сопоставимые испытания Knife Steel Nerds
- Сопоставимость
- Тот же протокол подтверждён
- Опорная серия
- Базовая серия KSN, 2020
- Основание сопоставимости
- Раздел Edge Retention напрямую ссылается на опорное описание CATRA-теста, а исходный график продолжает тот же HRC/TCC-набор; последующая публикация повторяет график как ранее испытанные CATRA-результаты без указания изменений протокола.
Образец и подготовка
- Размер образца
- длина 101,6 мм · ширина 38,1 мм · кромка 63,5 мм · за кромкой 0,254 мм
- Термообработка
- Конкретный режим термообработки CATRA-образца для этой точки не опубликован.
- Геометрия
- Стандартный прямоугольный CATRA-образец автора; первичный спуск 3°; режущая кромка 30° inclusive (15° на сторону).
- Silica
- 5 %
- Повторы
- Опубликованный агрегат
- Происхождение значения
- Оцифровано с графика
- Место в источнике
- График MagnaMax-catra.png, верхний маркер MagnaMax (центр ≈459,5×930,5 px); публикация 30.04.2026 подтверждает, что график показывает влияние твёрдости на прежние CATRA-результаты.
Неопределённость
HRC и TCC оцифрованы с исходного PNG: ≈65,0 HRC и ≈768 мм TCC; расчётная неопределённость TCC ±3 мм. Плавка материала и число прогонов строки не подписаны.
TCC корректно сравнивать только между результатами с сопоставимым протоколом. Это не универсальный рейтинг стали и не обещание результата для любого ножа.
Термообработка по даташиту
- Отжиг
- 900 °C, 2 часа; охлаждение 15 °C/ч до 595 °C
- Предварительный нагрев
- 845–870 °C
- Аустенитизация
- 1120–1230 °C; рекомендуемо 1175 °C с крио, 1150 °C с морозильной камерой, 1120 °C без холода
- Охлаждение после закалки
- пластины, масло, воздух или газ; ниже 50 °C
- Обработка холодом
- жидкий азот либо морозильная камера около 1 часа сразу после закалки
- Отпуск
- 150–230 °C, 2 × 2 часа; рекомендуемо 175 °C
- Ориентир по твёрдости
- 62–62 HRC
Твёрдость 62 HRC относится к независимым сравнительным образцам и не заменяет подбор режима. Отпуск выше 400 °C снижает коррозионную стойкость.
В мастерской
- Механическая обработка
- средняя сложность
- Полировка
- средняя сложность
- Заточка
- скорее легко
MagnaMax требует свежей керамики на гриндере и выигрывает от алмаза или CBN на заточке и доводке. Карбидов примерно вдвое больше, чем у MagnaCut, поэтому обработка заметно медленнее; при этом мелкие V- и Nb-карбиды дают более предсказуемый финиш, чем крупная хромистая фаза M390 и 20CV. Практический массив пока ограничен ранним коммерческим выпуском.