
 —
 —
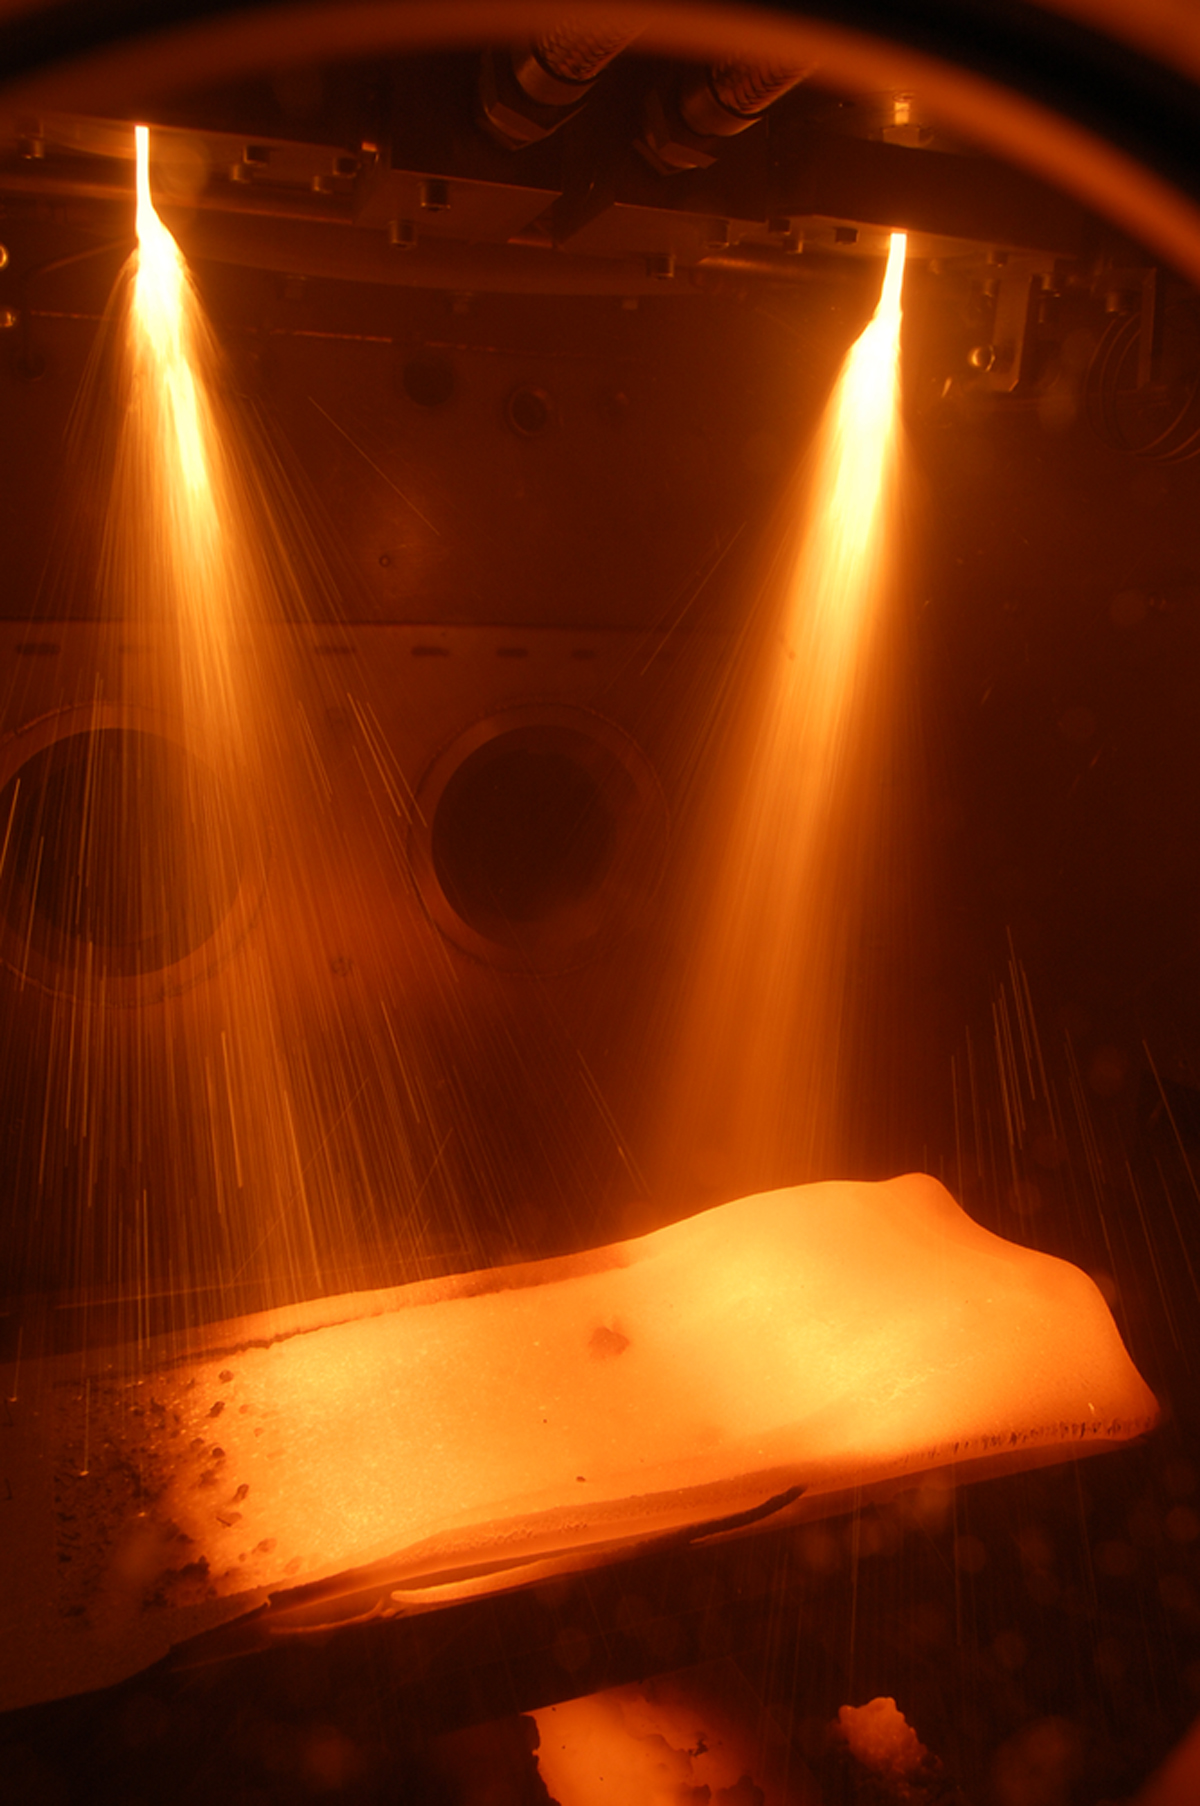
Зачем распылять жидкую сталь, если в итоге нужна цельная заготовка? На первый взгляд это лишний шаг — ведь капли придётся снова собрать в одно целое. Но именно этот шаг позволяет изменить условия затвердевания стали. Газ разбивает струю расплава на капли, которые быстро охлаждаются в полёте и оседают на коллекторе — поверхности, где нарастает заготовка. Соединяясь с уже осевшим металлом, они постепенно образуют массивный полуфабрикат для дальнейшей ковки или прокатки. Этот способ называют спрейформингом (spray forming, также spray deposition). За технологией компании Osprey закрепилось ещё одно название — Osprey process. [1] [2]
Газовое распыление используют и при производстве порошковых сталей. Но там каплям дают полностью затвердеть, а полученный порошок собирают и затем превращают в плотную заготовку. Один из способов такого уплотнения — горячее изостатическое прессование (HIP, от английского hot isostatic pressing). При спрейформинге заготовка формируется непосредственно из потока капель: отдельной стадии сбора порошка здесь нет. [3] [4] [2]
Содержание статьи
От опытов в Суонси до стальных заготовок
В конце 1960-х профессор Университета Суонси Альфред Р. Э. Сингер исследовал получение металлической полосы осаждением расплава на вращающуюся поверхность. В 1982 году он обобщил развитие технологии в статье The Challenge of Spray Forming. [6] Подробности ранних опытов сохранились в воспоминаниях Гвина Брукса. В январе 1969 года Брукс возглавил проект, в котором уже работал металлург Алан Литэм; инженер Джефф Кумбс присоединился к команде несколькими месяцами позже. Алюминиевую полосу удавалось нарастить из капель, однако для устойчивой прокатки она получалась недостаточно ровной. [5]
Исследователи изменили задачу: вместо полосы решили получать горячую фасонную заготовку, которой окончательную форму придавали бы ковкой. Именно такую последовательность — газовое распыление, осаждение и последующую ковку — описывает патент US 3,909,921. Изобретателем указан Реджинальд Гвин Брукс; первая патентная заявка на эту разработку была подана 26 октября 1971 года. [7] В 1974 году выходцы из Суонси основали Osprey Metals, чтобы внедрять процесс в промышленности; эту дату приводит университетский материал об истории компании. [8]
Первый пример в патенте позволяет представить, как выглядела работа. Низкоуглеродистую сталь распыляли азотом на вогнутую поверхность, получая небольшую горячую заготовку для конической шестерни. Заготовку охладили в азоте, затем снова нагрели и отковали одним ударом. Распыление позволяло приблизить форму полуфабриката к будущей детали, а ковка уплотняла металл и завершала формовку. [7]
При изготовлении небольших деталей часть капель пролетала мимо коллектора. По словам Брукса, сотрудничество с Sandvik в 1977 году помогло найти более подходящее применение — крупные трубы и массивные полуфабрикаты. В 1979 году шведская компания получила лицензию на производство труб и вошла в капитал Osprey. [5] Затем появились и другие промышленные применения. В публикации 1990 года о прокатных валках сотрудники Osprey и Sumitomo сообщили, что на проволочном стане опытные валки служили в два-три раза дольше сравниваемых литых. [9]
Для инструментальных сталей важным этапом стало сотрудничество Dan Spray и Edelstahl Witten-Krefeld, начавшееся в 1996 году. В 1999 году в датском Таструпе открыли завод Dan Spray. Авторы доклада Schruff, Schüler и Spiegelhauer на конференции 2002 года называют его установку первой промышленной установкой такого типа для специальных стальных заготовок. [1] К этому времени спрейформинг прошёл путь от лабораторных опытов с полосой до выпуска многотонных полуфабрикатов.
Что происходит внутри установки
Работу завода в Таструпе описал Шпигельхауэр, специалист Dan Spray. Сталь плавили в индукционной печи и подавали к распылителям, где азот разбивал струю расплава на капли. Два качающихся распылителя направляли их на вращающийся коллектор. По мере роста круглой заготовки коллектор опускали, сохраняя расстояние между её поверхностью и соплами. На этой установке получали заготовки диаметром до 500 мм и массой около четырёх тонн. [2]
Капли достигают поверхности в разном состоянии: мелкие могут затвердеть ещё в полёте, а более крупные сохраняют часть жидкого металла. В модели, описанной исследователями Dan Spray, на поверхности заготовки существует двухфазный слой, где твёрдые частицы окружены расплавом. Его предполагаемая толщина — несколько миллиметров. При ударе о поверхность капли соединяются с осевшим металлом, а жидкая часть заполняет промежутки между частицами. Тепло уходит в газ и в тело заготовки; оставшийся расплав затвердевает уже после осаждения. [1]
Как режим распыления влияет на заготовку
Чтобы поддерживать нужное состояние капель, подбирают температуру и расход расплава, расход газа и расстояние до коллектора. В модели для быстрорежущей стали W18Cr4V исследователи рассчитали, как доля твёрдой фазы меняется при изменении начальной скорости газа, перегрева расплава, отношения массовых расходов газа и металла и расстояния осаждения. [10] Важны также движения коллектора, от которых зависит, как поток капель распределяется по поверхности. Если приходит слишком много уже затвердевших частиц, между ними могут остаться пустоты. При этом быстрое охлаждение капель не устраняет ликвацию полностью: оставшийся расплав обогащается легирующими элементами и затвердевает между уже образовавшимися частицами. Ликвацией называют именно такое неравномерное распределение элементов при затвердевании. Поэтому настройка установки напрямую влияет на структуру будущей стали. [1] [13]
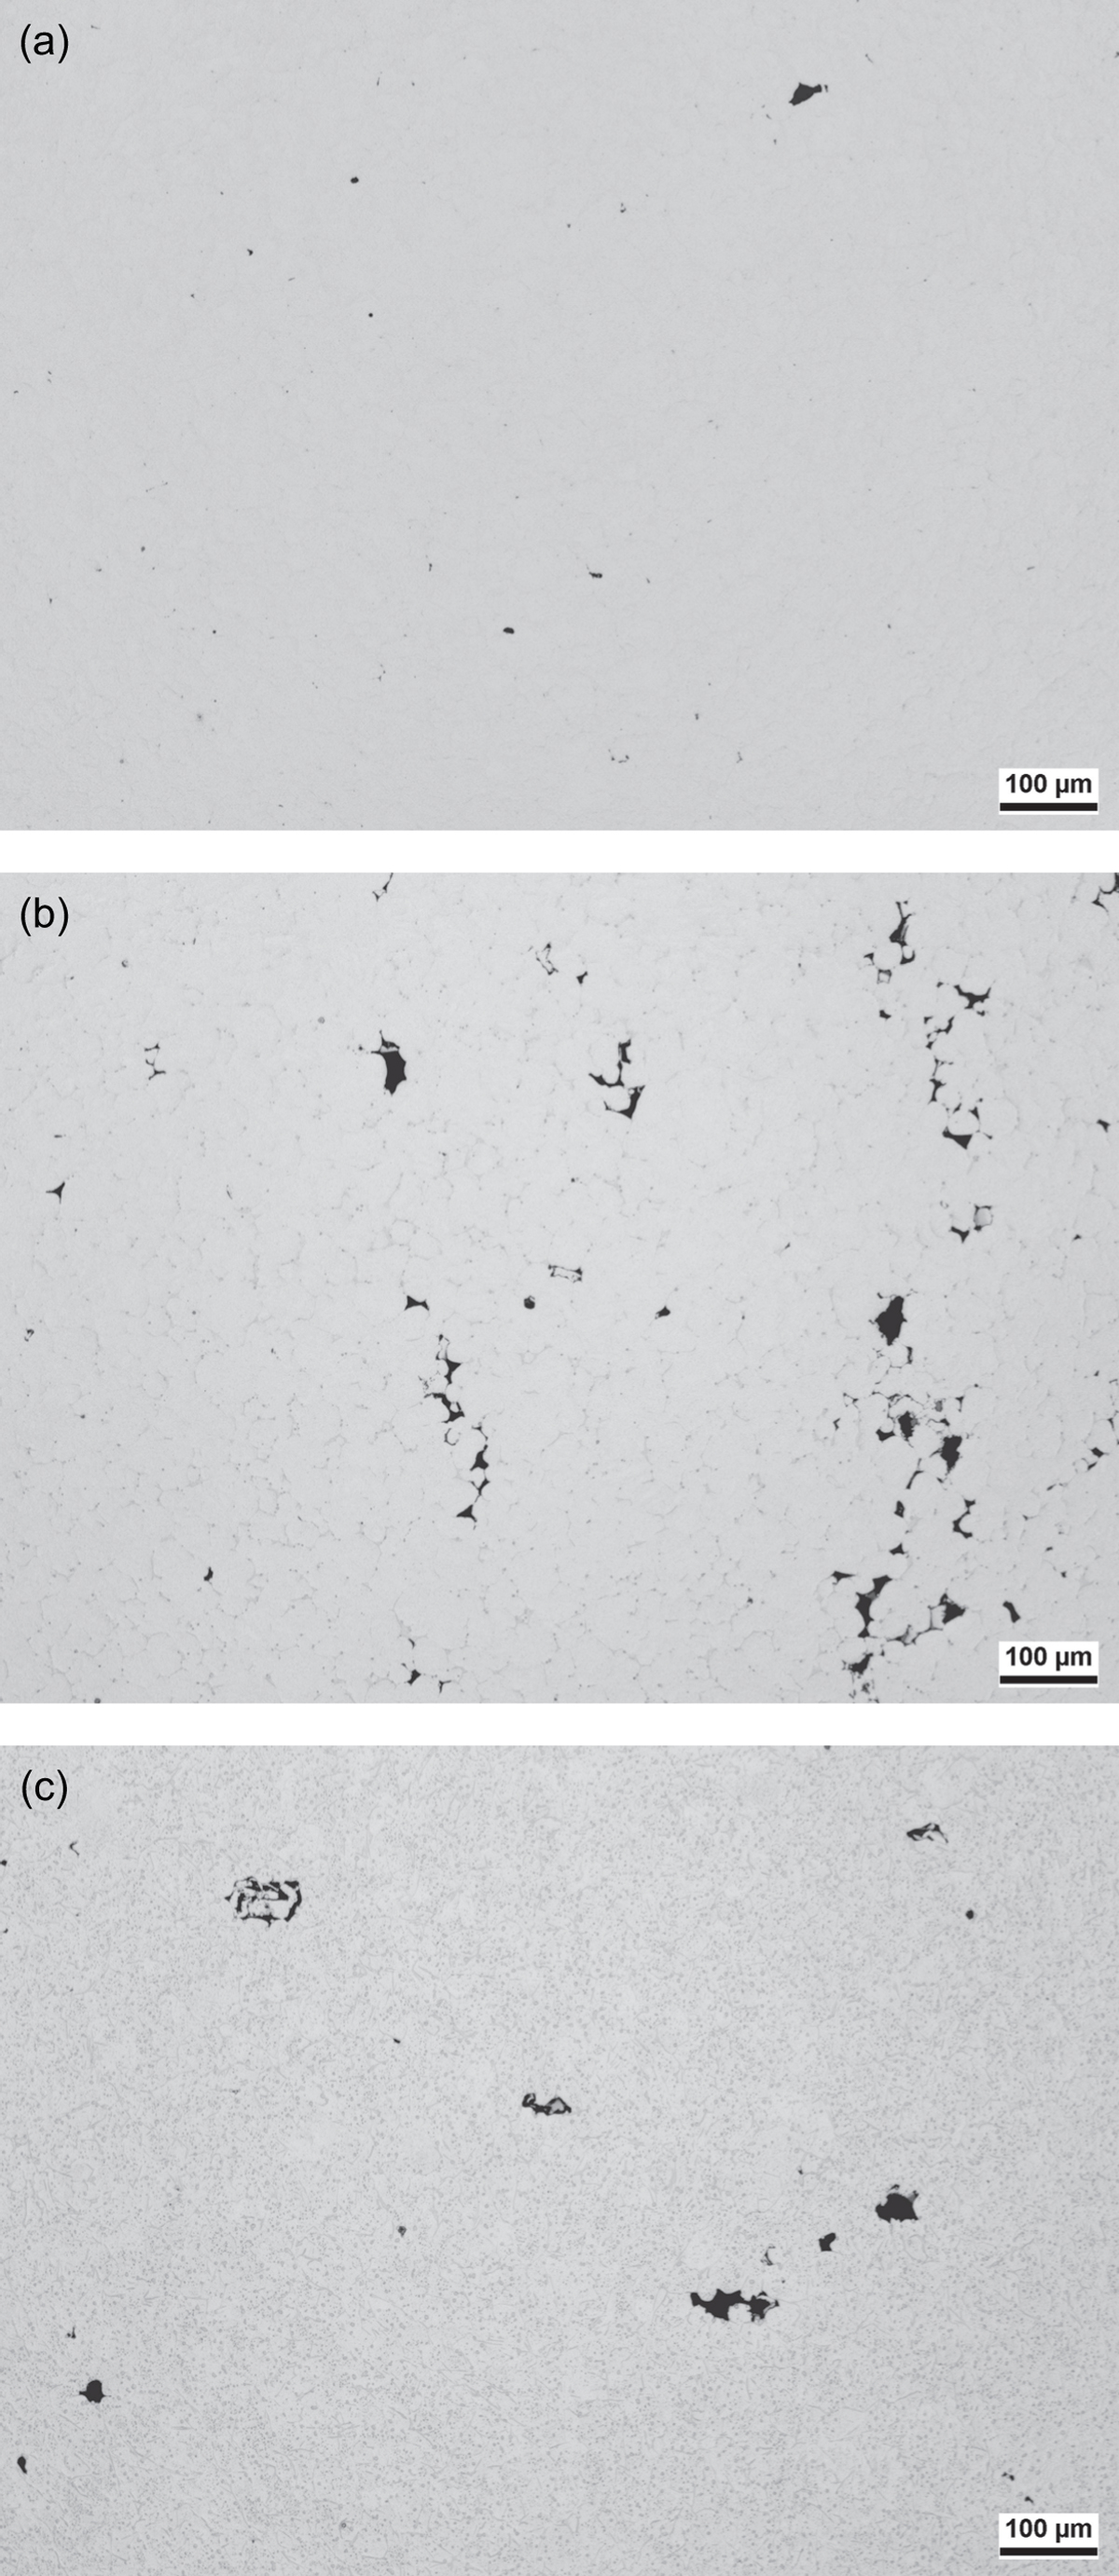
Пористость связана как с недостаточным соединением частиц, так и с газом, захваченным металлом. Оба типа пор наблюдали в опытах с инструментальной сталью A2; их распределение зависело от расстояния распыления и условий теплоотвода. [11] Состав газа тоже имеет значение. В исследовании нескольких высоколегированных сталей растворённый азот у некоторых составов при последующей обработке приводил к появлению газовых пор или выделению твёрдых нитридов. Сравнение распыления азотом и аргоном показало различия в конечных свойствах, поэтому газ выбирают с учётом конкретного сплава. [12]
После осаждения заготовку охлаждают по заданному режиму, проверяют и подвергают горячей деформации — ковке, прокатке или прессованию. В совместном производстве Dan Spray выпускала распылённый полуфабрикат, а Edelstahl Witten-Krefeld занималась в том числе его ковкой. Горячая деформация помогала уплотнить металл и устранить небольшую остаточную пористость. В описании производства Шпигельхауэр также упоминает ультразвуковой контроль заготовок. [1] [2]
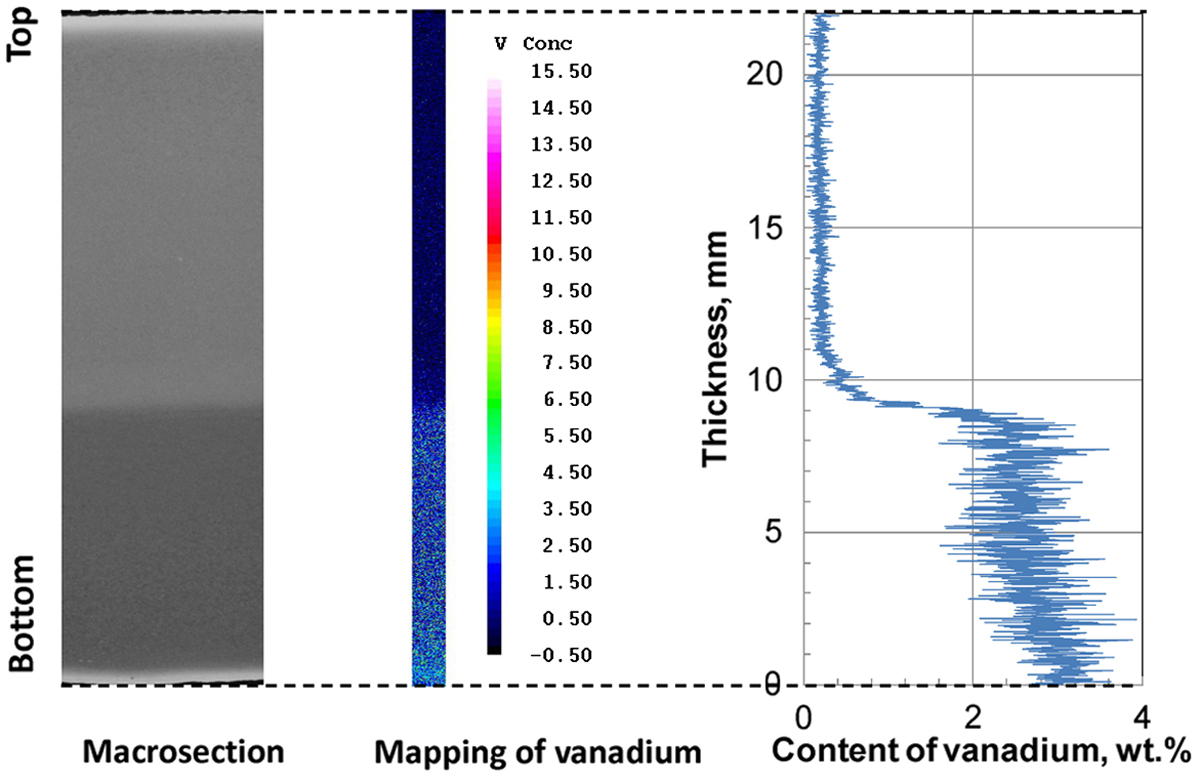
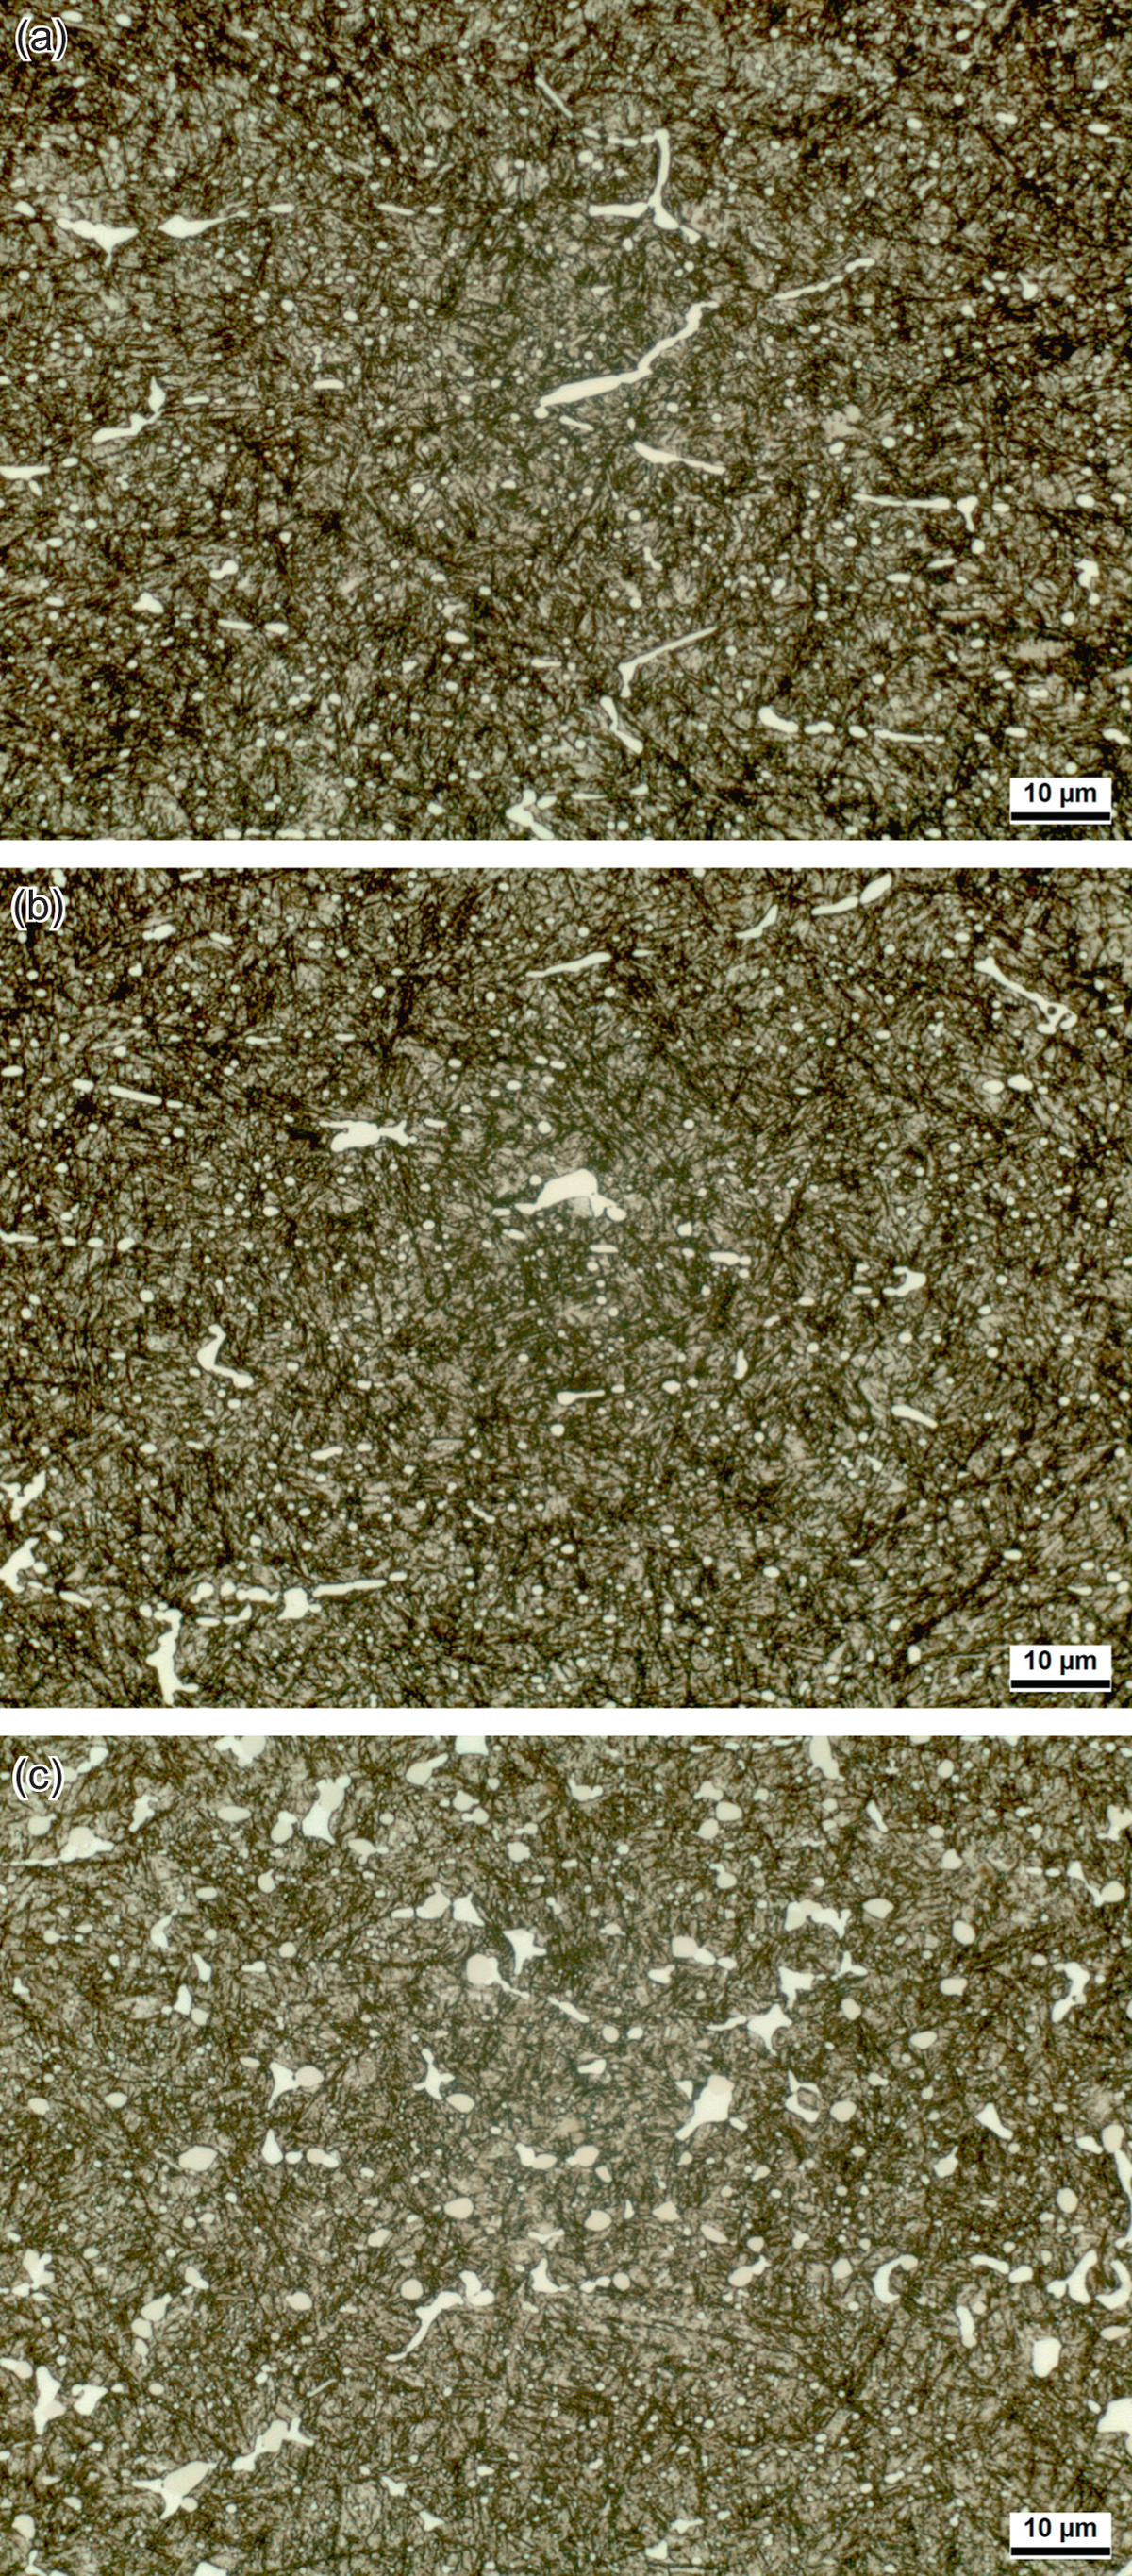
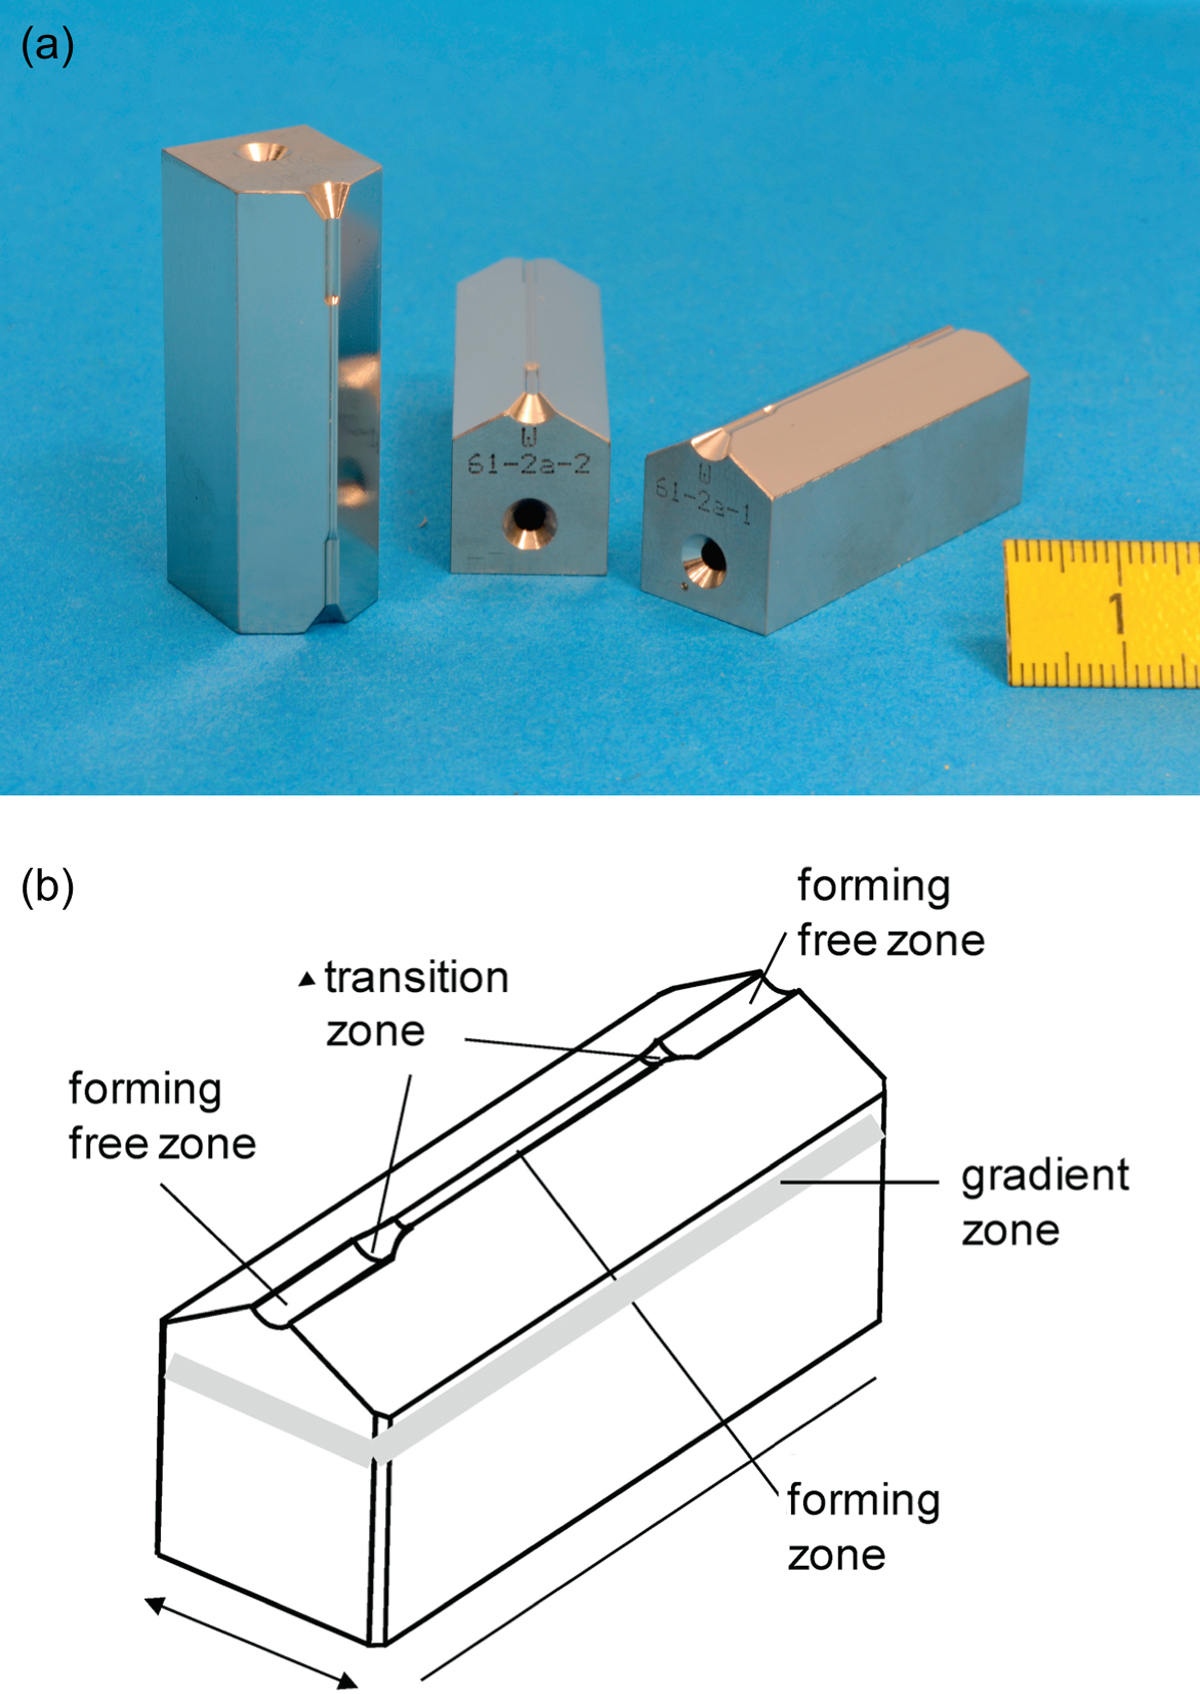
Возможности осаждения исследовали и на более сложных заготовках. В Бременском университете две инструментальные стали распыляли одновременно на движущуюся подложку, после чего полученный полуфабрикат прокатали. Струи частично перекрывались, создавая переходный слой между быстрорежущей HS6-5-3C и холодноштамповой X110CrMoV8-2. Так в лабораторном опыте получили градиентный материал — с постепенным изменением состава между слоями. Именно эта экспериментальная установка и её образцы показаны на части иллюстраций статьи. [13]
Слиток, порошок и спрейформинг: в чём разница
При обычном литье расплав затвердевает в объёме слитка. В высоколегированных сталях при этом могут возникать выраженная ликвация и грубая карбидная сетка. Последующая ковка дробит сетку и перераспределяет её фрагменты. При спрейформинге на структуру воздействуют раньше: расплав разделяют на быстро охлаждающиеся капли. Это помогает уменьшить крупную неоднородность, характерную для слитка, хотя окончательное затвердевание части металла происходит уже в растущей заготовке. [1] [15]
В порошковом производстве с HIP капли полностью затвердевают до сбора порошка. Его просеивают, засыпают в металлическую капсулу, удаляют из неё газ и герметично закрывают. При горячем изостатическом прессовании высокая температура сочетается с давлением газа, действующим на капсулу со всех сторон. Частицы порошка соединяются в плотный металл, который затем могут ковать или прокатывать. Такую последовательность для своих материалов описывает Carpenter Technology. [3] [4] Аналогичные стадии — распыление, сбор и просев порошка, капсулирование и HIP — описал руководитель Crucible Джим Бекман в интервью 2015 года о технологии CPM. Газовое распыление присутствует в обоих способах производства, но в CPM заготовку уплотняют из заранее собранного порошка. [41]
При спрейформинге сбор порошка и его капсулирование для получения основной заготовки не нужны. В описанной технологии Dan Spray обходились и без HIP: после осаждения заготовку проверяли и подвергали горячей деформации. Однако у прямого осаждения есть свои производственные потери: часть капель не попадает на коллектор. Для установки Dan Spray Шпигельхауэр оценивал эту долю примерно в 15%; собранный металл мог найти отдельное применение. [2]
При этом спрейформинг не исключает последующего HIP во всех случаях. В исследовании с участием Böhler и Бременского университета распылённые кольцевые заготовки из никелевых жаропрочных сплавов IN718 и U720 дополнительно уплотняли этим способом для устранения пористости. Это уже обработка сформированной заготовки; отдельного сбора порошка перед её получением по-прежнему нет. [42]
Что получается в итоге, хорошо видно на примере распылённой D2 из доклада Schruff и соавторов. После осаждения в ней сохранялась тонкая сетка ледебуритных карбидов. Ковка раздробила её, а оставшиеся частицы частично расположились вдоль направления деформации. В исследованном кованом прутке диаметром 105 мм средний размер карбидов составлял 8–14 мкм у поверхности и 25–30 мкм в центре. Даже внутри одного прутка структура заметно различалась. [1]
Размер карбидов важен, но их влияние на износ зависит также от твёрдости и распределения. В докладе Dan Spray карбиды рассматриваются как защита металлической основы — матрицы — от абразива. В опытах с 440C хорошо видна обратная сторона: крупные связанные друг с другом карбиды литой стали легче разрушались при трении. [2] [14]
Что показали испытания инструментов
Dan Spray и Edelstahl Witten-Krefeld сравнили инструменты для чистовой вырубки из обычной стали 1.2379 (система D2) и её распылённого варианта. Из листа толщиной 4,5 мм и твёрдостью 230–269 HB вырубали детали цепи. Обычный инструмент твёрдостью 58–60 HRC, как правило, требовал перешлифовки после примерно 100 тысяч деталей; инструмент из распылённой стали выдержал до 150 тысяч. В этой производственной операции переход на распылённую сталь увеличил число деталей между перешлифовками примерно в полтора раза. [1]
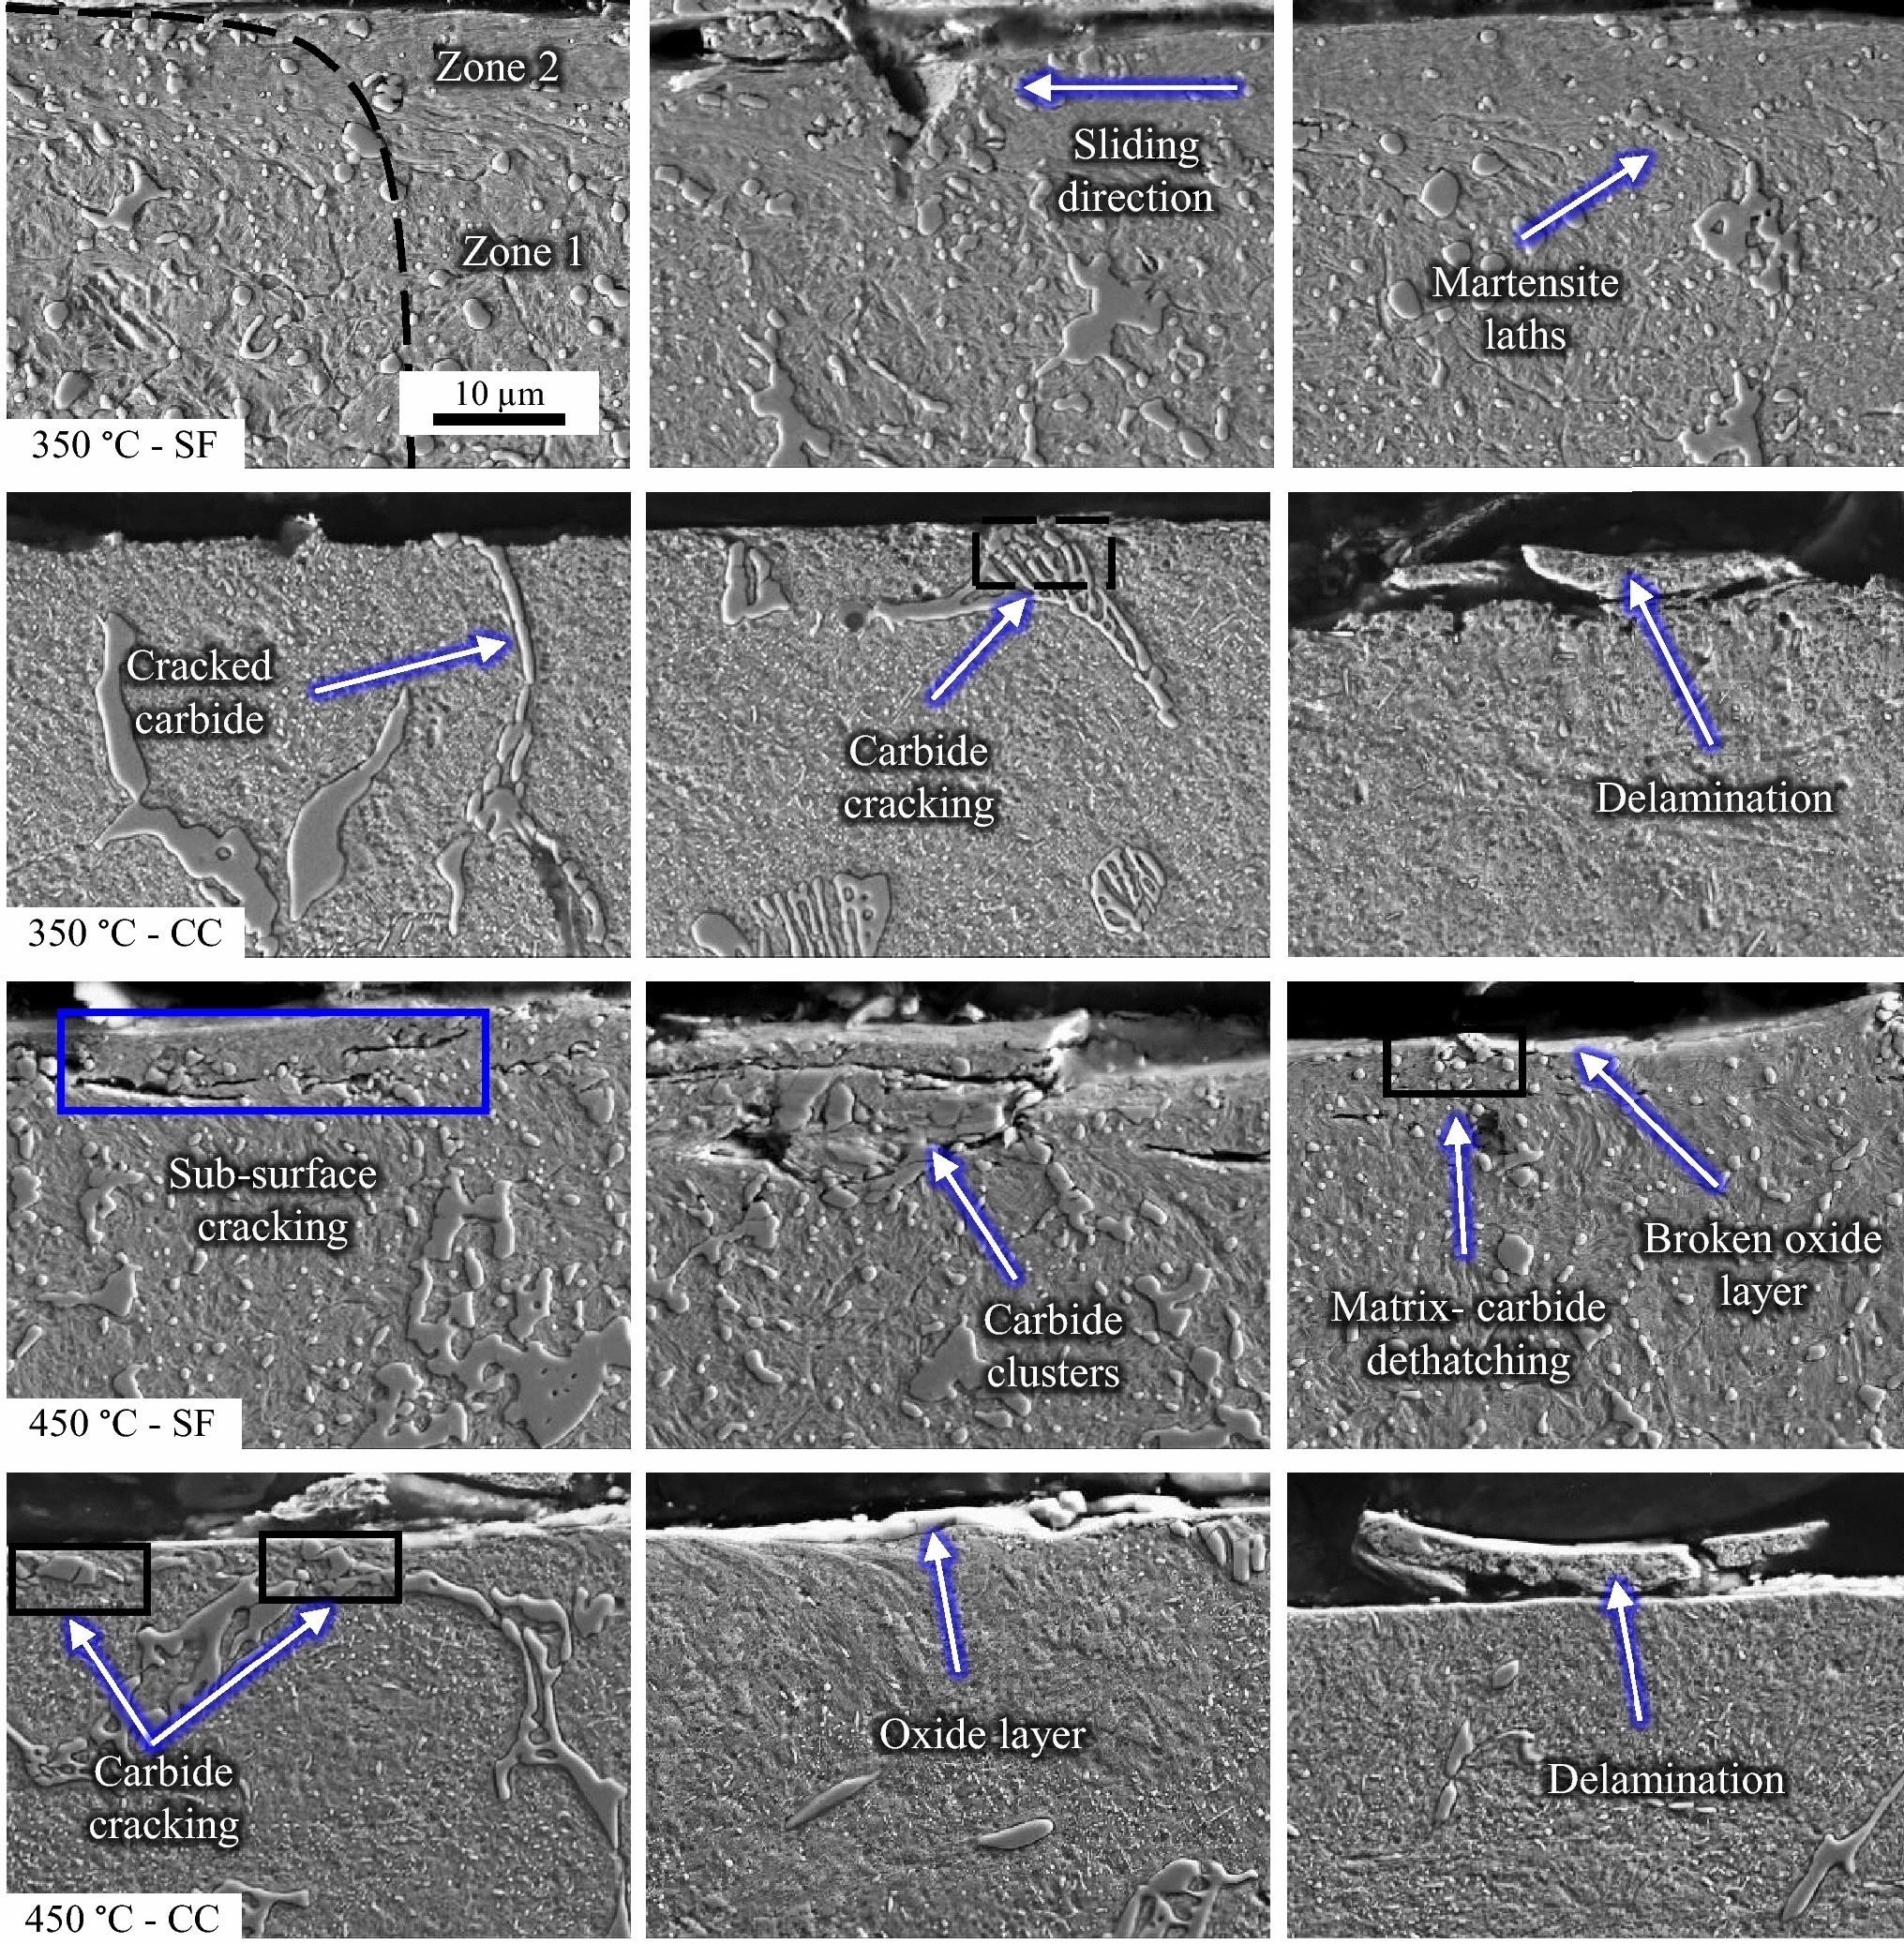
Связь микроструктуры с износом подробно изучили на другом материале — мартенситной нержавеющей стали 440C. Образцы закалили в масле после выдержки при 1050 °C, затем отпустили при 350 или 450 °C. Износ измеряли при сухом скольжении по керамическому шарику: нагрузка составляла 12 Н, путь трения — 1000 м. В распылённой стали карбиды были мельче и распределялись равномернее. Её средний удельный износ оказался ниже, чем у литой: на 24% после отпуска при 350 °C и на 12,6% после отпуска при 450 °C. Здесь измеряли износ поверхности при заданном виде трения; испытание не определяло стойкость ножевой кромки. [14]
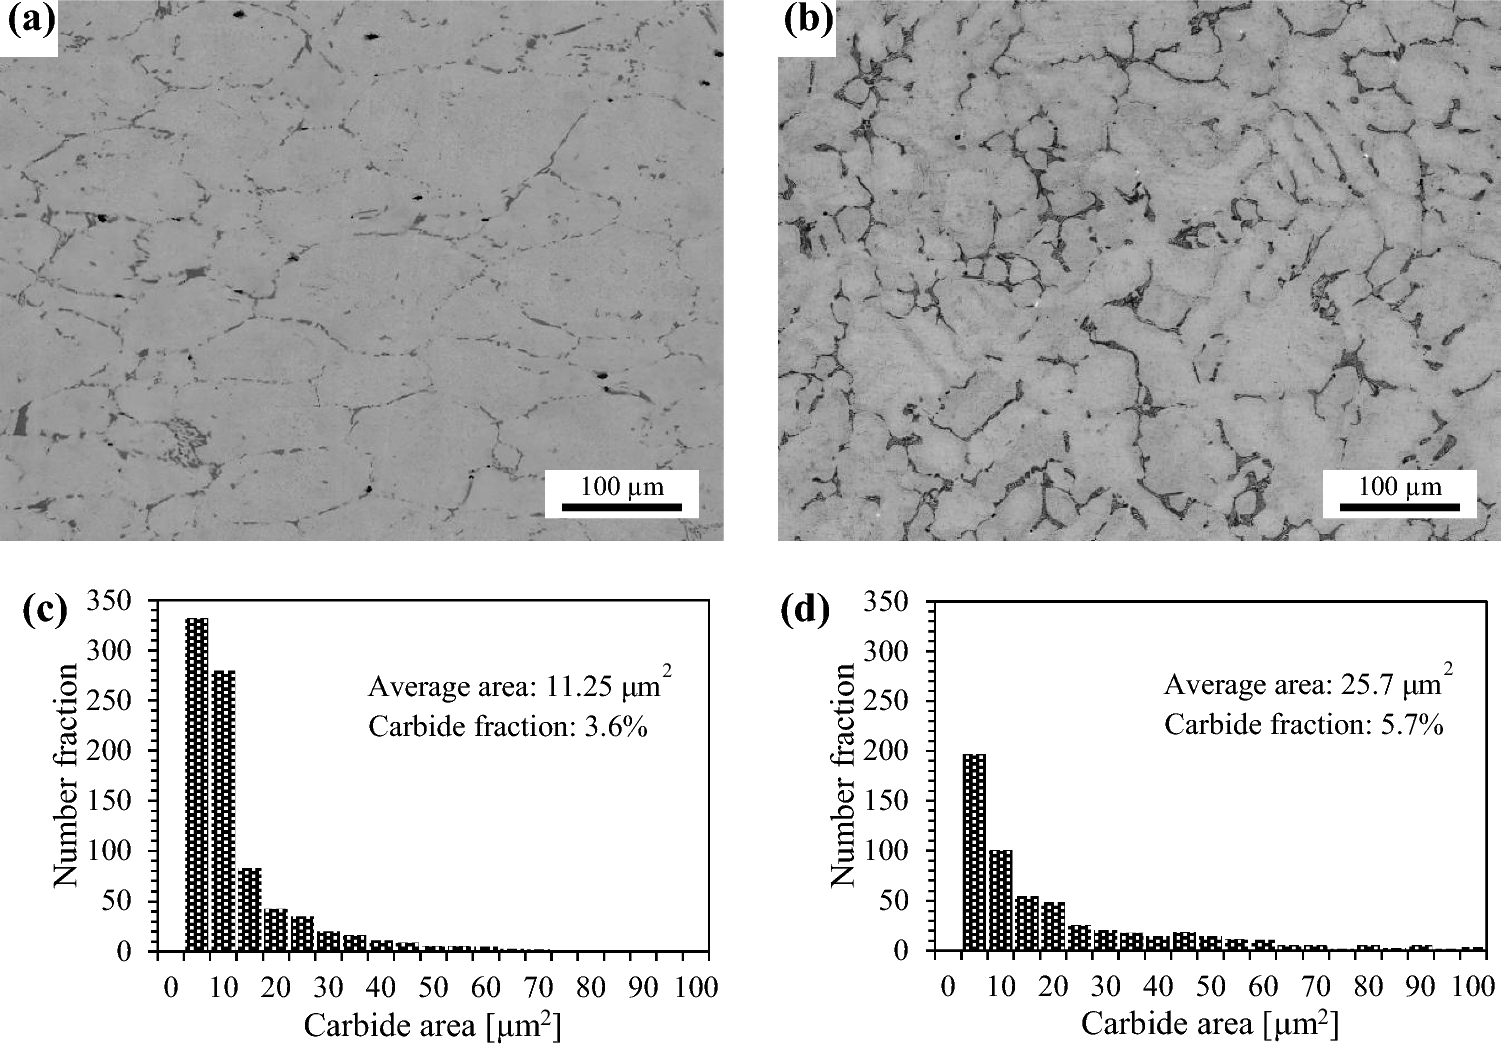
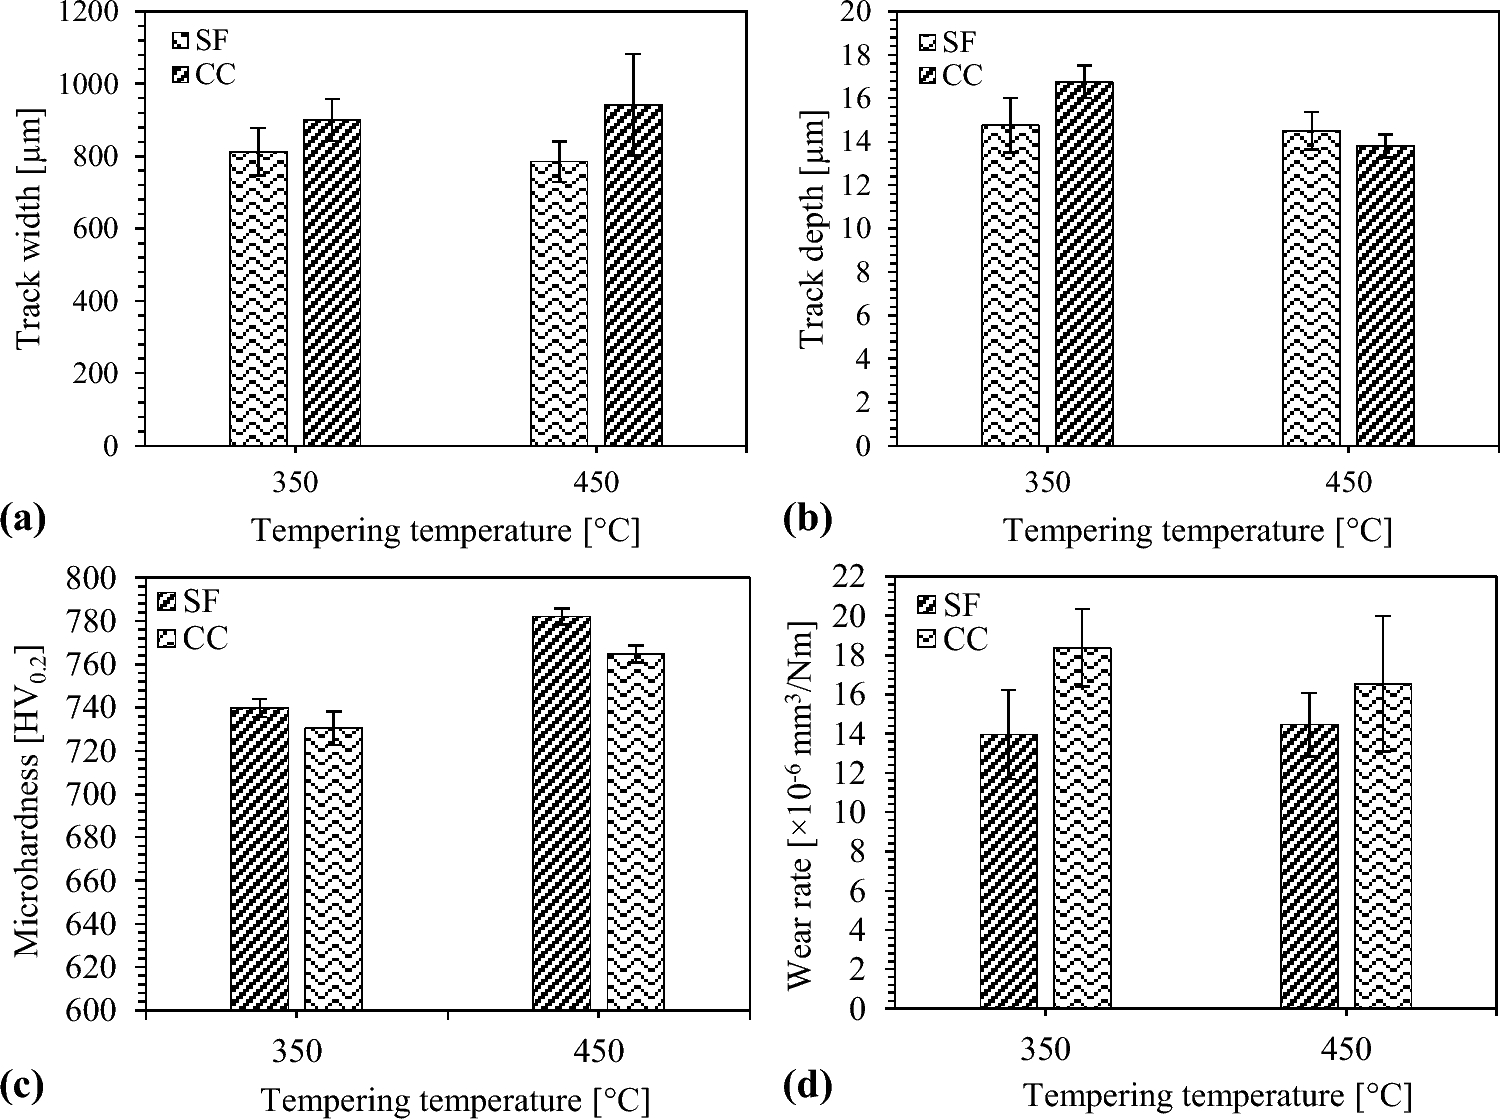
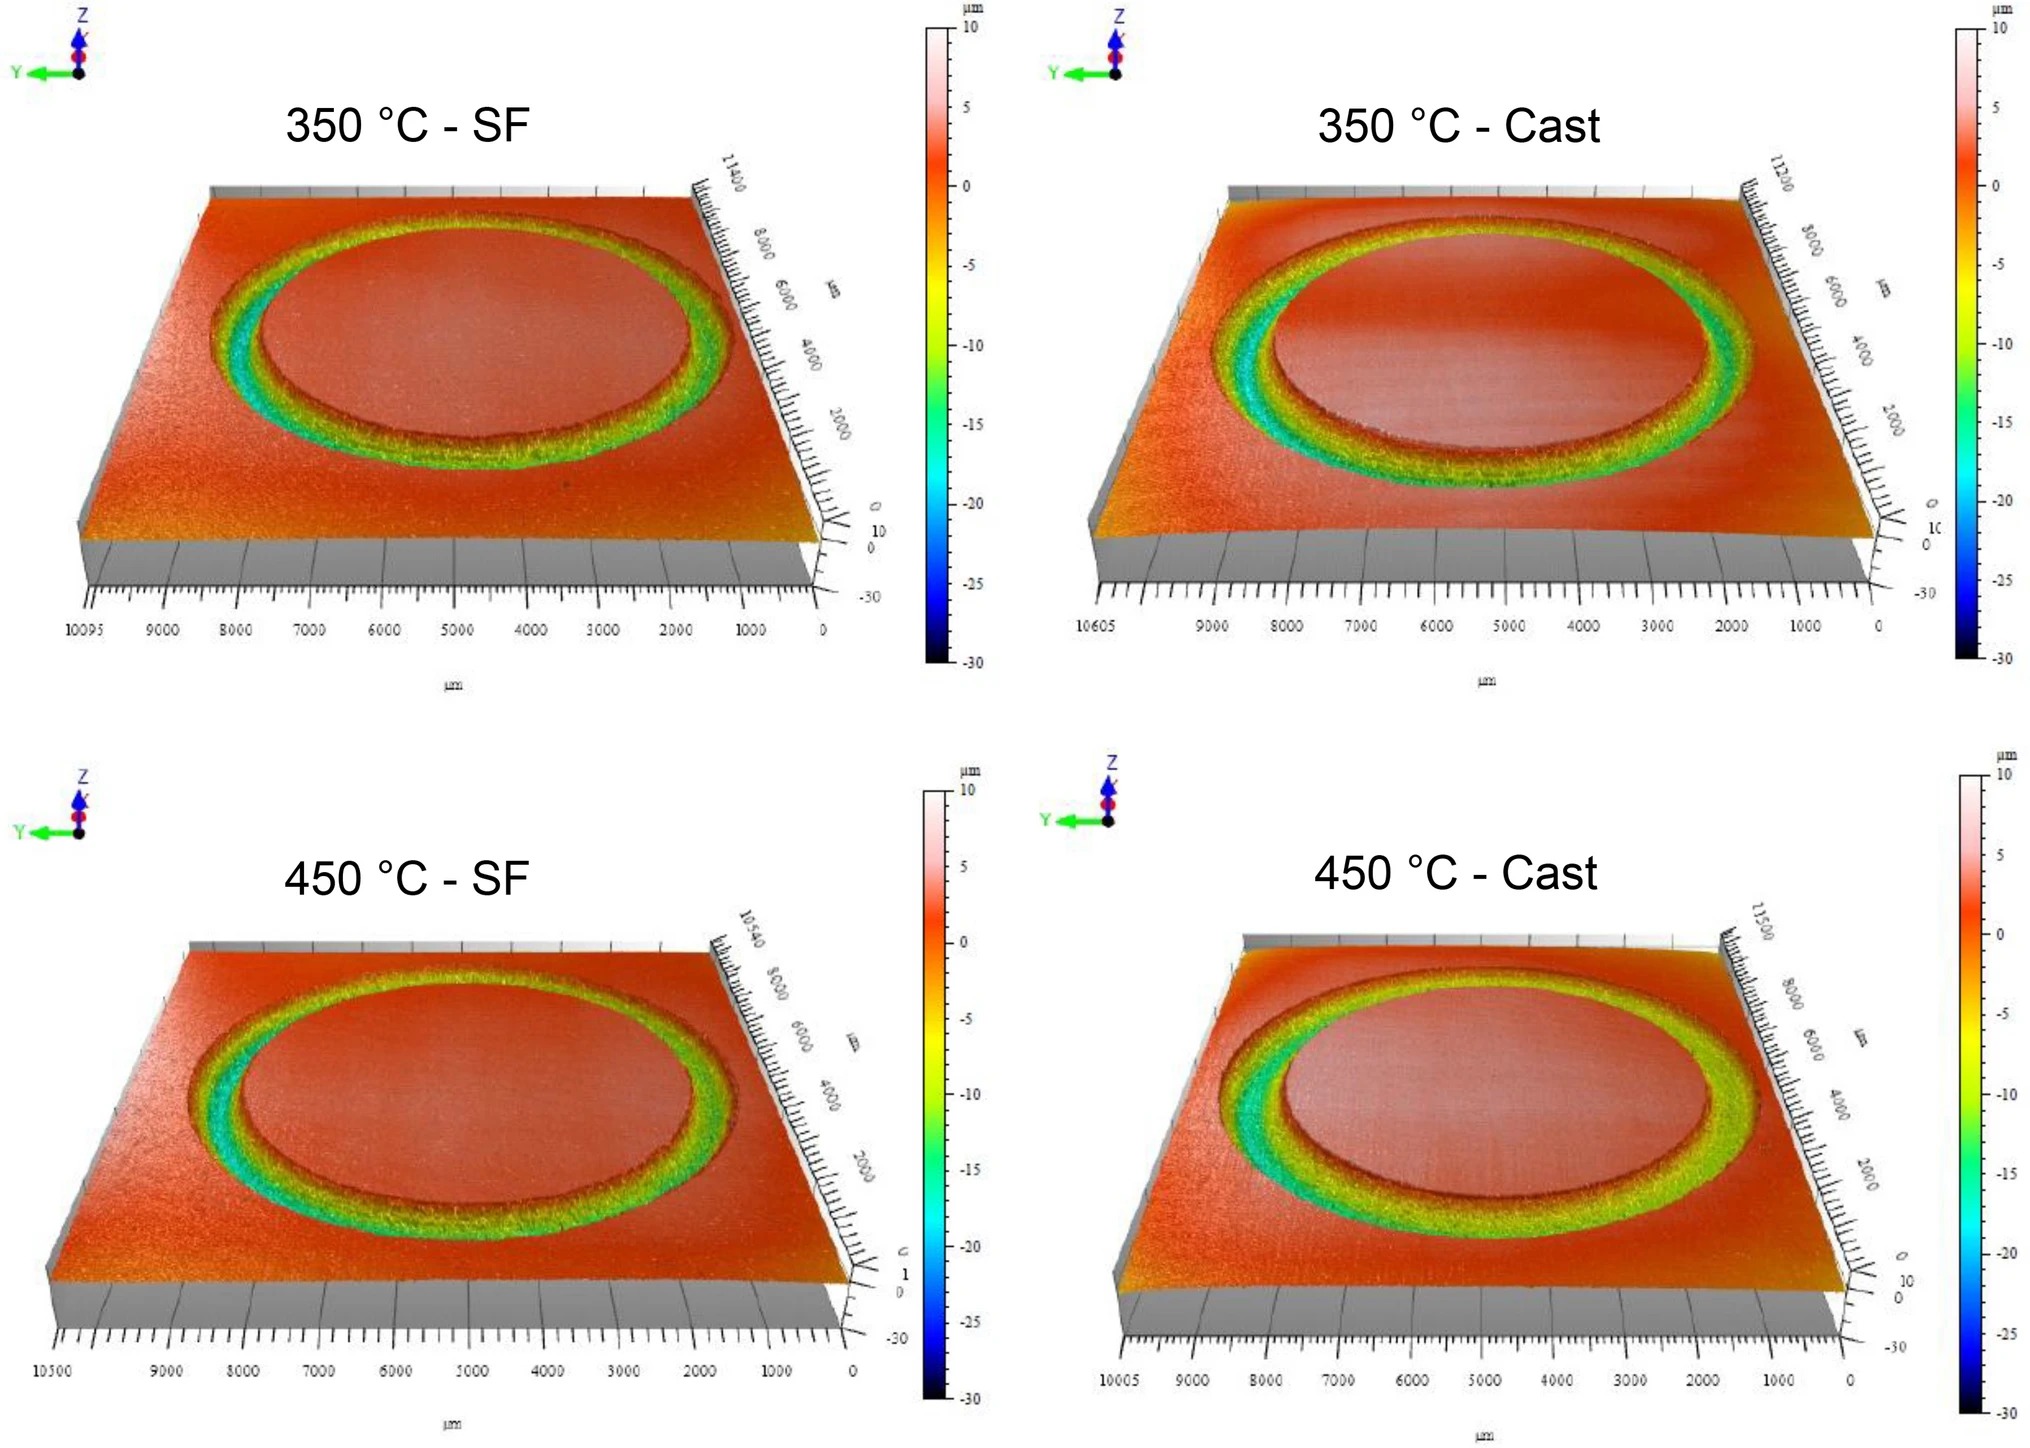
Чтобы понять причины износа, авторы исследовали повреждённые поверхности. Профилометрия — измерение рельефа — показала форму дорожек трения. На снимках продольных сечений дорожек, полученных методом сканирующей электронной микроскопии (SEM), видны деформация и повреждения под поверхностью. В литой стали авторы наблюдали разрушение крупных карбидов; в распылённой таких трещин в карбидах под поверхностью не обнаружили. При изменении температуры отпуска менялись и твёрдость, и износ образцов: результат зависел от сочетания способа получения стали с её термообработкой. [14]
Помимо освоения известных составов, производители разрабатывали стали специально для спрейформинга. Edelstahl Witten-Krefeld разработала Thyrospray 2399 с ванадием, молибденом и ниобием. Состав, распределение карбидов и режимы термообработки этой стали приведены в совместном докладе с Dan Spray. Промышленное применение технологии охватывало валки, штампы и другие детали, работающие в условиях износа. [1] [9]
При этом разные свойства одной стали могут изменяться неодинаково. В исследовании H13, опубликованном в 2019 году, сравнили обычный и распылённый материалы. Для обоих испытания провели при двух уровнях твёрдости — около 45 и 49 HRC. Прочность при растяжении и пластичность были близки, но ударная вязкость по Шарпи у распылённого материала оказалась ниже во всех трёх проверенных направлениях. Ниже была и трещиностойкость — сопротивление росту трещины. У этого сравнения есть существенное ограничение: распылённая сталь содержала больше углерода и ванадия. Поэтому отделить влияние способа производства от влияния состава по этим результатам нельзя. [15]
Распылённая сталь и термообработка
Ближе к ножевой практике — испытания D2, PSF27 и CPM D2, проведённые металлургом Ларрином Томасом. Он сравнил ударную вязкость небольших образцов по своей методике. Термообработка включала 30-минутную выдержку при температуре аустенитизации, закалку между плитами, криообработку и двойной отпуск. Образцы готовили разные специалисты, что следует учитывать при сравнении. [16]
При сопоставимой твёрдости обычная D2 показала наименьшую вязкость, порошковая CPM D2 — наибольшую, а распылённая PSF27 заняла промежуточное положение. Меняя режим отпуска PSF27, можно было изменить соотношение твёрдости и вязкости. После отпуска при 400 °F Томас получил около 61,5 HRC и энергию разрушения около 8,5 футо-фунта. При 500 °F измеренная энергия выросла почти до 10 футо-фунтов, а твёрдость снизилась примерно на 1,5 HRC. Температуры здесь указаны в градусах Фаренгейта, как в исходной работе. Результаты относятся к испытанным образцам; на поведение готового клинка влияют также его геометрия, качество обработки кромки и характер нагрузки. [16]
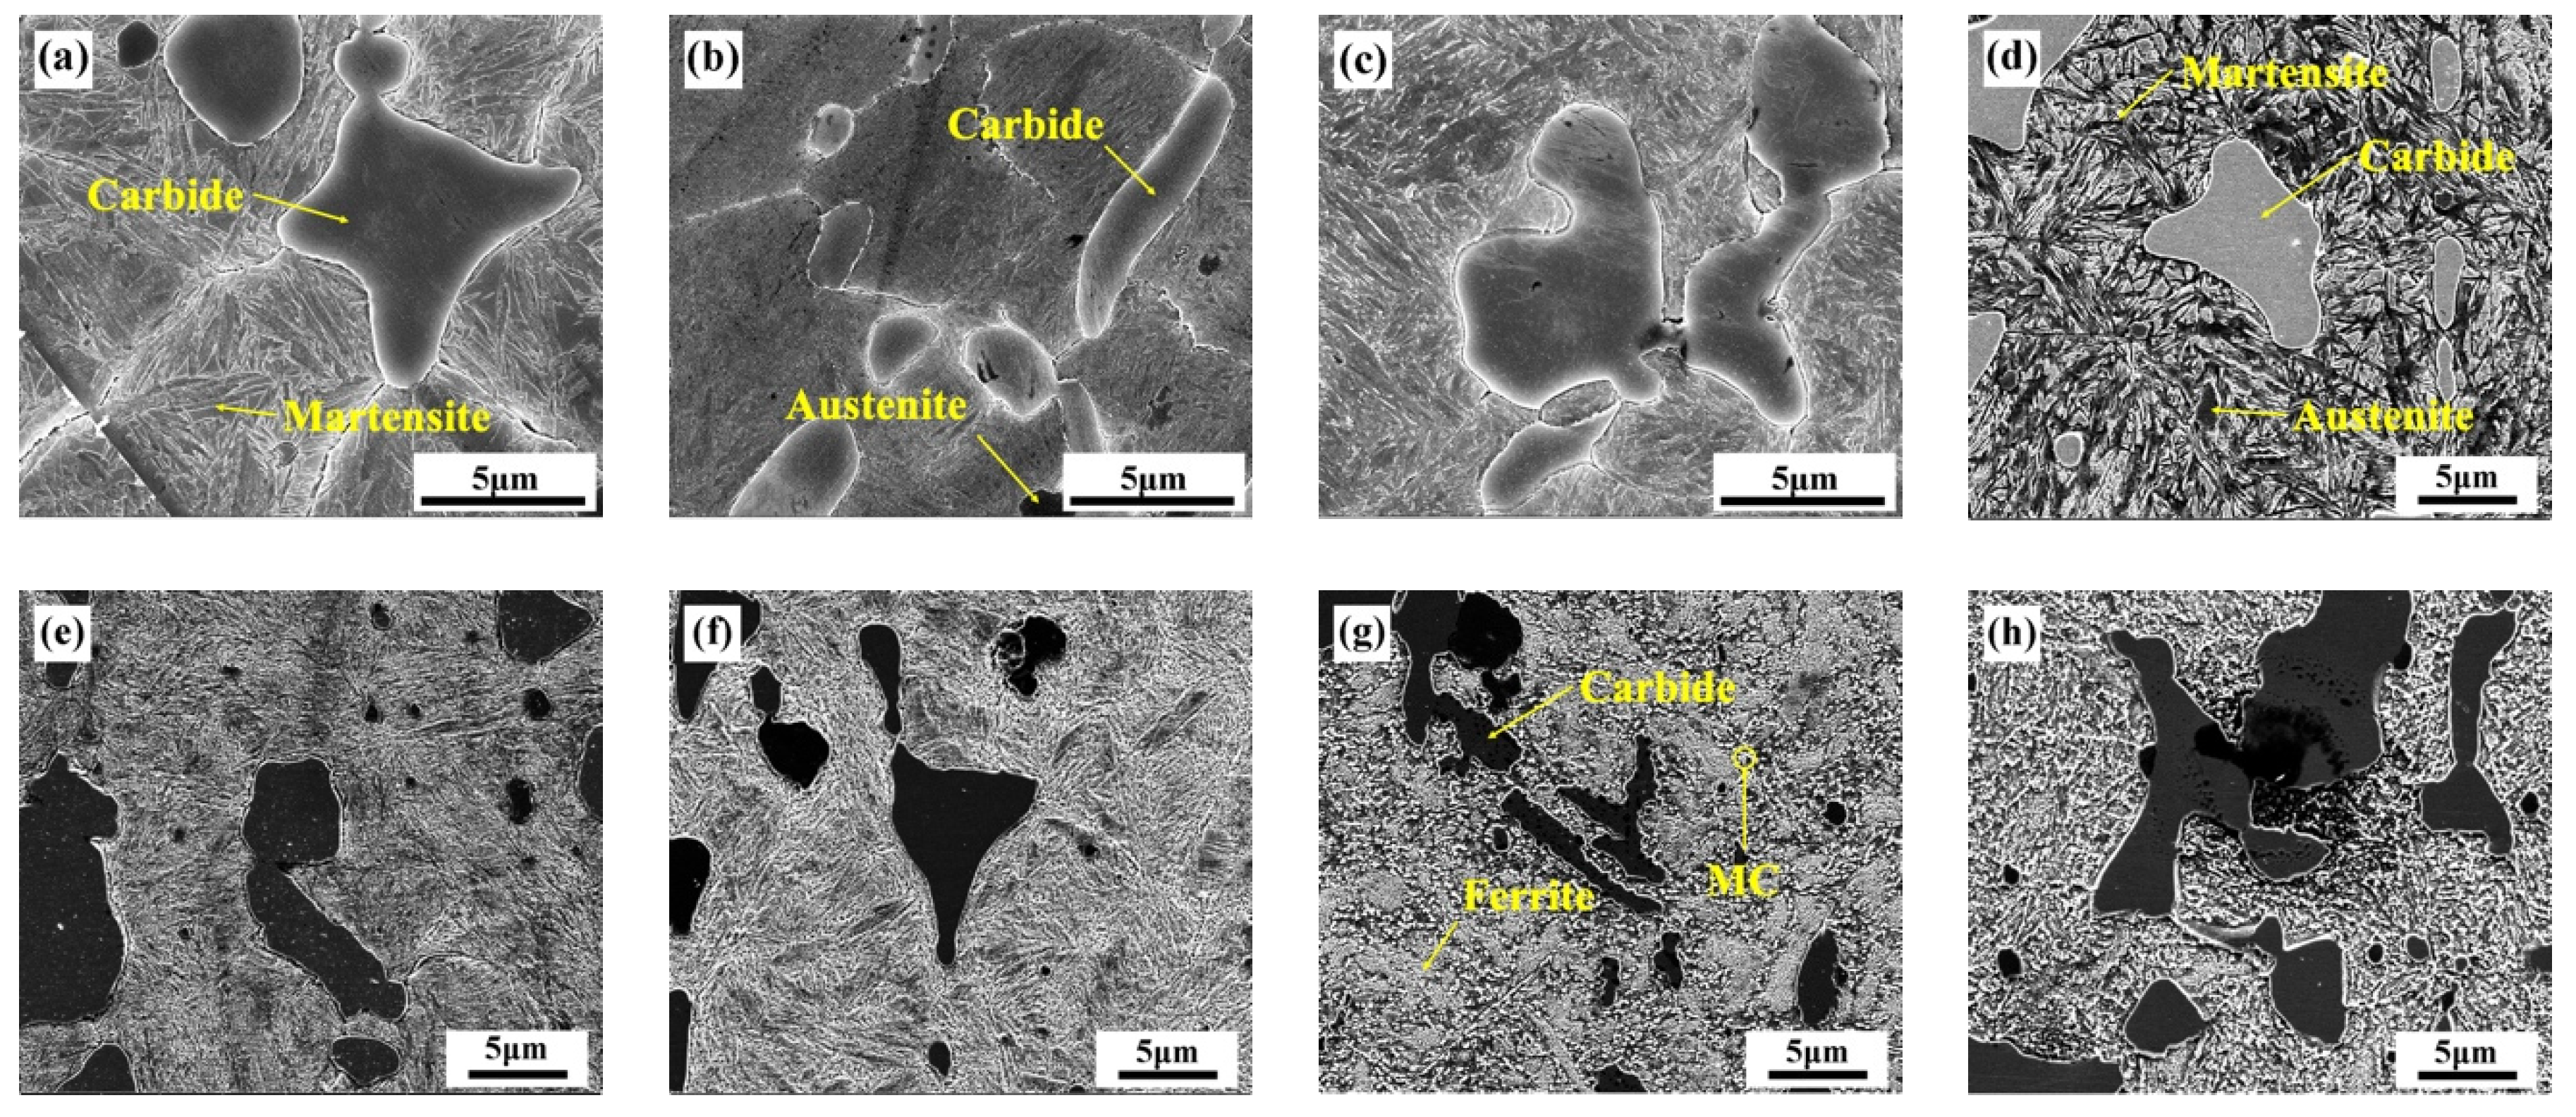
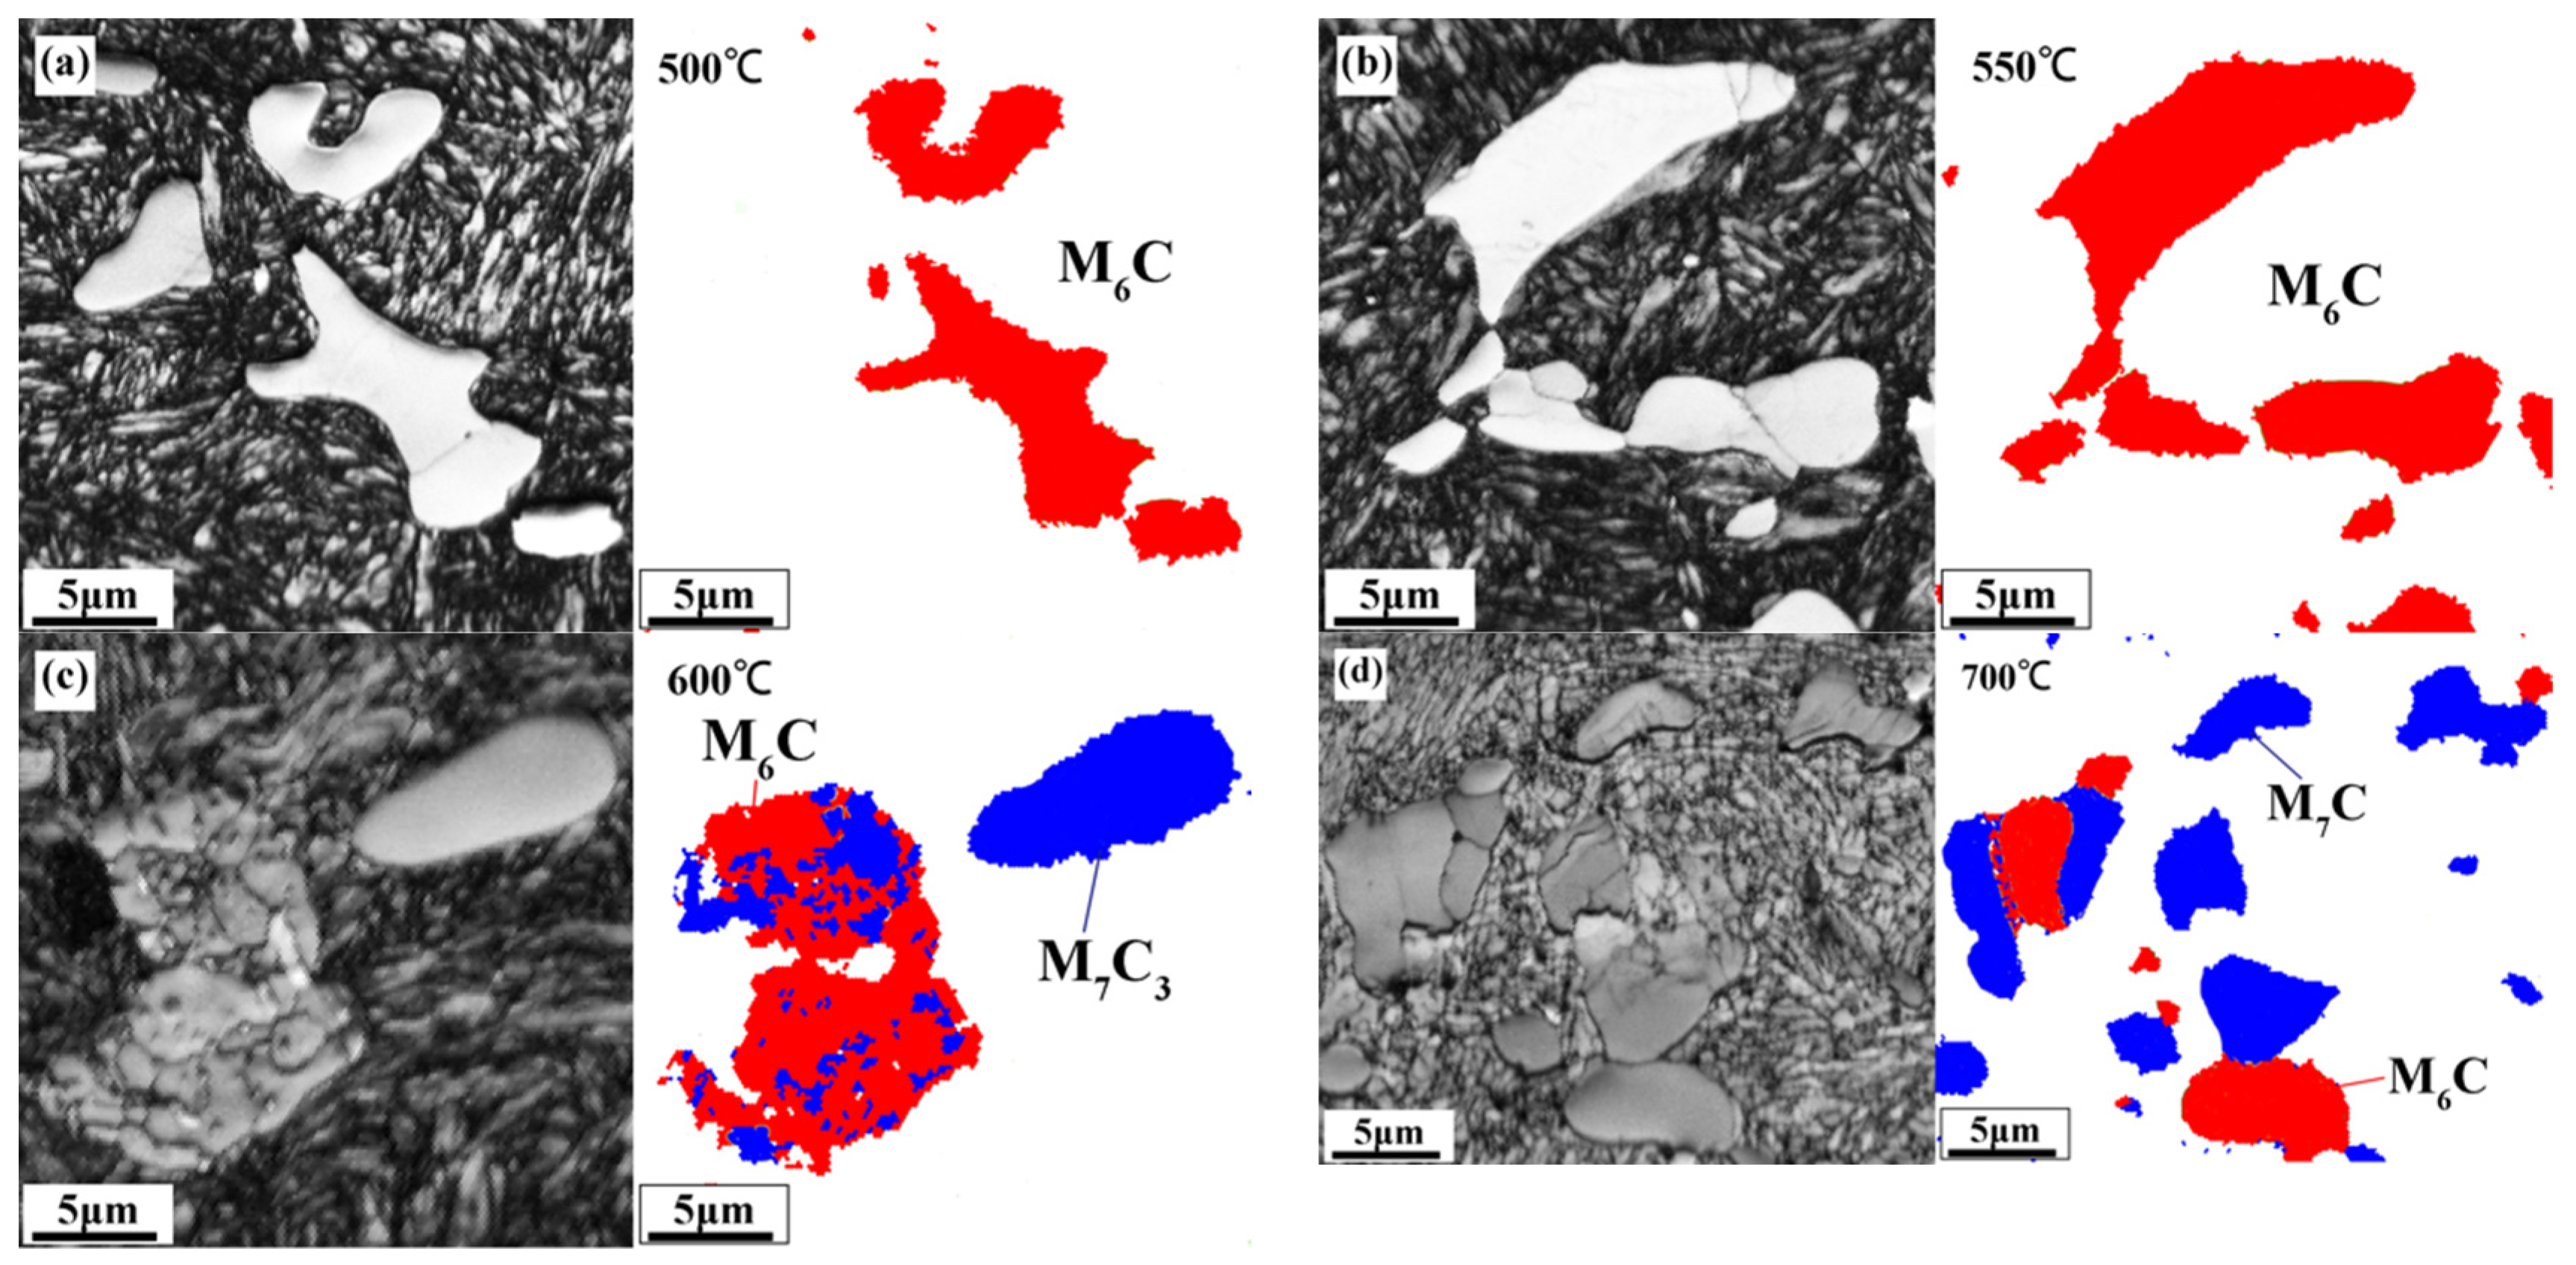
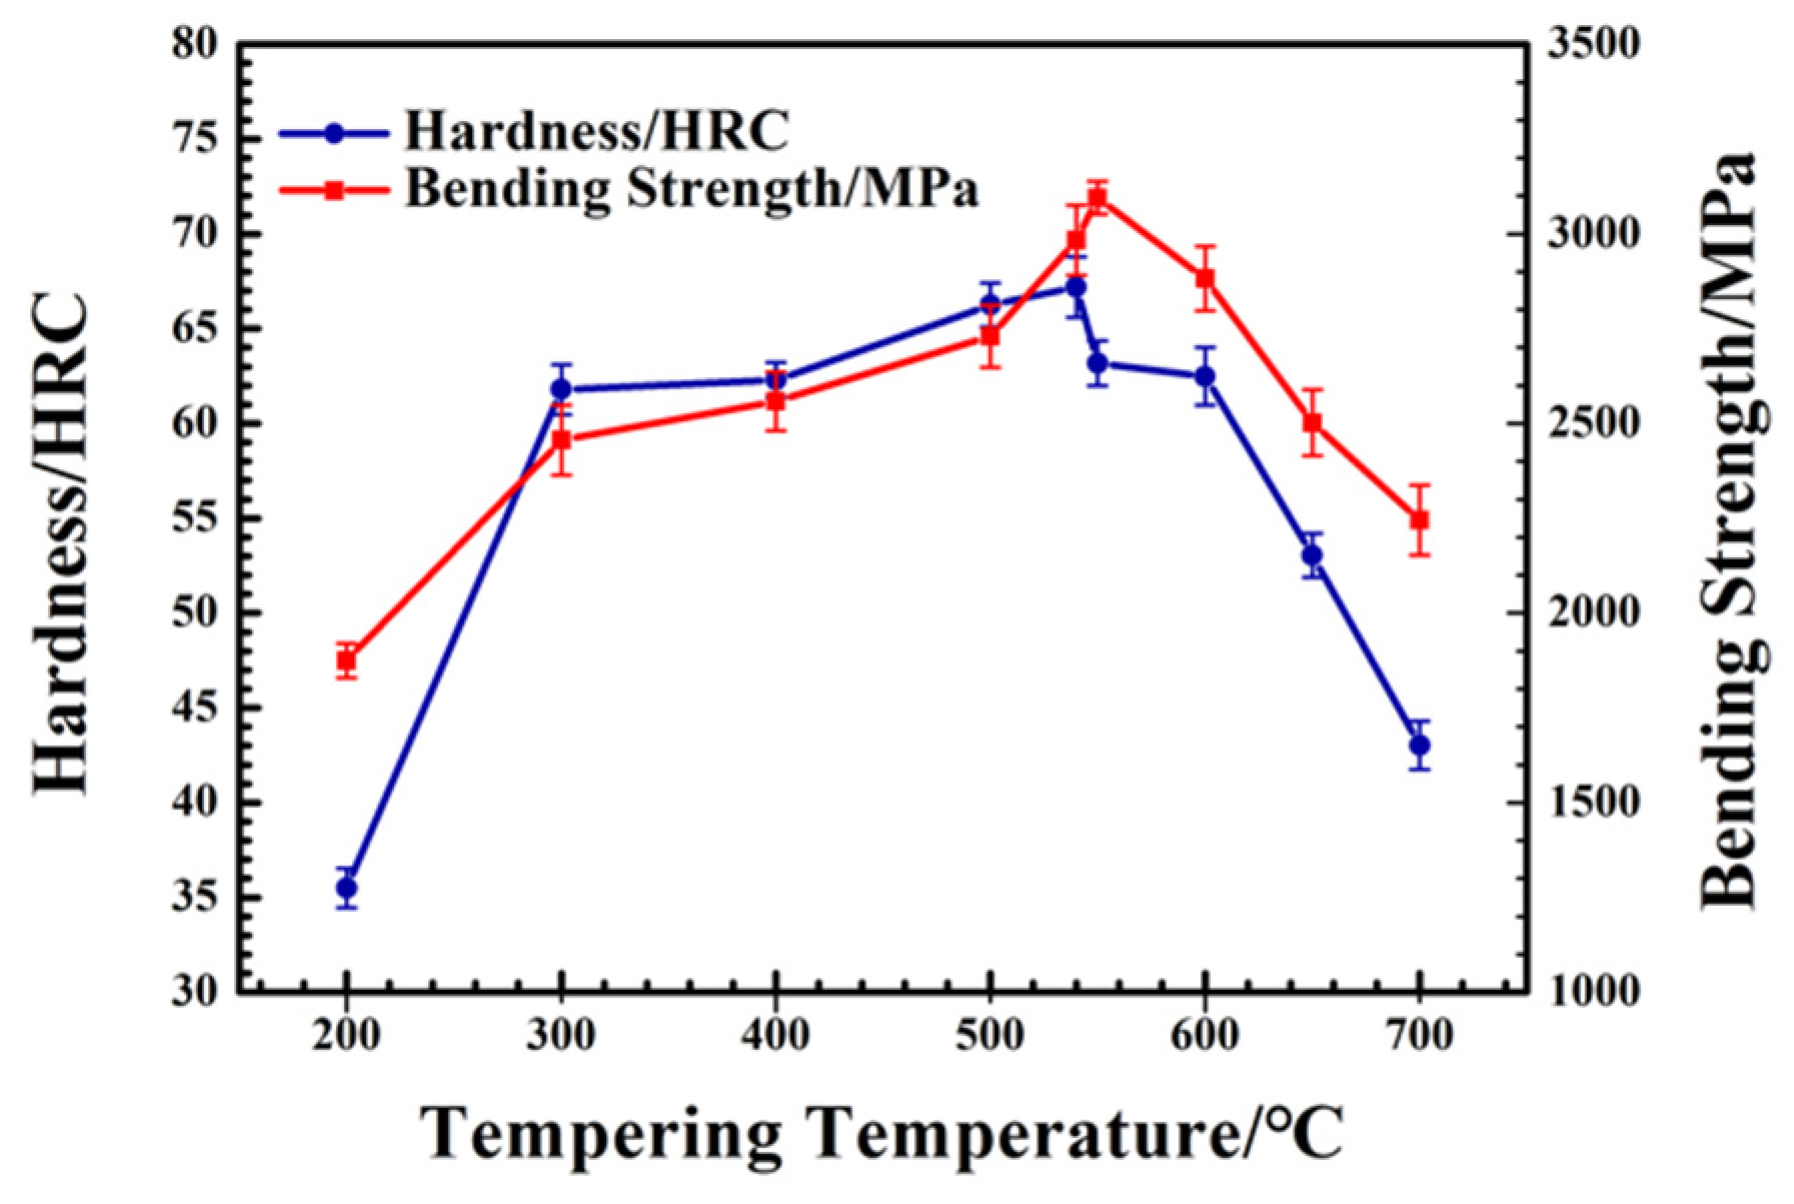
Влияние отпуска подробно исследовали и на распылённой быстрорежущей стали M42. В эксперименте Liu и соавторов сравнили образцы после закалки в масле с 1180 °C и тройного отпуска при разных температурах, с часовой выдержкой на каждом этапе. Максимум твёрдости и прочности при изгибе в этой серии пришёлся на 540 °C: 67,2 HRC и 3115 МПа соответственно. Микрофотографии и карты фаз показывают изменения матрицы и карбидов при отпуске. [17]
Böhler и Uddeholm: промышленная линейка и исследования
Uddeholm участвовала в разработке распылённых инструментальных сталей вместе с Dan Spray. В докладе специалистов Uddeholm Tooling О. Сандберга и Л. Йёнсона на конференции 2002 года описаны три коммерческие марки: ROLTEC, TOUGHTEC и WEARTEC. ROLTEC и WEARTEC предназначались для холодной обработки и износостойких деталей; TOUGHTEC — для переработки пластмасс и горячей обработки, где большее значение имела пластичность. Это была промышленная программа, а не только лабораторные опыты. [2] [38]
Связь с Dan Spray была и корпоративной: в 2002 году группа Böhler-Uddeholm приобрела 50% датской компании. [39] Сама Böhler Edelstahl участвовала в европейском проекте Spray Formed States of High Alloyed Steels, проходившем с июля 1999-го по июнь 2002 года. Исследователи выясняли, для каких высоколегированных сталей спрейформинг даёт преимущества перед литьём и порошковой металлургией. [40]
Сегодня в справочнике MatWeb все три марки — ROLTEC SF, TOUGHTEC SF и WEARTEC SF — отмечены как выведенные из стандартной программы производителя. Точная дата вывода этих марок из программы неизвестна. [43]
Коротко о PSF27 и PSF59
PSF27 и PSF59 входили в историческую линейку PEAK Spray Form, которую поставляла SB Specialty Metals. [18] PSF27 — распылённая сталь системы D2: в архивных документах указаны 1,55% углерода, 12% хрома и 1% ванадия. [19] [20] У PSF59 значительно больше углерода и ванадия — 2,45 и 9,5% соответственно; её предлагали для штампов, ножей и изнашиваемых деталей. [22]
Путаница касается прежде всего происхождения: поставщик и завод-изготовитель — разные участники производства. PSF27 связывают с Dan Spray участники её испытаний. Редакции Blades.ru не удалось достоверно установить завод-изготовитель PSF59. [16] [21] [22] Подробности собраны на странице PEAK Spray Form.
Какие стали сегодня получают спрейформингом
Современный ассортимент охватывает стали для холодной штамповки, быстрорежущего инструмента и нержавеющих ножей. Ниже — несколько производственных и торговых программ, представленных в открытых каталогах на сентябрь 2026 года. Они показывают, насколько разные задачи решают с помощью одного способа получения заготовки.
SB Specialty Metals: PSB27 и PSB38
Программу PSB компания SB Specialty Metals представила в сотрудничестве с заводом-партнёром, который запустил новое производство распылённых инструментальных сталей в 2018 году. По сообщению SB, завод оснастили оборудованием немецкого производства, а первыми марками программы стали холодноштамповая PSB27 и быстрорежущая PSB38. [44] SB выступает их поставщиком и относит обе марки к категории PM tool steel. При этом описанный компанией процесс — спрейформинг: заготовка нарастает непосредственно из капель, без предварительного сбора порошка и его последующего HIP. [24]
Одно из основных предложений SB — PSB27. В её действующем паспорте указаны 1,50–1,60% углерода, 11,00–12,50% хрома, 0,65–0,80% молибдена и 0,75–0,90% ванадия. Это высокоуглеродистая хромистая инструментальная сталь, которую SB предлагает для промышленных и столовых ножей, ротационных вырубных инструментов, резьбонакатных плашек и инструмента для прессования порошков. [23]
PSB27 присутствует и в складском справочнике SB от апреля 2026 года. В разделе ножевых сталей для неё указан лист толщиной 0,103–0,265 дюйма, то есть примерно 2,6–6,7 мм. [26]
В презентации SB есть пример резки фактурных обоев с древесными волокнами дисковым ножом диаметром 16 дюймов и толщиной 0,183 дюйма — приблизительно 406 × 4,65 мм. По данным компании, нож из PSB27 работал до перешлифовки 360 часов, а из обычной D2 — 240 часов: в этой операции срок работы увеличился в полтора раза. Твёрдость PSB27 составляла 60 HRC; твёрдость сравниваемой D2 в таблице не указана. [27]
PSB38 предлагали для толкателей клапанов и подшипников гоночных двигателей. [28] В складском справочнике SB за сентябрь 2023 года для неё были указаны круглые прутки диаметром 0,89–9,125 дюйма — примерно 22,6–231,8 мм. [45] В справочнике апреля 2026 года этой марки уже нет, хотя страница с её применениями на сайте сохранилась. Достоверных сведений о продолжении или прекращении выпуска PSB38 мы не нашли. [26] [28]
Короткая анимация SB показывает, как распылённый металл собирается в заготовку. Она помогает представить осаждение, описанное выше. Источник видео — раздел технических материалов SB Specialty Metals. [29]
Asgaard Metals: нержавеющая ODIN44
Датская Asgaard Metals выпускает методом спрейформинга стальные заготовки и металлические порошки. Одна из её марок для массивных заготовок — ODIN44, распылённый вариант нержавеющей стали 440C. Компания предлагает материал для последующего изготовления прутков, плит и листов, а также для непосредственной механической обработки заготовки. [30] [31]
В паспорте ODIN44 указаны 0,95–1,20% углерода и 16–18% хрома; заявленная твёрдость после термообработки достигает 61 HRC. Среди применений — ножевые клинки, столовые приборы, инструмент пищевой промышленности, подшипники и детали насосов. Таким образом, спрейформинг используется и для высокоуглеродистой нержавеющей стали, к которой предъявляют требования одновременно по износостойкости и коррозионной стойкости. [31]
У Asgaard есть интересная особенность производства: одновременно с ODIN44 получают порошок THOR44. По данным компании, он подходит для аддитивного производства, HIP и изготовления порошковой сварочной проволоки. У двух продуктов разные формы и дальнейшая обработка: ODIN44 уже представляет собой цельную заготовку, а THOR44 остаётся порошком для последующих операций. [31]
Tiangong: TSFD2, TSFDC53 и TSFD7
Китайская Tiangong предлагает несколько распылённых сталей для холодной обработки. В справочнике её совместного предприятия TGK Special Steel приведены TSFD2 и TSFDC53. Для обеих прямо указана последовательность: индукционная плавка, обработка в печи-ковше, вакуумная дегазация и спрейформинг. [32]
TSFD2 сохраняет характерный состав D2: номинально 1,5% углерода, 12% хрома и по 0,75% молибдена и ванадия. Её рекомендуют для штампов холодной обработки, резьбонакатного инструмента и калибров. У TSFDC53 меньше углерода и хрома — 0,93 и 7,8%, но больше молибдена — 1,90%. В числе её применений указаны вырубные, обрезные и резьбонакатные штампы. Для обеих марок справочник предусматривает поставку после отжига с твёрдостью не выше 255 HB. [32]
В июне 2026 года Tiangong опубликовала отдельное описание TSFD7 — распылённой высокоуглеродистой хромованадиевой стали системы D7. Производитель предлагает её для пуансонов, штампов, инструмента для прессования порошков и экструзии керамики, а также деталей, работающих при интенсивном абразивном износе. [33]
Zhejiang Zenda: быстрорежущие и штамповые стали
Китайская Zhejiang Zenda Advanced Material Technology объединяет плавку, спрейформинг, ковку и прокатку. В разделе Spray Forming её каталога представлены, в частности, D2, FDC53, M2, M35, M42, PM23 и PM30. Здесь технология служит основой сразу для нескольких групп инструментальных сталей. [34] [35]
Показательный пример — M42. Для своего распылённого варианта Zenda указывает номинально 1,10% углерода, 9,40% молибдена, 7,90% кобальта, 4,00% хрома, 1,50% вольфрама и 1,10% ванадия. Компания предлагает эту сталь для свёрл, фрез, протяжек, развёрток и метчиков. [36]
Другой пример — PM23 из той же категории Spray Forming. В её таблице состава приведены 1,28% углерода, 4,0% хрома, 6,1% вольфрама, 4,9% молибдена и 2,9% ванадия. Среди назначений — режущий и зубообрабатывающий инструмент, метчики и штампы. Буквы PM в торговом обозначении сами по себе не определяют технологию получения: в данном случае производитель прямо указывает спрейформинг. [37]
Что стало с компаниями, с которых начиналась эта история
Osprey продолжает работать в британском Ните. За десятилетия компания выросла из разработчика и лицензиара технологии в производителя металлических порошков и алюминиево-кремниевых сплавов с регулируемым тепловым расширением — CE alloys. Спрейформинг нашёл применение в собственном производстве этих сплавов: по воспоминаниям Брукса, это направление начали развивать примерно к 2000 году. Оба семейства продукции остаются в ассортименте. [5] [46] В 2026 году началась смена владельца: 29 мая Mimir объявила о соглашении на покупку бизнеса у Sandvik. К сентябрю на сайте Osprey появилось уведомление о переходе к самостоятельной компании под новым владельцем с сохранением продукции, производства и команды. [47] [48]
Dan Spray как действующего производителя больше нет. В отчётности voestalpine за 2009/10 финансовый год компания уже значилась как находящаяся в ликвидации; её единственным владельцем была Uddeholms AB. [49] Согласно опубликованным датским регистрационным данным, Dan Spray A/S ликвидирована в добровольном порядке. [50]
Бывшие площадки Edelstahl Witten-Krefeld работают под названием Deutsche Edelstahlwerke в составе Swiss Steel Group. Здесь по-прежнему выпускают и обрабатывают специальные стали, заготовки для инструмента, валки и крупные поковки. [51] Историческая Thyrospray 2399 в действующей таблице инструментальных сталей Swiss Steel отсутствует; достоверных сведений о её нынешнем производстве редакция не нашла. [52]
Böhler и Uddeholm сохранились как производители специальных сталей в составе voestalpine, которая приобрела группу Böhler-Uddeholm в 2007–2008 годах. [53] В нынешних каталогах представлены порошковые программы: MICROCLEAN у Böhler и SuperClean у Uddeholm. Для быстрорежущих сталей Vanadis SuperClean Uddeholm прямо описывает сбор распылённого порошка, уплотнение посредством HIP и последующую ковку или прокатку. [54] [55] Исторические распылённые ROLTEC, TOUGHTEC и WEARTEC, о которых шла речь выше, выведены из стандартной программы. [43]
Sumitomo Heavy Industries продолжает выпускать прокатные валки. В современной программе представлены, в частности, порошковые быстрорежущие валки SPH-20 и SPH-30. Компания пишет, что при их производстве использует опыт выпуска валков Osprey, получавшихся распылением. Серия SPH предназначена для прокатки прутка, катанки и полосы. [56]
Короткие выводы
- Спрейформинг состоялся как промышленная технология. Его применяют к разным группам сталей — от холодноштамповых до быстрорежущих и нержавеющих ножевых. Современные PSB27, ODIN44 и стали серии TSF показывают, что его история продолжается далеко за пределами PSF27 и PSF59. [23] [31] [32]
- Изменение структуры может дать измеримый выигрыш в работе. В рассмотренных опытах распылённая D2 выдержала больше циклов вырубки между перешлифовками, а распылённая 440C меньше изнашивалась при сухом скольжении. Это подтверждённые результаты для конкретных материалов и условий. [1] [14]
- Эффект зависит от состава стали и оцениваемого свойства. Испытания PSF27 и H13 показали, что одно обозначение технологии не позволяет предсказать ни ударную вязкость, ни место материала среди сталей, полученных другими способами. [15] [16]
- Термообработка остаётся решающей частью производства. На примерах PSF27 и M42 видно, как выбор режима отпуска меняет твёрдость, вязкость и прочность уже полученной распылённой стали. [16] [17]
Главный результат спрейформинга — возможность улучшить исходную структуру инструментальной стали. В готовом ноже или штампе это преимущество раскрывается, когда состав, обработка и конструкция инструмента соответствуют его задаче.
Источники и литература
Дата обновления источников — 27 сентября 2026 года.
1. Schruff I., Schüler V., Spiegelhauer C. Advanced Tool Steels Produced via Spray Forming. 6th International Tooling Conference, 2002, с. 1159–1179. ↑ К тексту
2. Spiegelhauer C. Industrial Production of Tool Steels Using the Spray Forming Technology. 6th International Tooling Conference, 2002, с. 1101–1109. ↑ К тексту
3. Carpenter Technology. Effect of Cold Drawing and Heat Treating on Powder Metallurgy Processed ASTM F 1537 Alloy 1 & Alloy 2 Barstock. Без даты. Раздел Manufacturing Process: последовательность Micro-Melt на примере кобальтовых сплавов. ↑ К тексту
4. Quintus Technologies. Hot Isostatic Presses. Без даты. Описание HIP и раздел вопросов и ответов. ↑ К тексту
5. Brooks G. Gwyn Brooks — a Founding Member of Osprey Metals Ltd. Swansea University, SAIL 2026. Воспоминания участника разработки. ↑ К тексту
6. Singer A. R. E. The Challenge of Spray Forming. Powder Metallurgy, 1982, 25(4), с. 195–200. DOI: 10.1179/pom.1982.25.4.195. Проверены открытые аннотация и библиография. ↑ К тексту
7. Brooks R. G. Method and apparatus for making shaped articles from sprayed molten metal or metal alloy. Патент US3909921A. Приоритет 26.10.1971; опубликован 07.10.1975. Пример 1. ↑ К тексту
8. Swansea University, ASTUTE 2020. Case Study: Sandvik Osprey Ltd.. Без даты. Справка об основании компании в 1974 году. ↑ К тексту
9. Ikawa Y., Itami T., Kumagai K., Kawashima Y., Leatham A. G., Coombs J. S., Brooks R. G. Spray Deposition Method and Its Application to the Production of Mill Rolls. ISIJ International, 1990, 30(9), с. 756–763. DOI: 10.2355/isijinternational.30.756. Сведения об эксплуатации валков приведены в авторской аннотации. ↑ К тексту
10. Pi Z.-Q., Lu X., Wu Y. и соавт. Simulation of jet-flow solid fraction during spray forming. International Journal of Minerals, Metallurgy and Materials, 2017, 24, с. 657–669. DOI: 10.1007/s12613-017-1448-8. ↑ К тексту
11. Hu H., Lavernia E. J., Lee Z. H., White D. R. On the evolution of porosity in spray-deposited tool steels. Metallurgical and Materials Transactions A, 2000, 31, с. 725–735. DOI: 10.1007/s11661-000-0014-5. Использована открытая авторская аннотация. ↑ К тексту
12. Schulz A., Uhlenwinkel V., Escher C. и соавт. Opportunities and challenges of spray forming high-alloyed steels. Materials Science and Engineering A, 2008, 477(1–2), с. 69–79. DOI: 10.1016/j.msea.2007.08.082. Использованы открытые аннотация и выдержки издателя. ↑ К тексту
13. Cui C., Schulz A., Steinbacher M., Moumi E., Kuhfuss B., Böhmermann F., Riemer O. Development of micro rotary swaging tools of graded tool steel via co-spray forming. Manufacturing Review, 2015, 2, 22. DOI: 10.1051/mfreview/2015024. Рис. 1, 3, 5, 7, 8; CC BY 4.0. ↑ К тексту
14. Rodríguez Herrejon V., Ruiz A., Bedolla-Jacuinde A., Nadimpalli V. K. Comparative Analysis of Wear Properties of 440C Tool Steel Fabricated by Spray Forming and Conventional Casting. Journal of Materials Engineering and Performance, 2025, 34, с. 27070–27087. DOI: 10.1007/s11665-025-11860-9. Рис. 2, 8–10; CC BY 4.0. ↑ К тексту
15. Kumar S., Jadhav P., Patil A., Kirwai S., Singh R. An Investigation of Performance of Spray Formed H13 Tool Steel. Procedia Structural Integrity, 2019, 14, с. 872–882. DOI: 10.1016/j.prostr.2019.07.066. Составы сверены по таблице 1 в авторской копии полного текста. ↑ К тексту
16. Thomas L. How to Heat Treat D2, PSF27, and CPM-D2. Knife Steel Nerds, 31.08.2020. Собственные испытания автора и описание методики. ↑ К тексту
17. Liu B., Qin T., Xu W., Jia C., Wu Q., Chen M., Liu Z. Effect of Tempering Conditions on Secondary Hardening of Carbides and Retained Austenite in Spray-Formed M42 High-Speed Steel. Materials, 2019, 12(22), 3714. DOI: 10.3390/ma12223714. Рис. 1, 2, 5; CC BY 4.0. ↑ К тексту
18. SB Specialty Metals. Products. Архивная копия от 18.03.2013. Каталог и роль компании как поставщика PEAK Spray Form. ↑ К тексту
19. SB Specialty Metals. Technical Information — PSF27. Архивная копия от 20.03.2013. Номинальный состав и способ производства. ↑ К тексту
20. SB Specialty Metals. PSF27: техническая информация. PDF-копия у Alpha Knife Supply, без даты. Использована только первая страница о PSF27; вторая подписана PSB22. ↑ К тексту
21. Drinkwine M. PSF-27 Heat Treatment Results. BladeForums, сообщение от 10.04.2019. Свидетельство участника испытаний о материале DanSpray PSF27. ↑ К тексту
22. SB Specialty Metals. Technical Information — PSF59. Архивная копия от 20.03.2013. Номинальный состав, способ производства и применения. ↑ К тексту
23. SB Specialty Metals. PSB27: Data Sheet. Без даты в документе. Действующий паспорт по ссылке из раздела Resources на 26.09.2026; состав, применения и термообработка. ↑ К тексту
24. SB Specialty Metals. Spray Form PM Tool Steel. Без даты. Программа PSB27/PSB38 и коммерческая классификация поставщика. ↑ К тексту
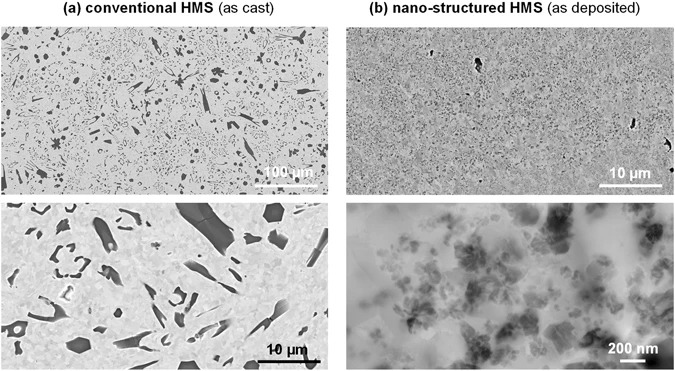
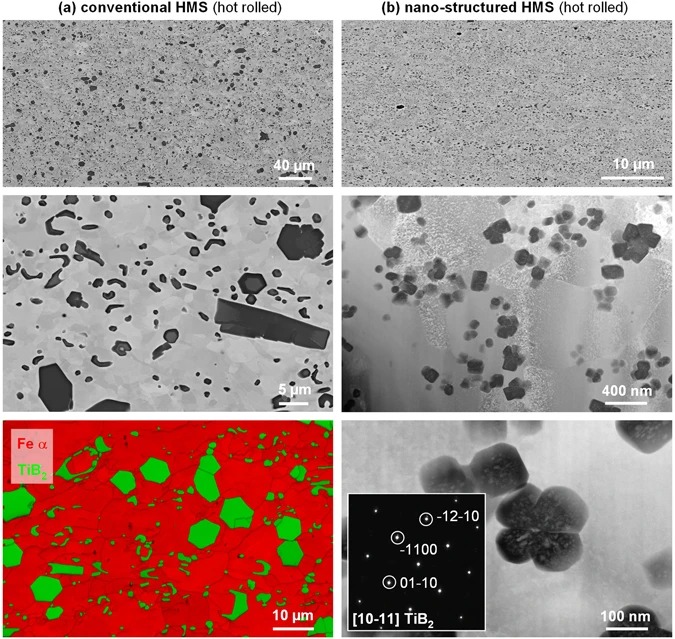
25. Springer H., Baron C., Szczepaniak A., Uhlenwinkel V., Raabe D. Stiff, light, strong and ductile: nano-structured High Modulus Steel. Scientific Reports, 2017, 7, 2757. DOI: 10.1038/s41598-017-02861-3. Эксперимент со сталью Fe–TiB₂; рис. 2–4; CC BY 4.0. ↑ К тексту
26. SB Specialty Metals. Quick Check Stock Guide. Апрель 2026. PSB27 в разделах инструментальных и ножевых сталей; PSB38 в справочнике отсутствует. ↑ К тексту
27. SB Specialty Metals. Spray Form PSB27: презентация с примерами применения. Версия REV4, 31.01.2023 по имени файла. Пример резки обоев с древесными волокнами — лист 11 PDF. Результаты сообщены поставщиком. ↑ К тексту
28. SB Specialty Metals. Performance Racing. Без даты. Применения PSB38; страница проверена 26.09.2026. ↑ К тексту
29. SB Specialty Metals. Resources. Раздел технических материалов, паспортов и презентаций; источник встроенной видеоанимации спрейформинга. Без даты; проверено 26.09.2026. ↑ К тексту
30. Asgaard Metals. Spray formed metals — сайт производителя. Без даты. Датское производство, марки ODIN44 и THOR44, формы продукции. ↑ К тексту
31. Asgaard Metals. ODIN44: Data Sheet — Spray Formed Billet. Действующая ссылка с сайта производителя; в самом документе указана версия v23.09. Состав, свойства, применения и совместное получение порошка THOR44. ↑ К тексту
32. TGK Special Steel. Handbook 2024. Справочник совместного предприятия Tiangong и Kushal. TSFD2 — с. 61–62, TSFDC53 — с. 63–64 по печатной нумерации; листы 63–66 PDF. ↑ К тексту
33. Tiangong. TSFD7 Spray-Formed Steel. 25.06.2026. Описание марки и областей применения на сайте производителя. ↑ К тексту
34. Zhejiang Zenda Advanced Material Technology. About Us. Без даты. Сведения о производстве и применяемых технологиях. ↑ К тексту
35. Zhejiang Zenda Advanced Material Technology. Spray Forming — каталог. Без даты. Перечень марок в действующем разделе спрейформинга; проверено 26.09.2026. ↑ К тексту
36. Zhejiang Zenda Advanced Material Technology. M42 / 1.3247 — Spray Forming High Speed Steel. Без даты. Номинальный состав и назначения распылённой M42. ↑ К тексту
37. Zhejiang Zenda Advanced Material Technology. PM23 / 1.3344 — Spray Forming High Speed Steel. Без даты. Номинальный состав, назначения и указанный изготовителем способ производства. ↑ К тексту
38. Sandberg O., Jönson L. New Generation of Tool Steels Made by Spray Forming. Uddeholm Tooling AB. 6th International Tooling Conference, 2002, с. 1147–1158. ↑ К тексту
39. voestalpine High Performance Metals Argentina. Historia. Корпоративная хронология: приобретение группой Böhler-Uddeholm 50% Dan Spray A/S в 2002 году. ↑ К тексту
40. European Commission, CORDIS. Spray Formed States of High Alloyed Steels. Проект 7210-PR-173, 01.07.1999–30.06.2002. Цель исследования и состав участников, включая Böhler Edelstahl. ↑ К тексту
41. Connelley L. Ultimate Knife Steel Interview with Jim Beckman of Crucible Industries. KnifeArt, 1 сентября 2015 года. Описание производства CPM руководителем Crucible. ↑ К тексту
42. Walter M., Stockinger M., Tockner J., Ellendt N., Uhlenwinkel V. Spray Forming and Post Processing of Superalloy Rings. Superalloys 718, 625, 706 and Derivatives, 2005, с. 429–440. DOI: 10.7449/2005/Superalloys_2005_429_440. Авторская копия полного текста. ↑ К тексту
43. MatWeb. Chrome-moly Steel: перечень материалов и статус продукции. ROLTEC SF, TOUGHTEC SF и WEARTEC SF отмечены как Discontinued. По определению справочника, это означает вывод из стандартной программы производителя. Проверено 27.09.2026. ↑ К тексту
44. SB Specialty Metals. Spray Form — The evolution of Particle Metallurgy (PM) steel production. Без даты. Сообщение поставщика о заводе-партнёре, запущенном в 2018 году, и введении программы PSB27/PSB38. Проверено 27.09.2026. ↑ К тексту
45. SB Specialty Metals. Quick Check Stock Guide, версия сентября 2023 года. Дата версии — по имени файла. PSB38 и размеры круглых прутков — лист 2 PDF; сопоставлено со справочником апреля 2026 года. Проверено 27.09.2026. ↑ К тексту
46. Sandvik. Sandvik celebrates 50 years of manufacturing of its Osprey line of products. 15.01.2025. Действующее производство порошков и CE alloys в Ните. ↑ К тексту
47. Mimir Group. Mimir förvärvar Osprey från Sandvik. Пресс-релиз покупателя, 29.05.2026. Соглашение о приобретении Osprey; планировавшееся завершение сделки — третий квартал 2026 года. ↑ К тексту
48. Sandvik / Osprey. Osprey Online: Information about change in ownership. Уведомление о смене владельца и сохранении производства; последняя дата заказов через прежний интернет-магазин — 23.09.2026. Проверено 27.09.2026. ↑ К тексту
49. voestalpine. Consolidated Financial Statements 2009/10. Перечень долей участия, лист 94 PDF: DAN Spray A/S i likvidation, 100% у Uddeholms AB. ↑ К тексту
50. ownr. Dan Spray A/S, CVR 20827009. Публикация данных датского реестра компаний: статус OPLØST EFTER FRIVILLIG LIKVIDATION. Проверено 27.09.2026. ↑ К тексту
51. Swiss Steel Group. Deutsche Edelstahlwerke — Witten / Krefeld. Действующие площадки, продукция и производственные операции. Проверено 27.09.2026. ↑ К тексту
52. Swiss Steel Group. Tool Steel: таблица продукции. Версия 17.07.2025 по имени файла. Thyrospray 2399 в таблице отсутствует; проверено 27.09.2026. ↑ К тексту
53. voestalpine. History: 2002–2008. Приобретение контрольного пакета Böhler-Uddeholm в 2007 году и оставшихся акций в 2008 году. ↑ К тексту
54. voestalpine Böhler Edelstahl. High Speed Steel. Каталог быстрорежущих сталей, программа MICROCLEAN и схема порошкового производства; листы 4, 6 и 8 PDF. Проверено 27.09.2026. ↑ К тексту
55. Uddeholm. HSS High Speed Steels. Действующая программа Vanadis 23, 30 и 60 SuperClean; описание распыления порошка, HIP и горячей деформации. Проверено 27.09.2026. ↑ К тексту
56. Sumitomo Heavy Industries. Cast Iron & Steel Rolls for Hot Rolling. Действующая программа валков, серии SPH-20/SPH-30 и связь с опытом прежнего производства Osprey HSS rolls. Проверено 27.09.2026. ↑ К тексту